ドライエッチング・HAR・ALE・選択除去――細く深い構造を削り、必要な材料だけを残す
出典・更新履歴・検証情報
この保存版のデータを照合するための情報です。元記事の初公開日とは区別しています。
- データセットの版
- 2026.11.11.3
- 記事内容のSHA-256
a26dfb1c9eafabb7bb2cb57e8a320c97474d8b44817c557280799f6a8dd8d3ed- 保存版のSHA-256
07b35f3a9bc33969fb3397bf35376cd047b76dfeec62ee5d5c7b7f89b4448f86
外部証明の最終検査結果は詳細を開くと表示します。
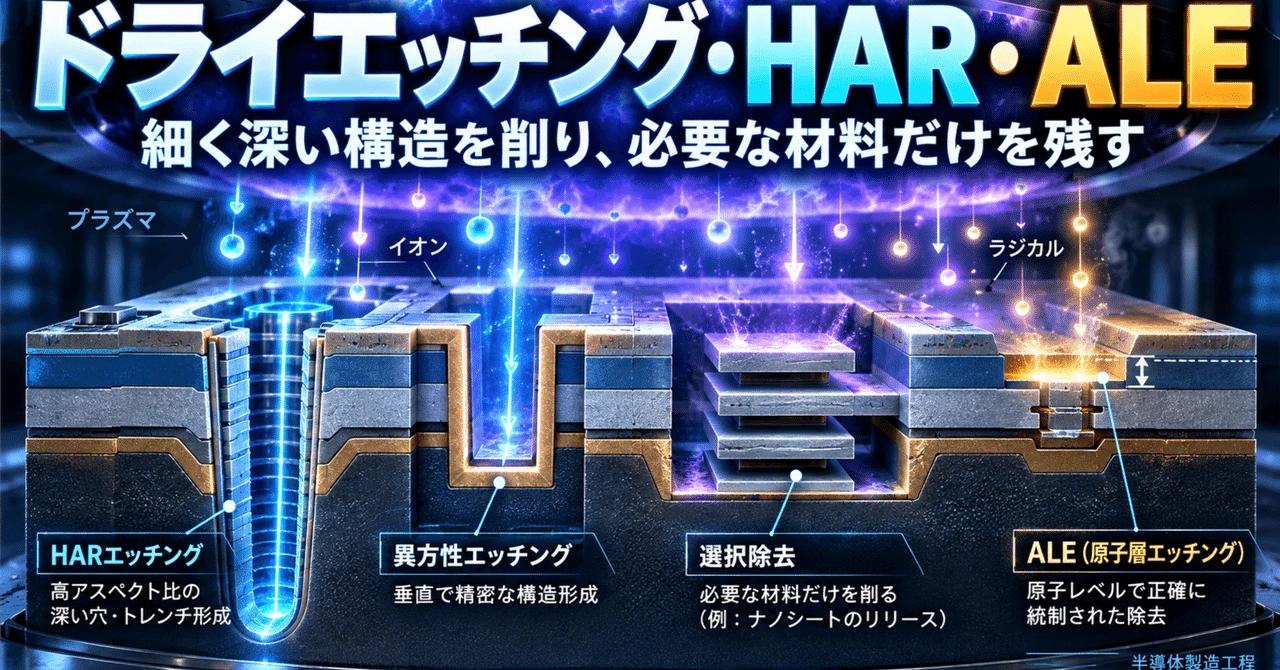
ドライエッチング・HAR・ALE・選択除去――細く深い構造を削り、必要な材料だけを残す
#半導体製造工程の基礎原理・装置内部・特殊ガス・材料・世界供給網・量産競争
#2026年10月23日
##
はじめに――半導体は、材料を積むだけでは完成しない
#CPU、GPU、DRAM、NANDフラッシュメモリ。
#これらの半導体は、シリコンなどの基板に異なる材料の薄膜を形成し、その一部を取り除く工程を何度も繰り返して作られている。
#電気を流す金属膜、電気を遮る絶縁膜、トランジスタの動作を制御する半導体膜。
#これらを必要な場所へ形成する技術が成膜である。
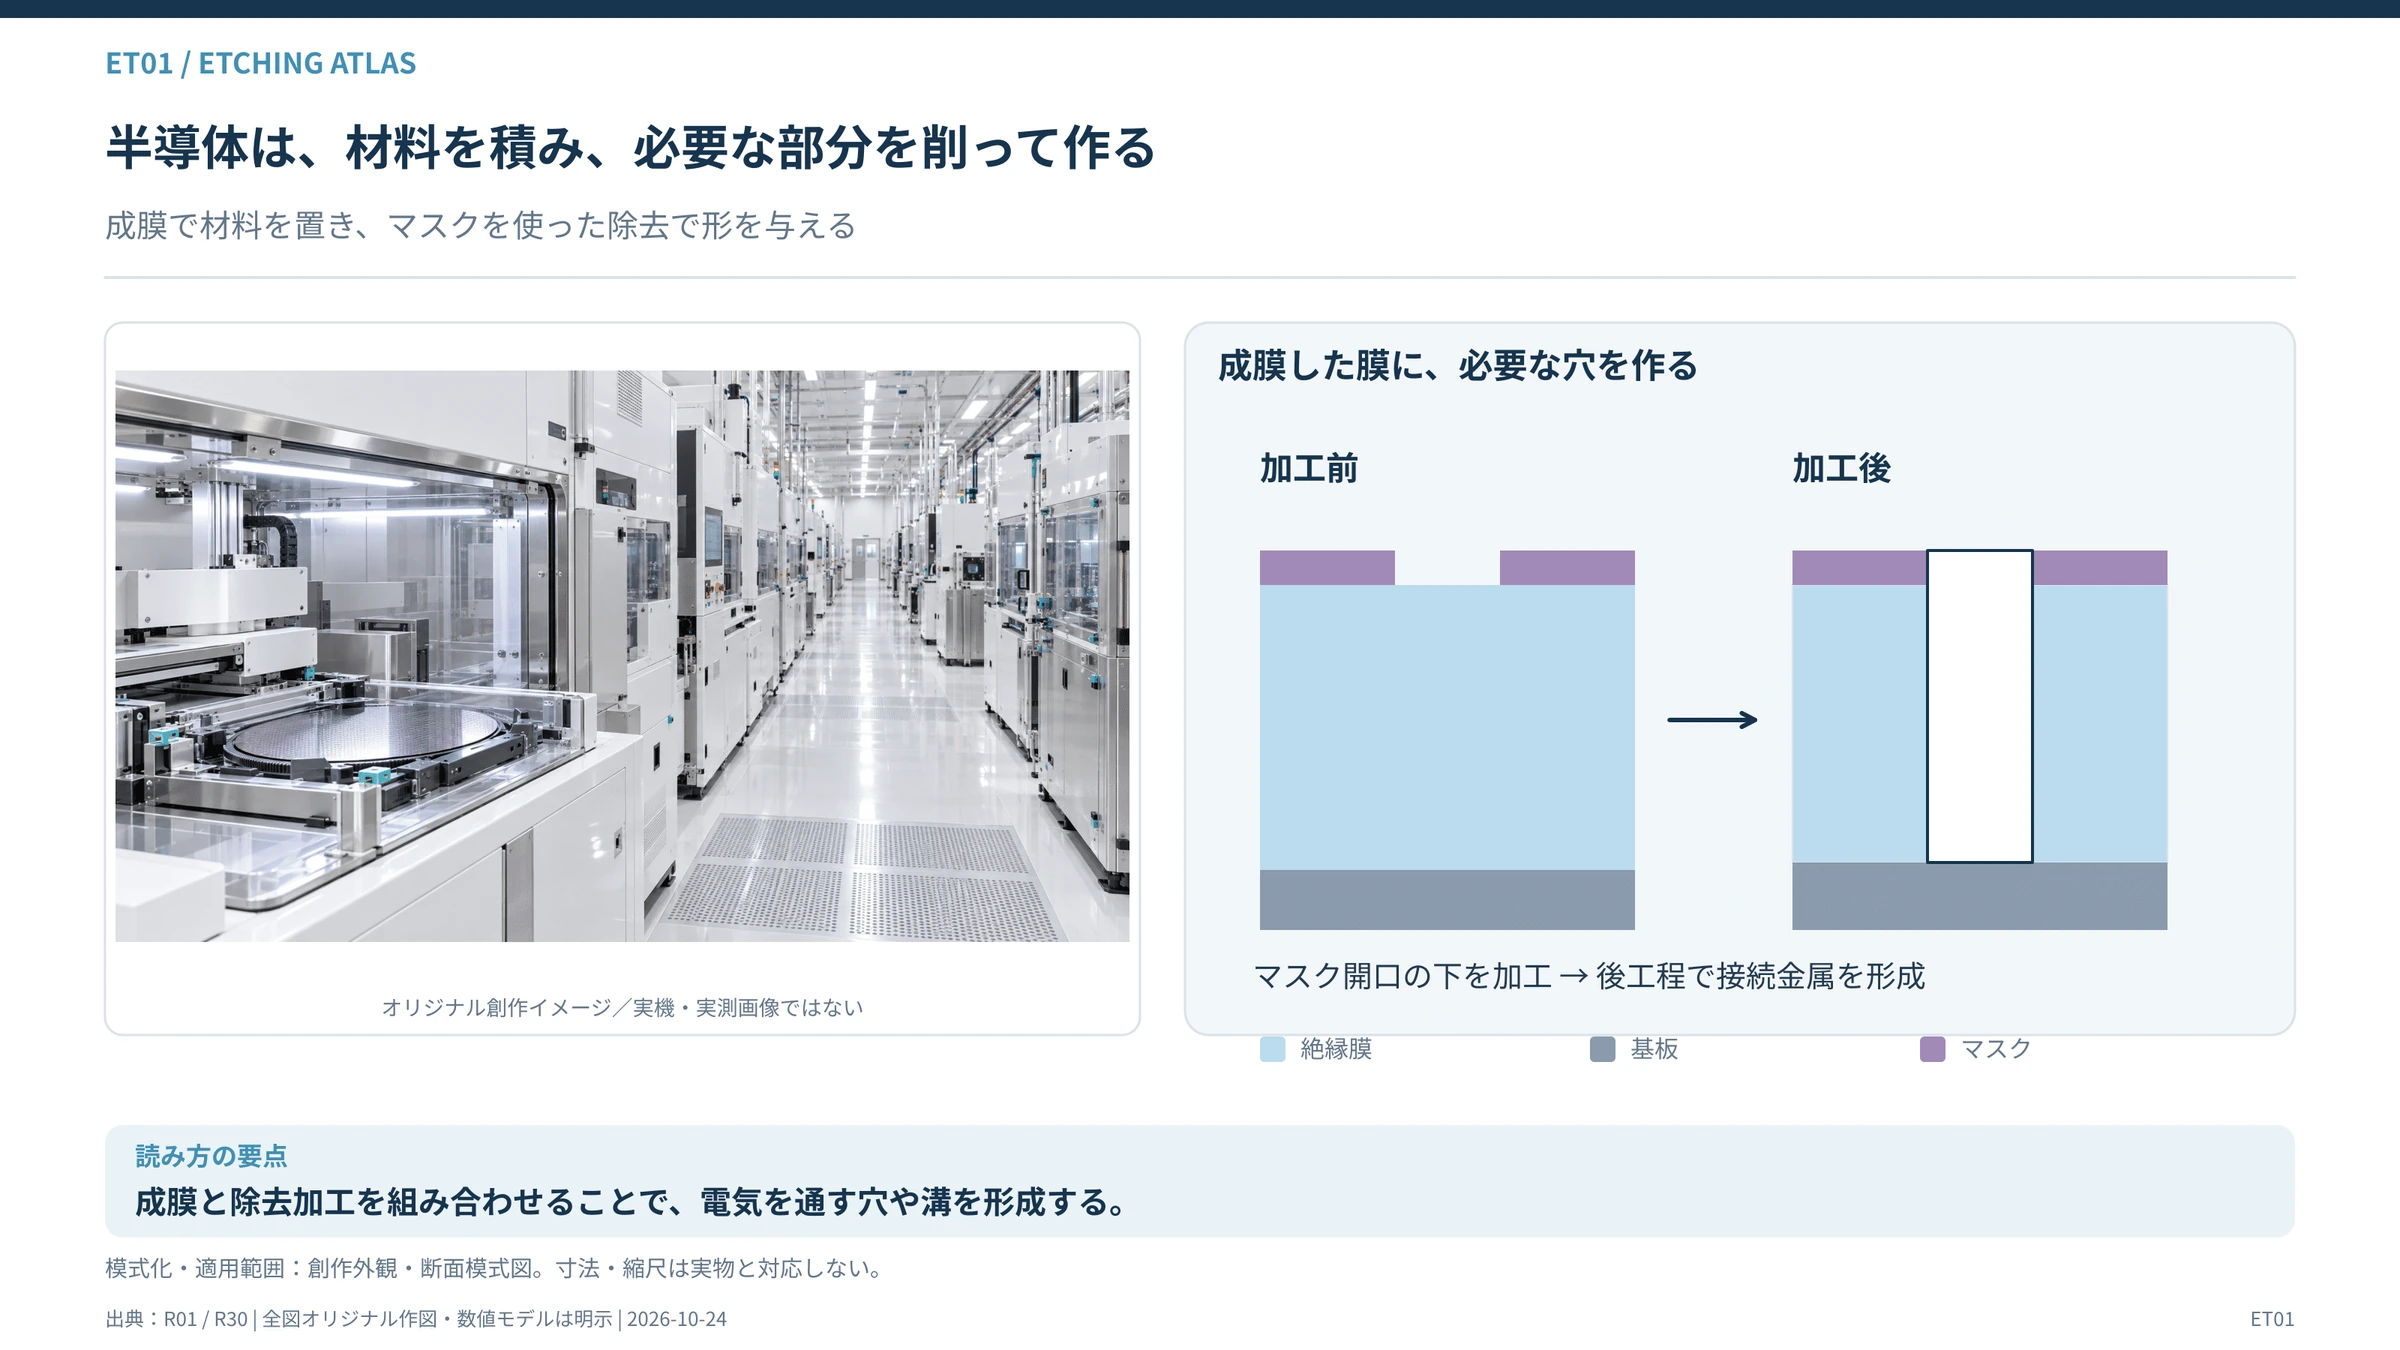
#しかし、ウエハの表面全体に膜を形成しただけでは、目的の回路構造は完成しない。
#電気を通す部分と通さない部分を分ける必要がある。隣り合うトランジスタを分離しなければならない。配線を収める溝を形成し、深い穴を通して異なる層を接続する必要もある。
#そのためには、不要な材料を正確に取り除かなければならない。
#
主な参照資料:
#- Lam Research:Etch Essentials: The Building Blocks of AI Era Microchips(2024-06-12)
この除去加工を担う代表的な技術が、エッチングである。
#従来、エッチングは回路パターンを材料へ転写するための加工として発展してきた。
#しかし、半導体が微細化・三次元化した現在、その役割はさらに広がっている。
#例えばGAAトランジスタでは、複数のシリコンナノシートの間にある犠牲材料を横方向から除去しなければならない。
#3D NANDでは、多数の膜を貫く細く深い穴を加工する必要がある。
#さらに、その内部に形成した金属材料を選択的に取り除き、隣り合うワード線を電気的に分離しなければならない。
#次世代DRAMでは、メモリセルのトランジスタ自体が垂直構造へ移行する可能性があり、深いチャネル加工や金属ゲートの精密なリセスが重要になる。
#光半導体では、電気抵抗とは異なる問題が生じる。
#SiPhやTFLNの光導波路では、加工後の側壁に微小な凹凸が残ることで、光が散乱して損失が発生する。
#つまり、エッチングには、材料を取り除くだけでなく、電気的・光学的な機能を損なわずに形状を作ることが求められている。
#その技術を理解するには、次の加工を区別しなければならない。
#- ドライエッチング: 気体やプラズマを利用して材料を除去する。
- HARエッチング: 深さに対して幅が小さい構造を高精度に加工する。
- ALE: 表面改質と除去を分離し、原子スケールで除去量を制御する。
- 選択エッチング: 特定の材料を優先的に取り除き、別の材料を残す。
- ドライ洗浄: 自然酸化膜、残渣、汚染などを取り除いて表面を整える。
- 剥離: 加工に使用したレジストやハードマスクなどを除去する。
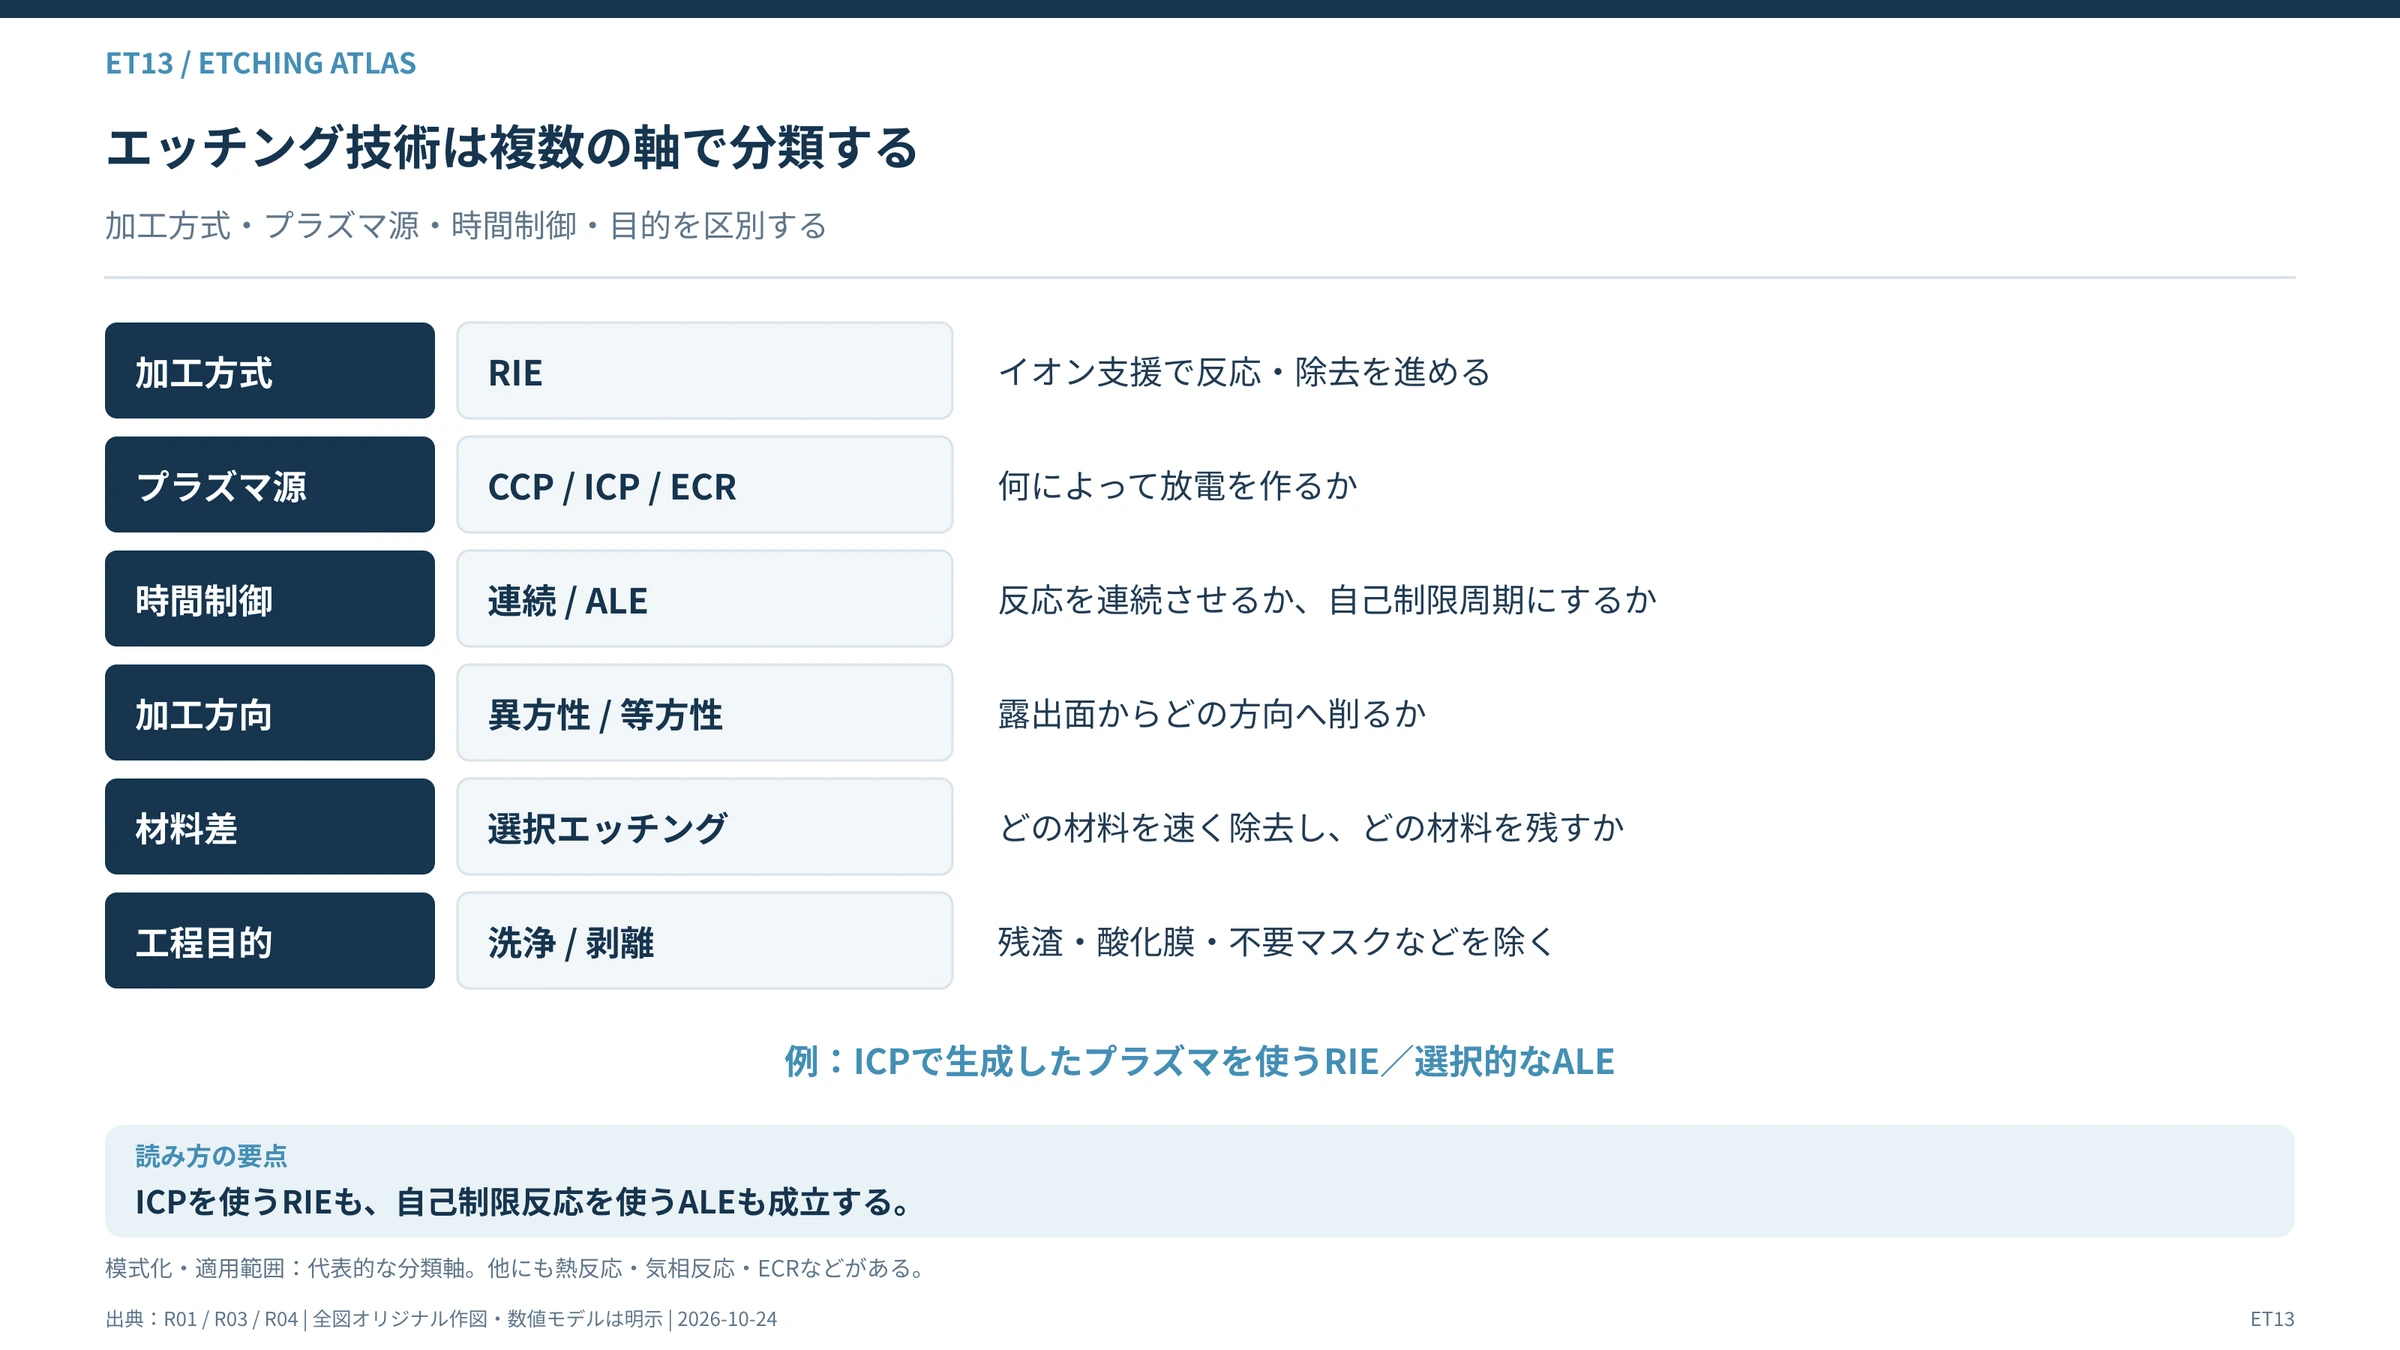
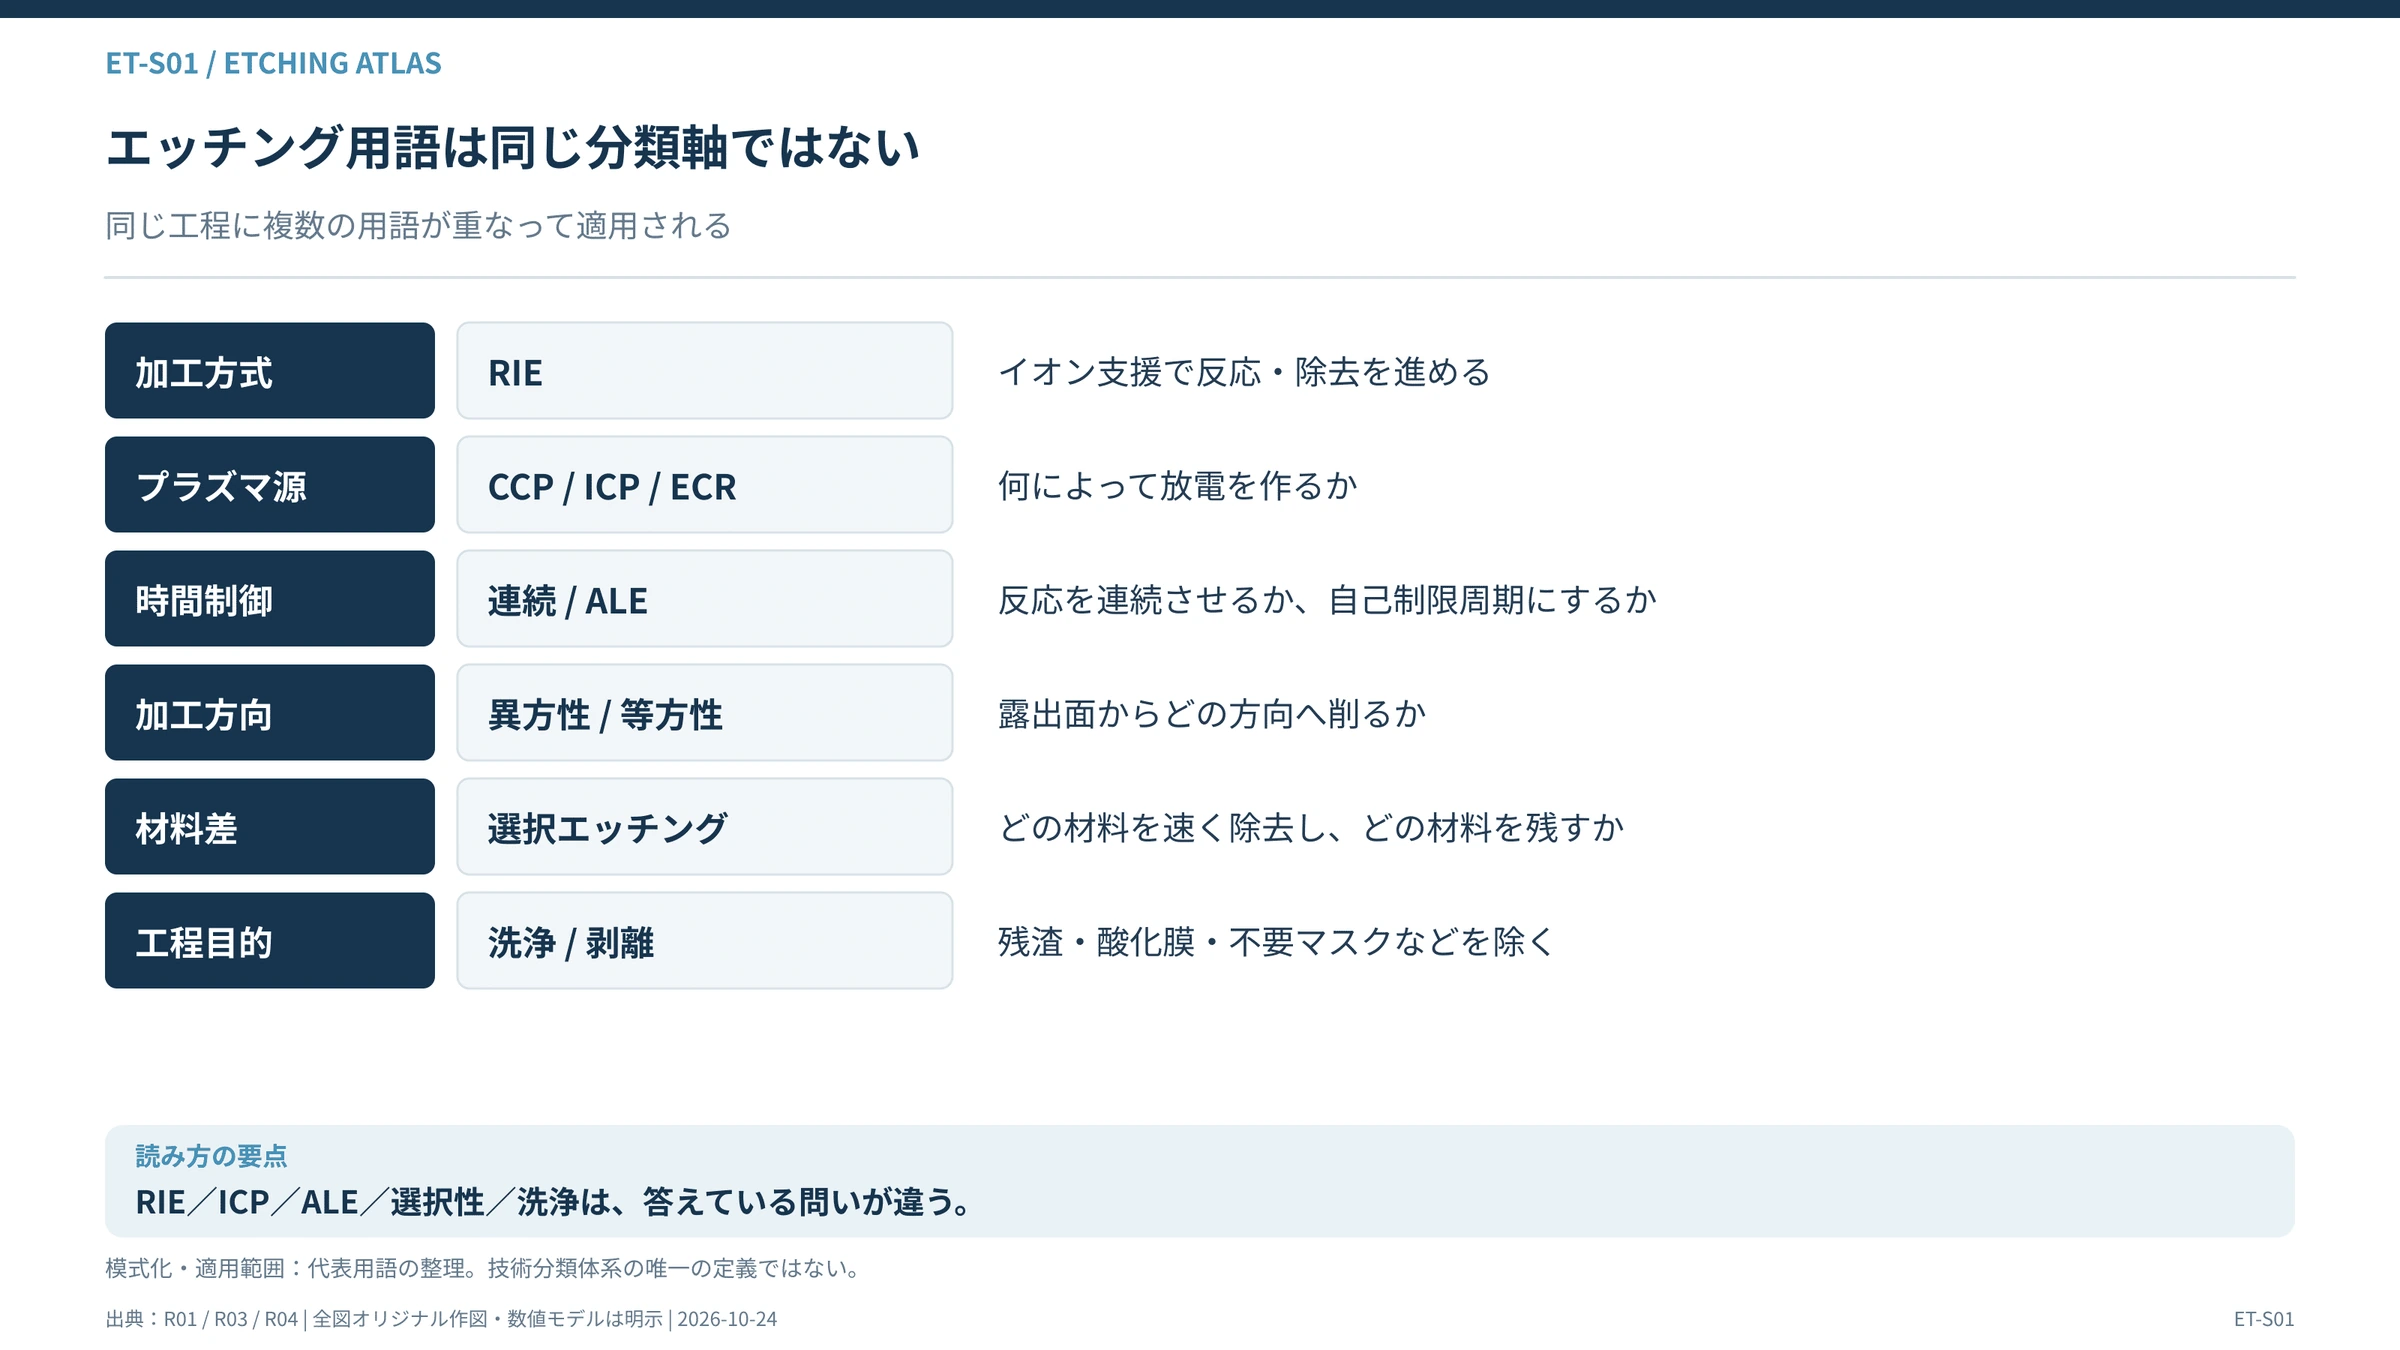
これらは完全に独立した技術分類ではなく、互いに重なり合う。
#
主な参照資料:
#- Lam Research:Etch Essentials: The Building Blocks of AI Era Microchips(2024-06-12)
- Lam Research:What Is Dry Resist? / Semi 101(2026-06-18)
例えばALEによってSiGeを選択的に除去することもあれば、等方性のドライ化学反応によって深い構造の内部を加工することもある。
#本稿では、これらを一続きの加工技術として理解しながら、装置の内部構造、特殊ガス、消耗部品、CPU・GPU・DRAM・NAND・光半導体での使われ方、企業の供給網、量産能力まで分析する。
##
第1節 この工程では何を作るのか
#1-1 エッチングは、材料を残す場所を決める
#エッチングとは、対象材料の一部分を選択的に除去する加工である。(出典:日立ハイテク:エッチングの基礎)
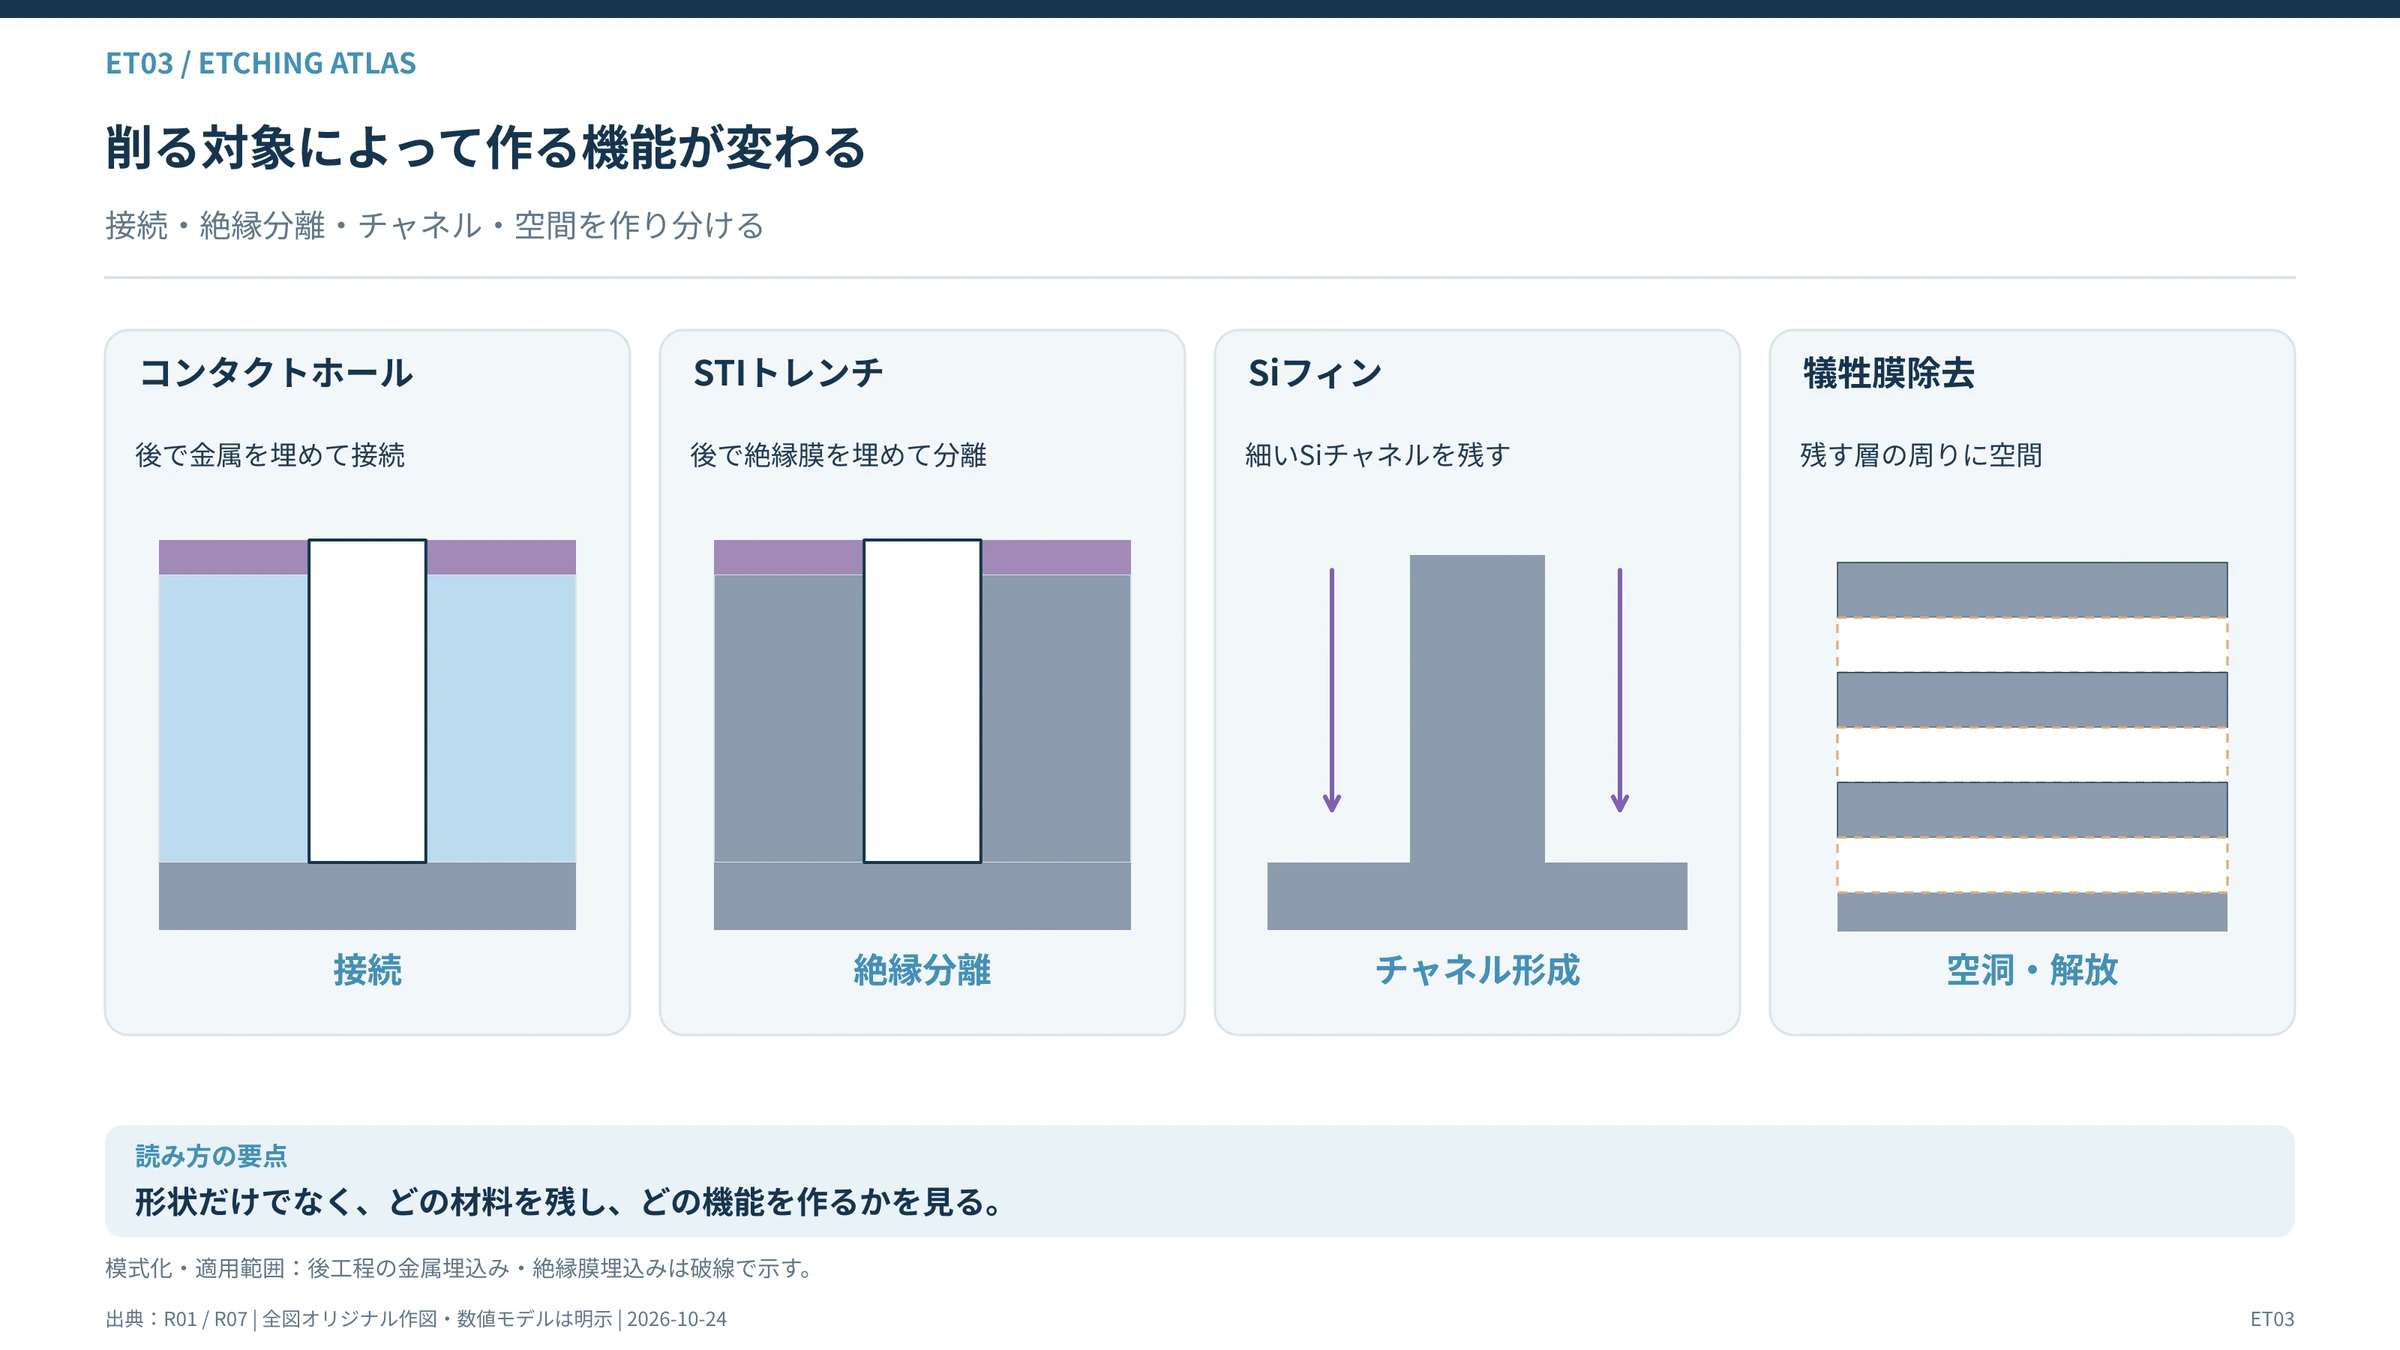
#例えばシリコン基板の上に酸化シリコン膜があるとする。
#その酸化膜の一部分に穴を形成すれば、下にある材料へ電気的に接続する経路を作れる。
#シリコンそのものを溝状に取り除けば、隣接するトランジスタを電気的に分離する構造も作れる。
#金属膜の一部分を除去すれば、電極や配線を形成できる。
#ここで重要なのは、エッチングの目的が単純な材料除去ではないことである。
#エッチングは、半導体の機能を成立させる形状と界面を作る工程である。
#
主な参照資料:
#- Lam Research:Etch Essentials: The Building Blocks of AI Era Microchips(2024-06-12)
- Applied Materials:Logic Master Class Prepared Remarks(2021)
同じエッチング装置でも、何を除去するかによって必要な反応条件が異なる。
#酸化シリコン、シリコン、金属、レジストでは、材料の化学結合も、反応生成物の性質も違うためである。
#1-2 垂直に削ることと、横方向に削ること
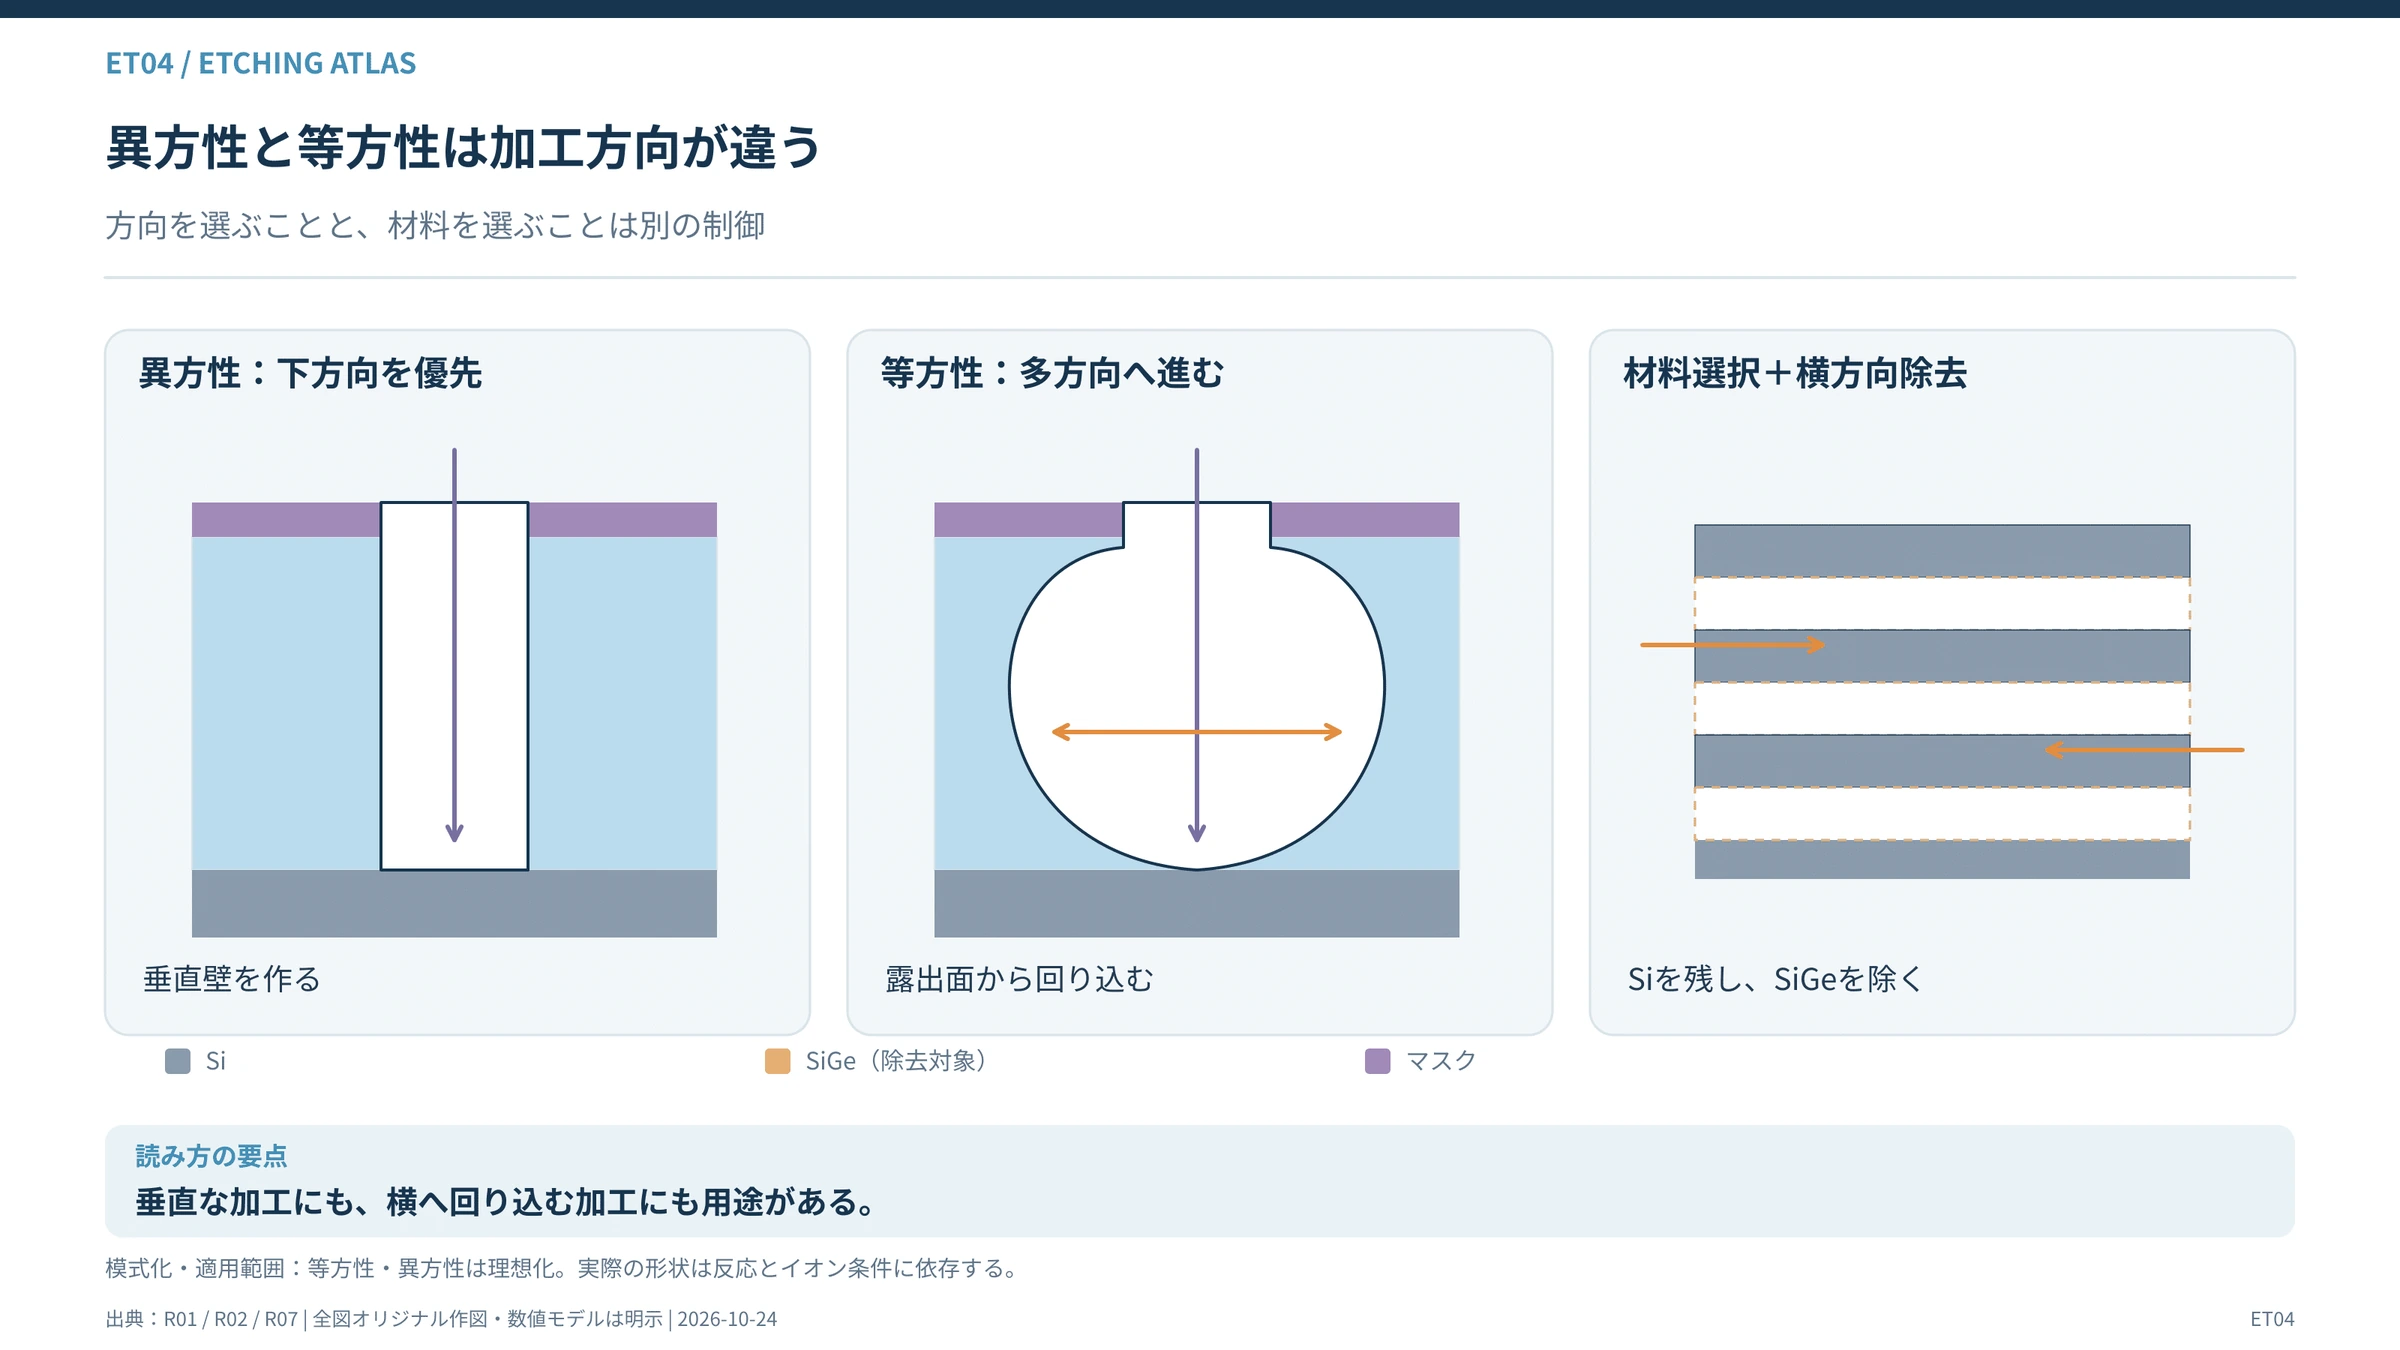
#エッチングの基本を理解するためには、加工方向を区別する必要がある。
#垂直方向へ優先的に加工することを、異方性エッチングと呼ぶ。
#横方向を含めて複数方向へ加工が進むことを、等方性エッチングと呼ぶ。
#例えば、細く深い穴を形成したい場合には、側壁が大きく削られると穴が広がってしまう。
#そのため、垂直方向を優先した加工が必要になる。
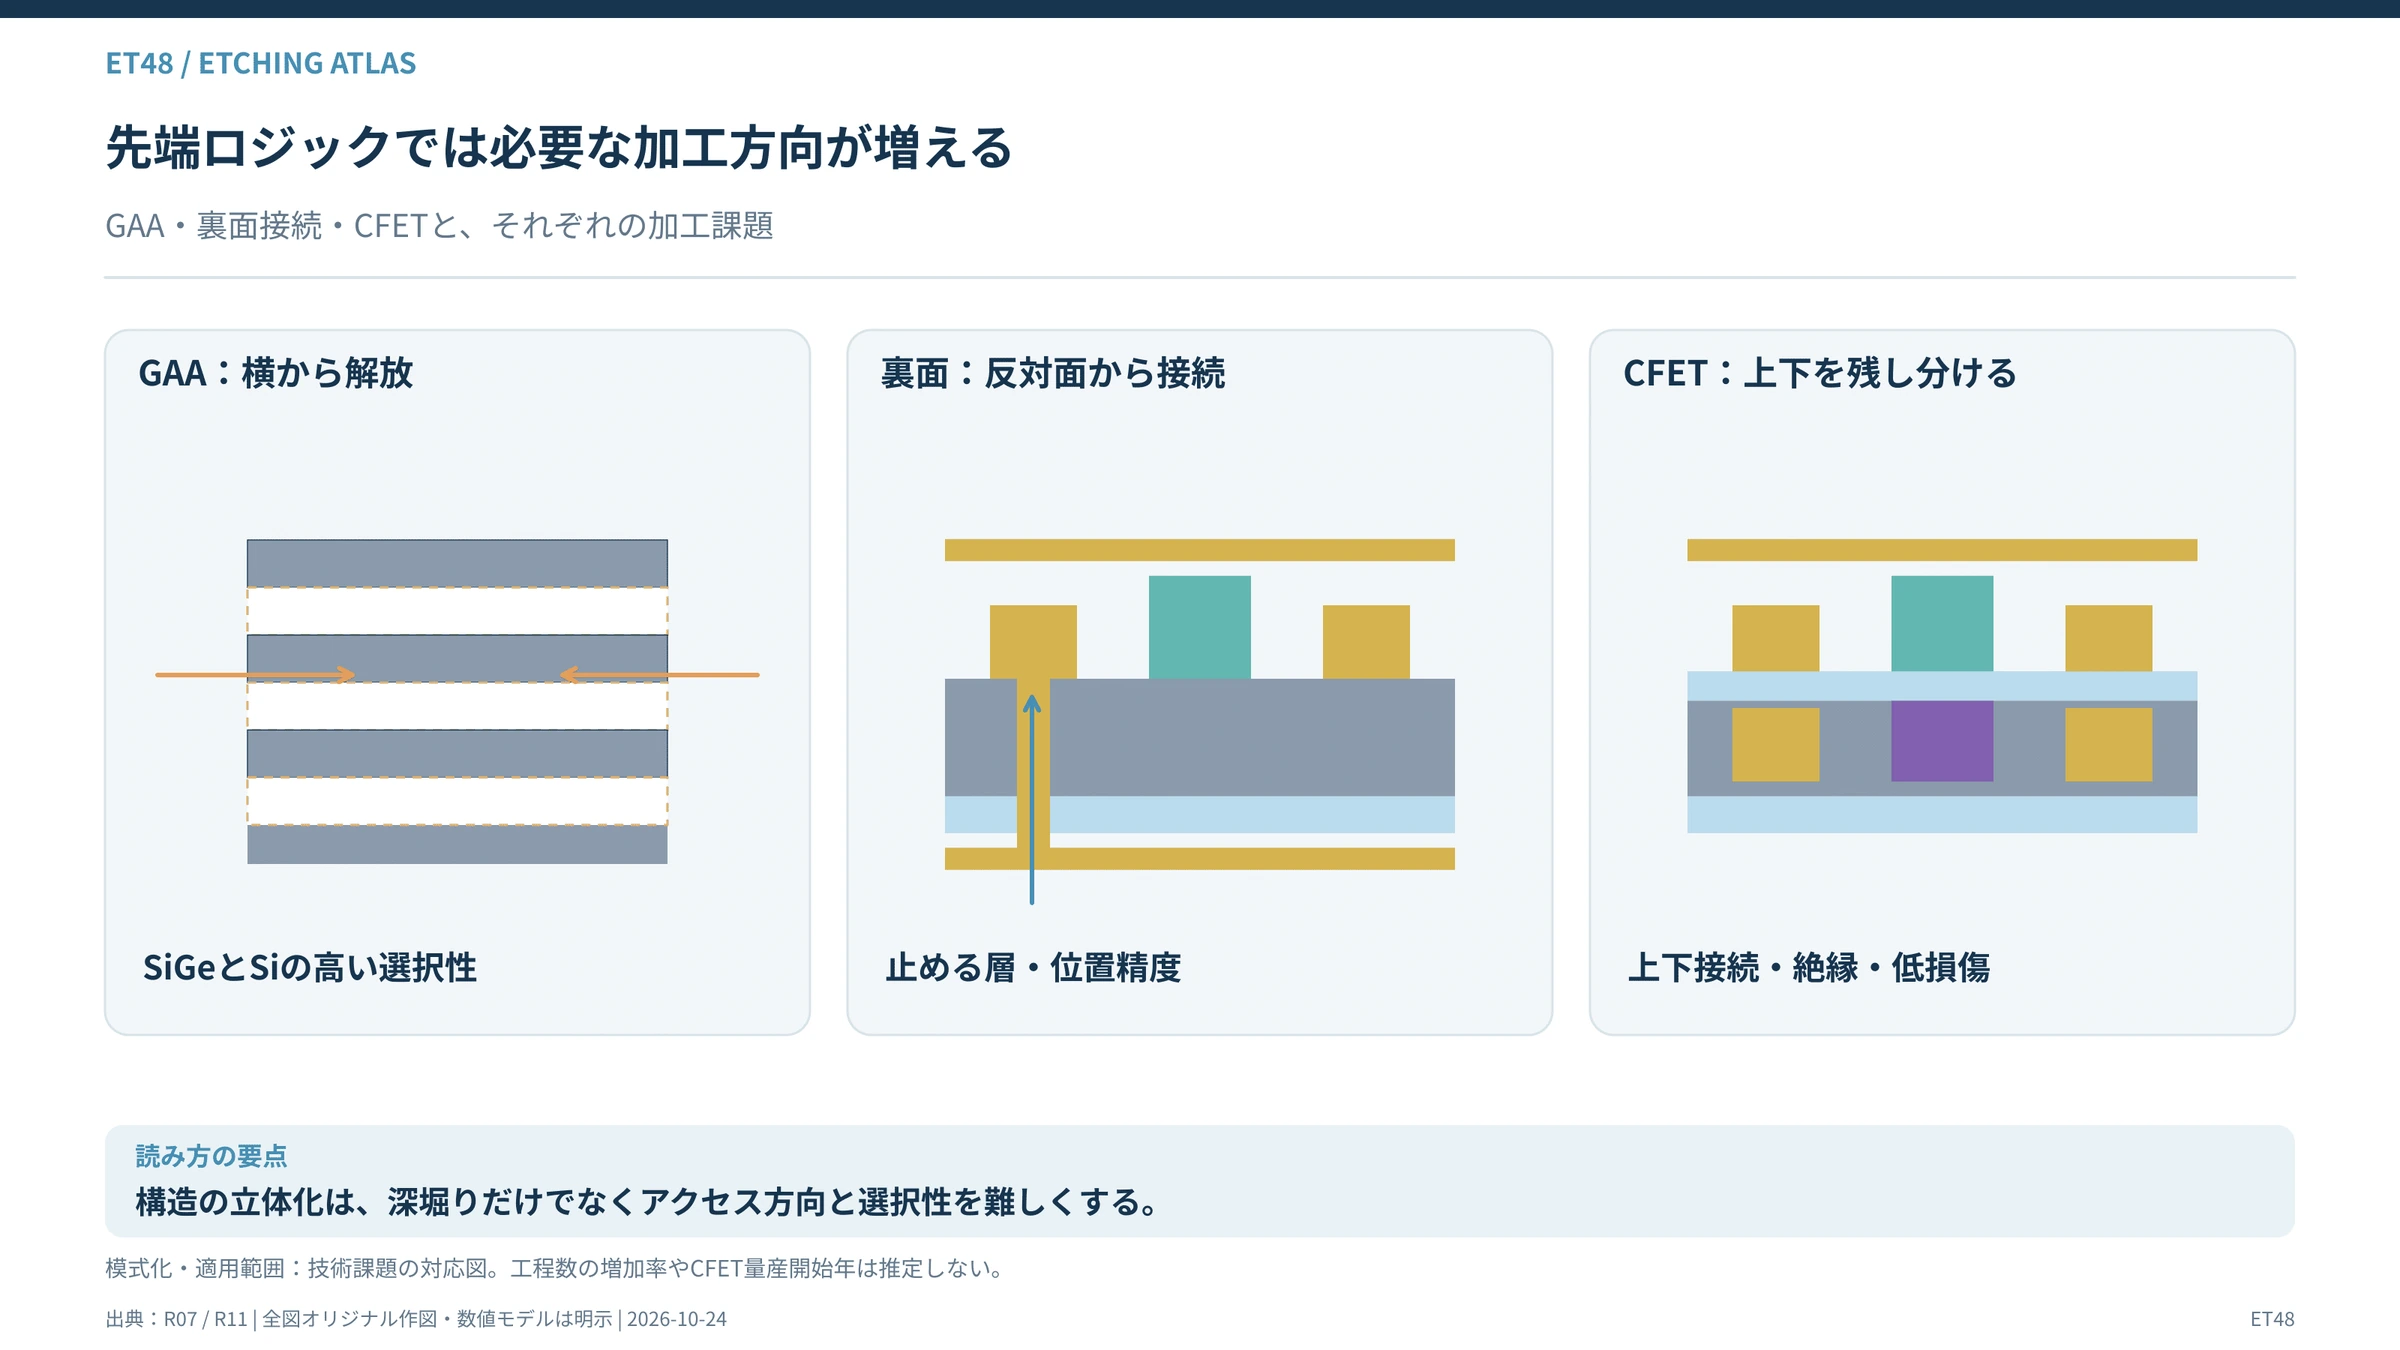
#一方、GAAトランジスタでは、上下のシリコンナノシートに挟まれたSiGeなどの犠牲材料を横方向から除去する必要がある。
#このような加工では、等方性または横方向への高い選択性が求められる。
#したがって、異方性が高い技術だけが優れているわけではない。
#製造したい構造によって、必要な加工方向が変わる。
#
主な参照資料:
#- Lam Research:Etch Essentials: The Building Blocks of AI Era Microchips(2024-06-12)
- MKS:Semiconductor Etching Solutions / MKS Handbook(閲覧 2026-10-24)
- Applied Materials:Logic Master Class Prepared Remarks(2021)
左右に同じマスク開口を配置し、垂直な穴と横方向に広がった加工形状を比較する。
##
第2節 加工前後の姿――削る深さ、幅、角度が性能を決める
#2-1 露光で形を決め、エッチングで材料へ転写する
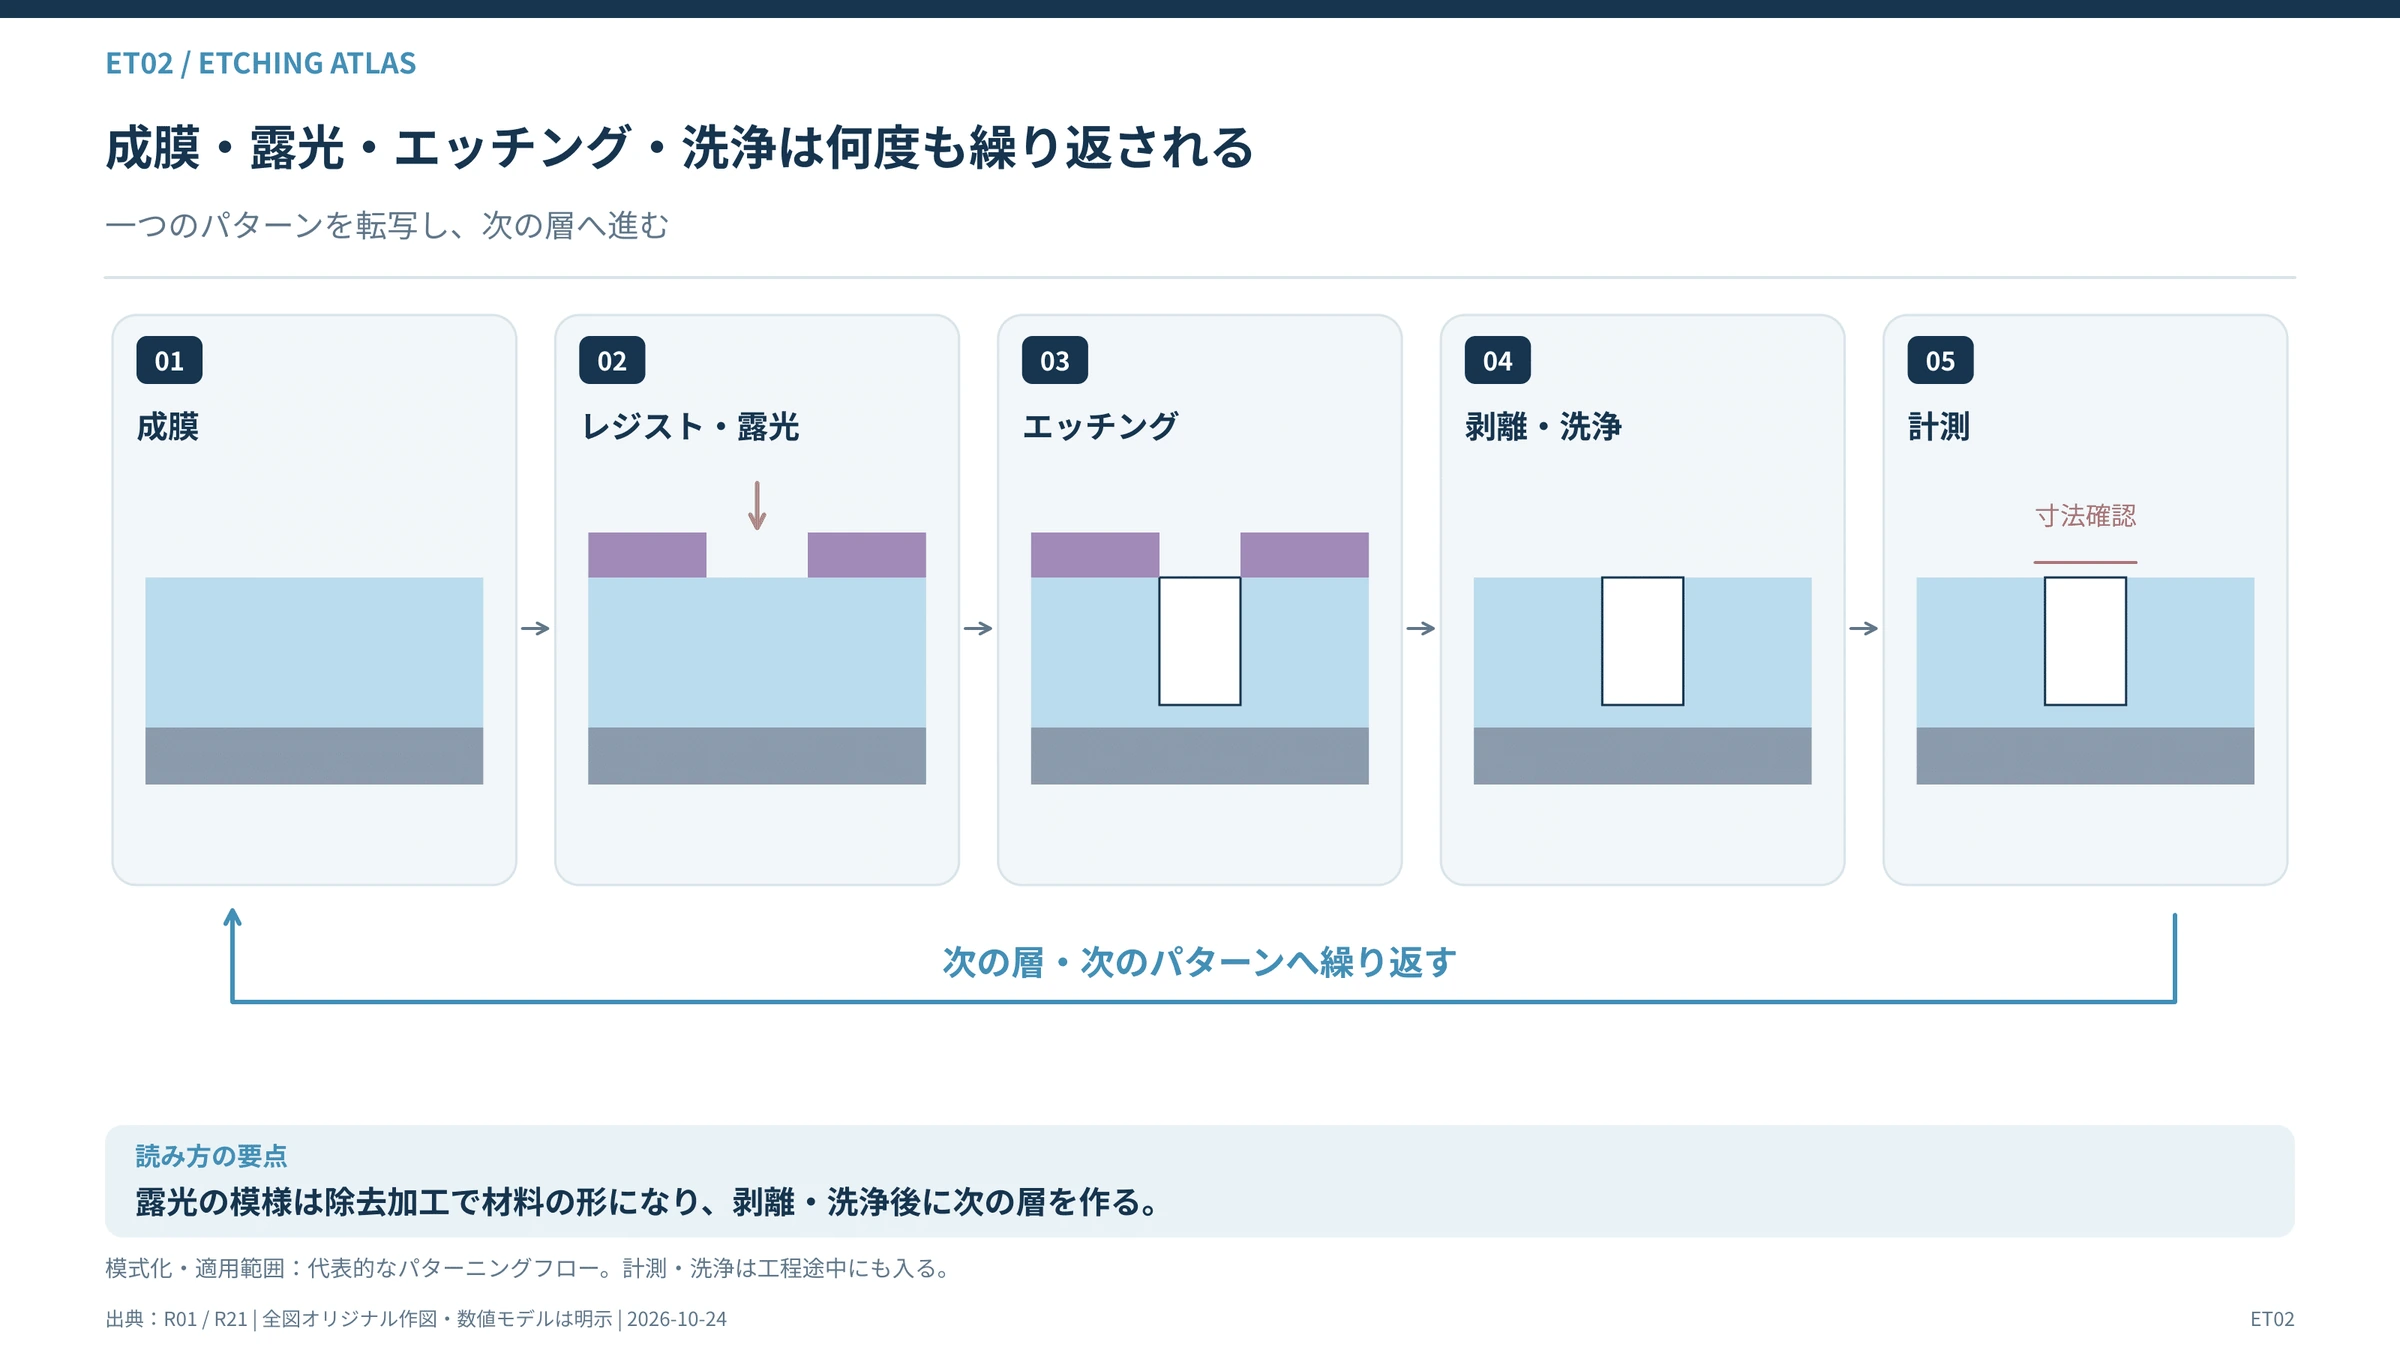
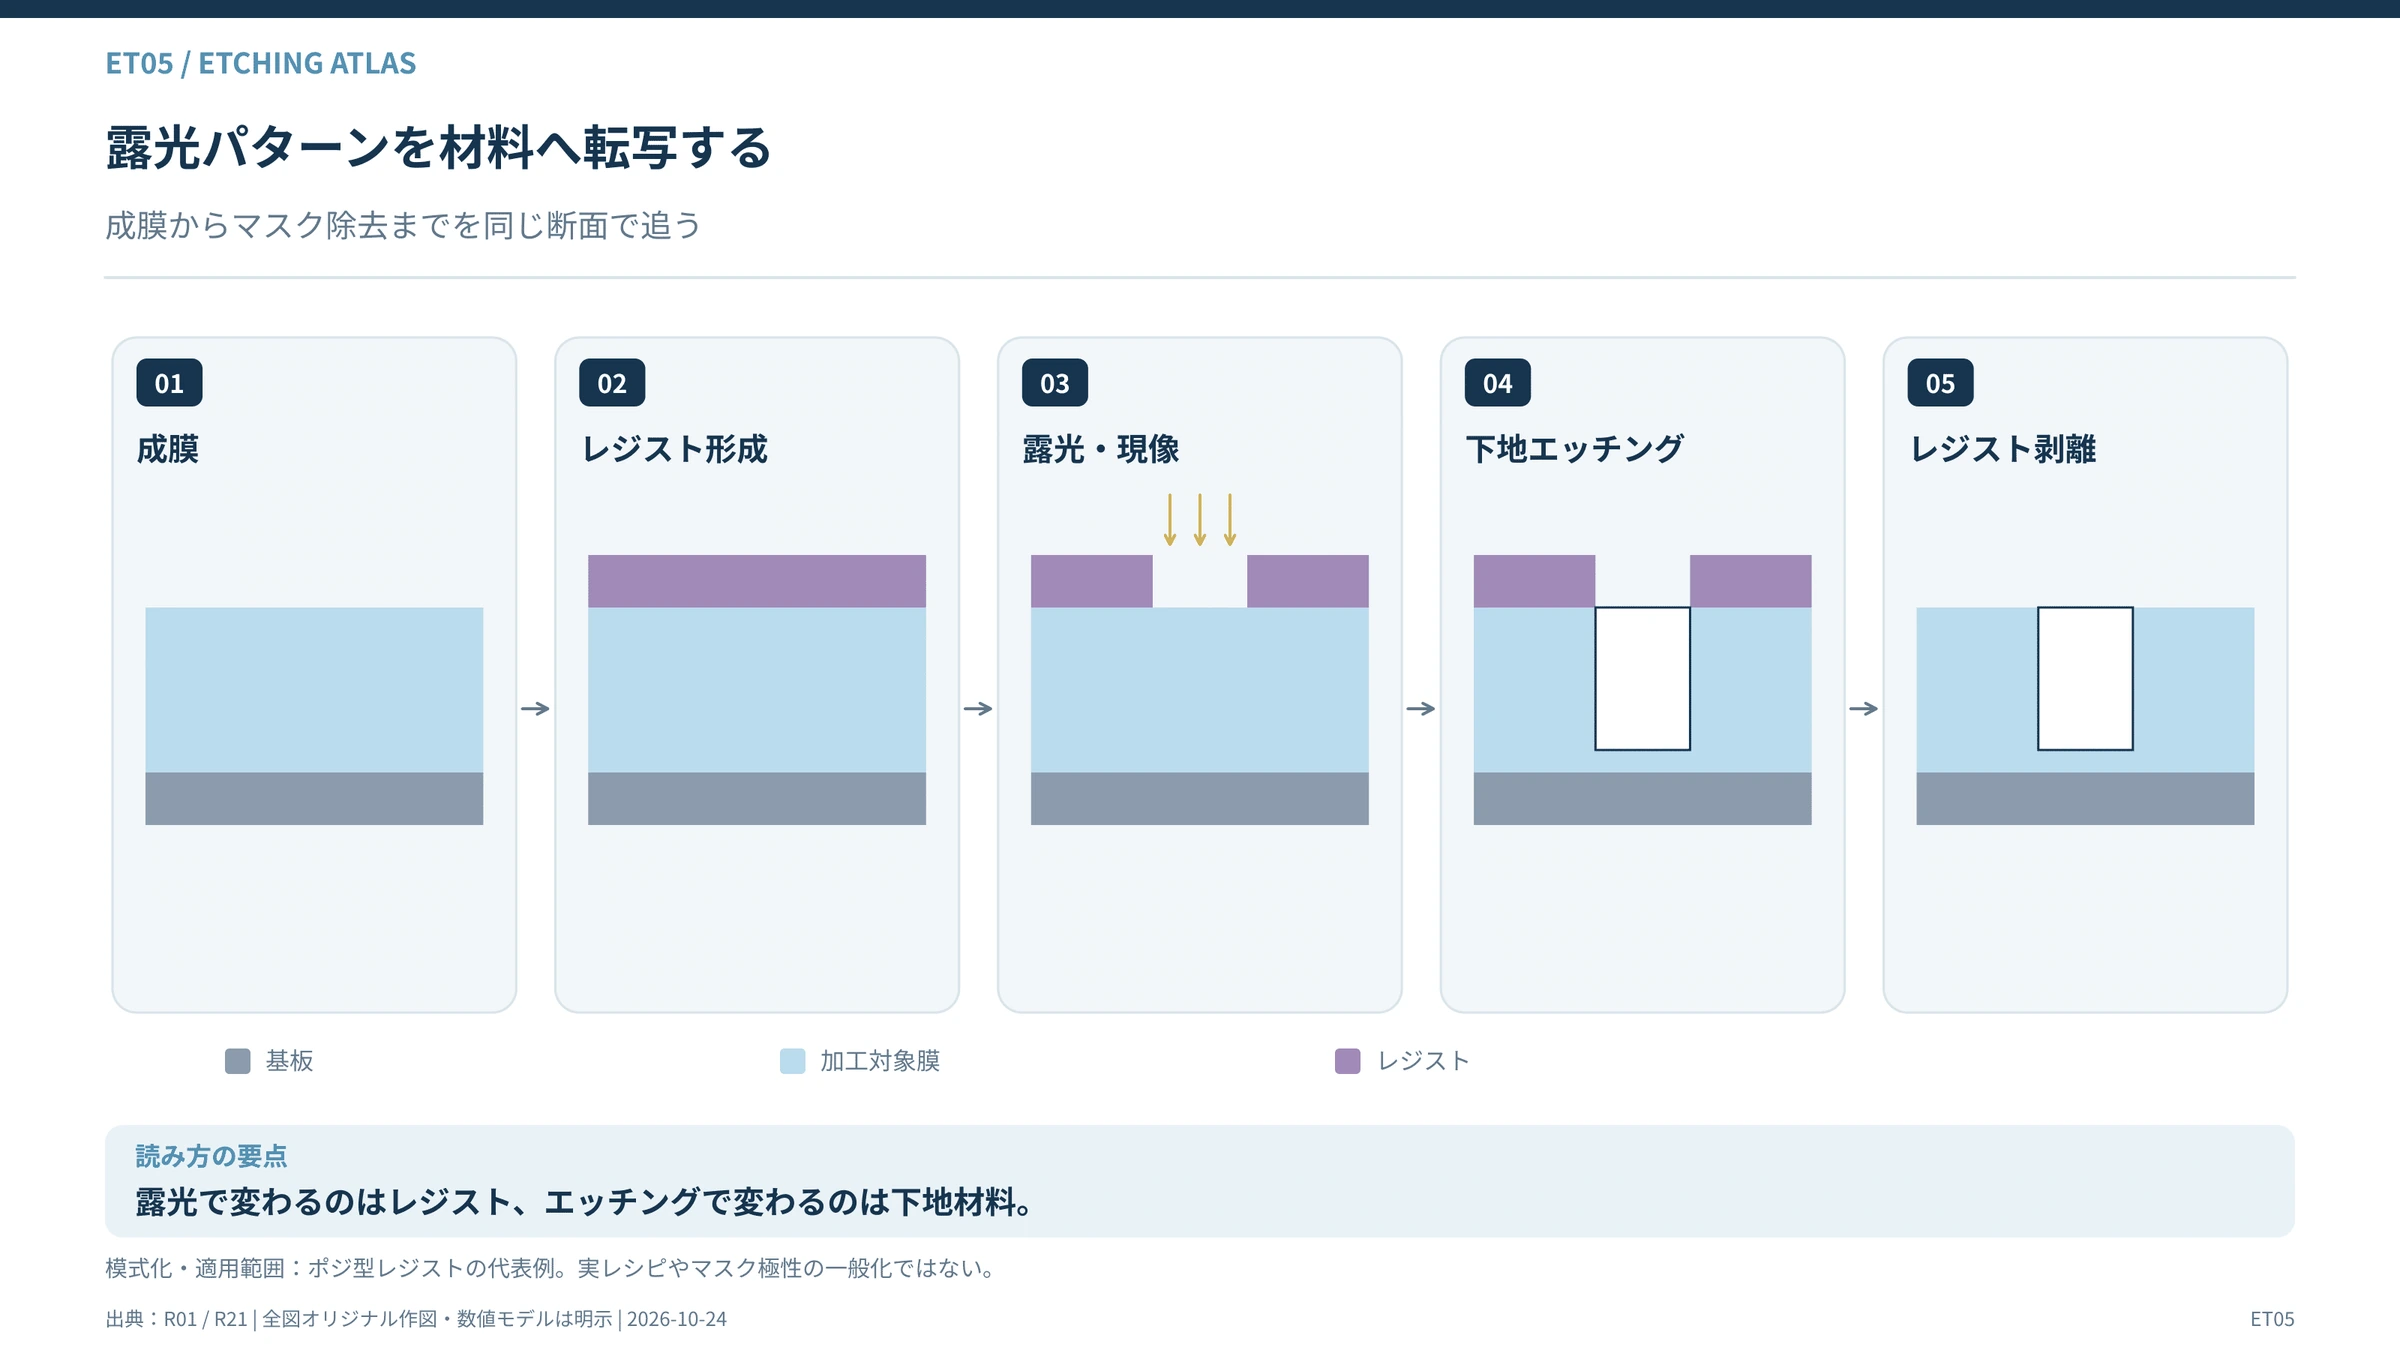
#典型的な微細加工では、最初に対象となる薄膜を形成する。
#その上へフォトレジストを塗布し、露光・現像によってパターンを形成する。
#レジストのない部分では、下の膜が露出する。
#エッチングによって露出した材料を取り除けば、パターンを膜や基板へ転写できる。
#加工後にはレジストや残渣を除去し、次の成膜などへ進む。
#
主な参照資料:
#- Lam Research:Etch Essentials: The Building Blocks of AI Era Microchips(2024-06-12)
- Lam Research:What Is Dry Resist? / Semi 101(2026-06-18)
ただし、エッチング中にレジストも少しずつ削られることがある。
#そのため、深い加工では、レジストだけで目的の形を維持することが難しくなる。
#そこで使用するのがハードマスクである。
#2-2 ハードマスクは何のために必要なのか
#ハードマスクは、加工対象よりも除去されにくい材料を利用した保護膜である。
#例えば、酸化シリコン、窒化シリコン、アモルファスカーボン、金属系ハードマスクなどが用途に応じて使用される。
#加工対象を数µm削る場合、マスクが途中でなくなってしまえば目的の形状を維持できない。
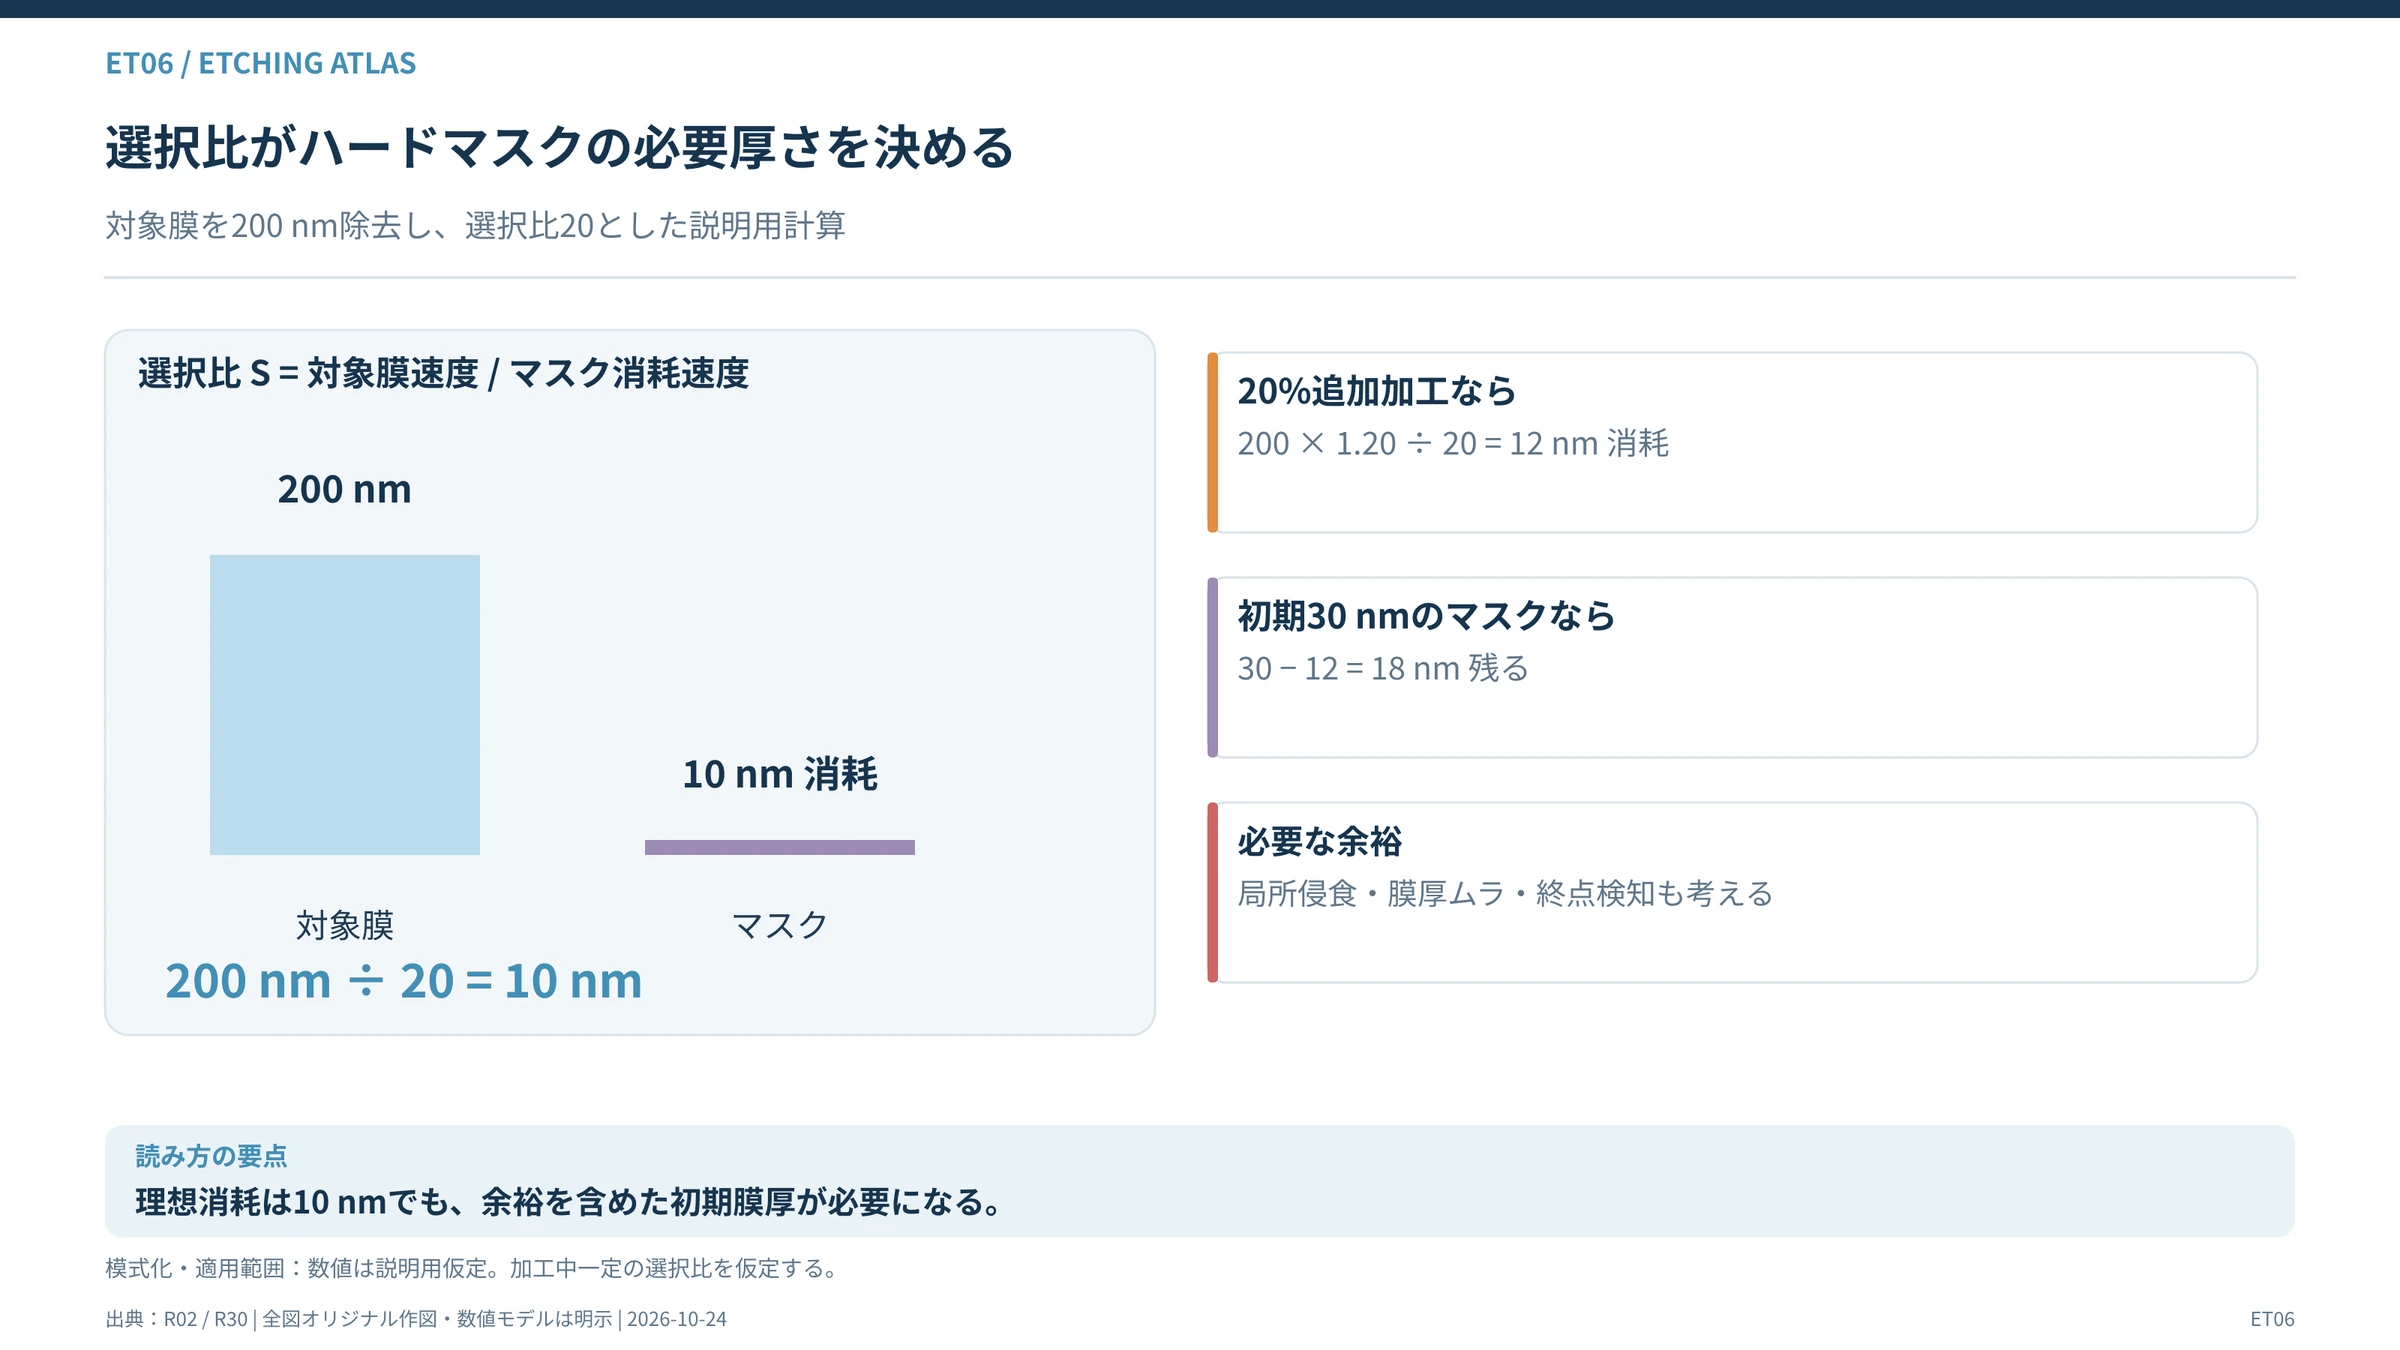
#ハードマスクの材料を選ぶ際には、対象膜に対するエッチング選択比が重要になる。
#選択比を、
#と定義する。
#R_targetは対象材料のエッチング速度、R_maskはマスク材料のエッチング速度である。
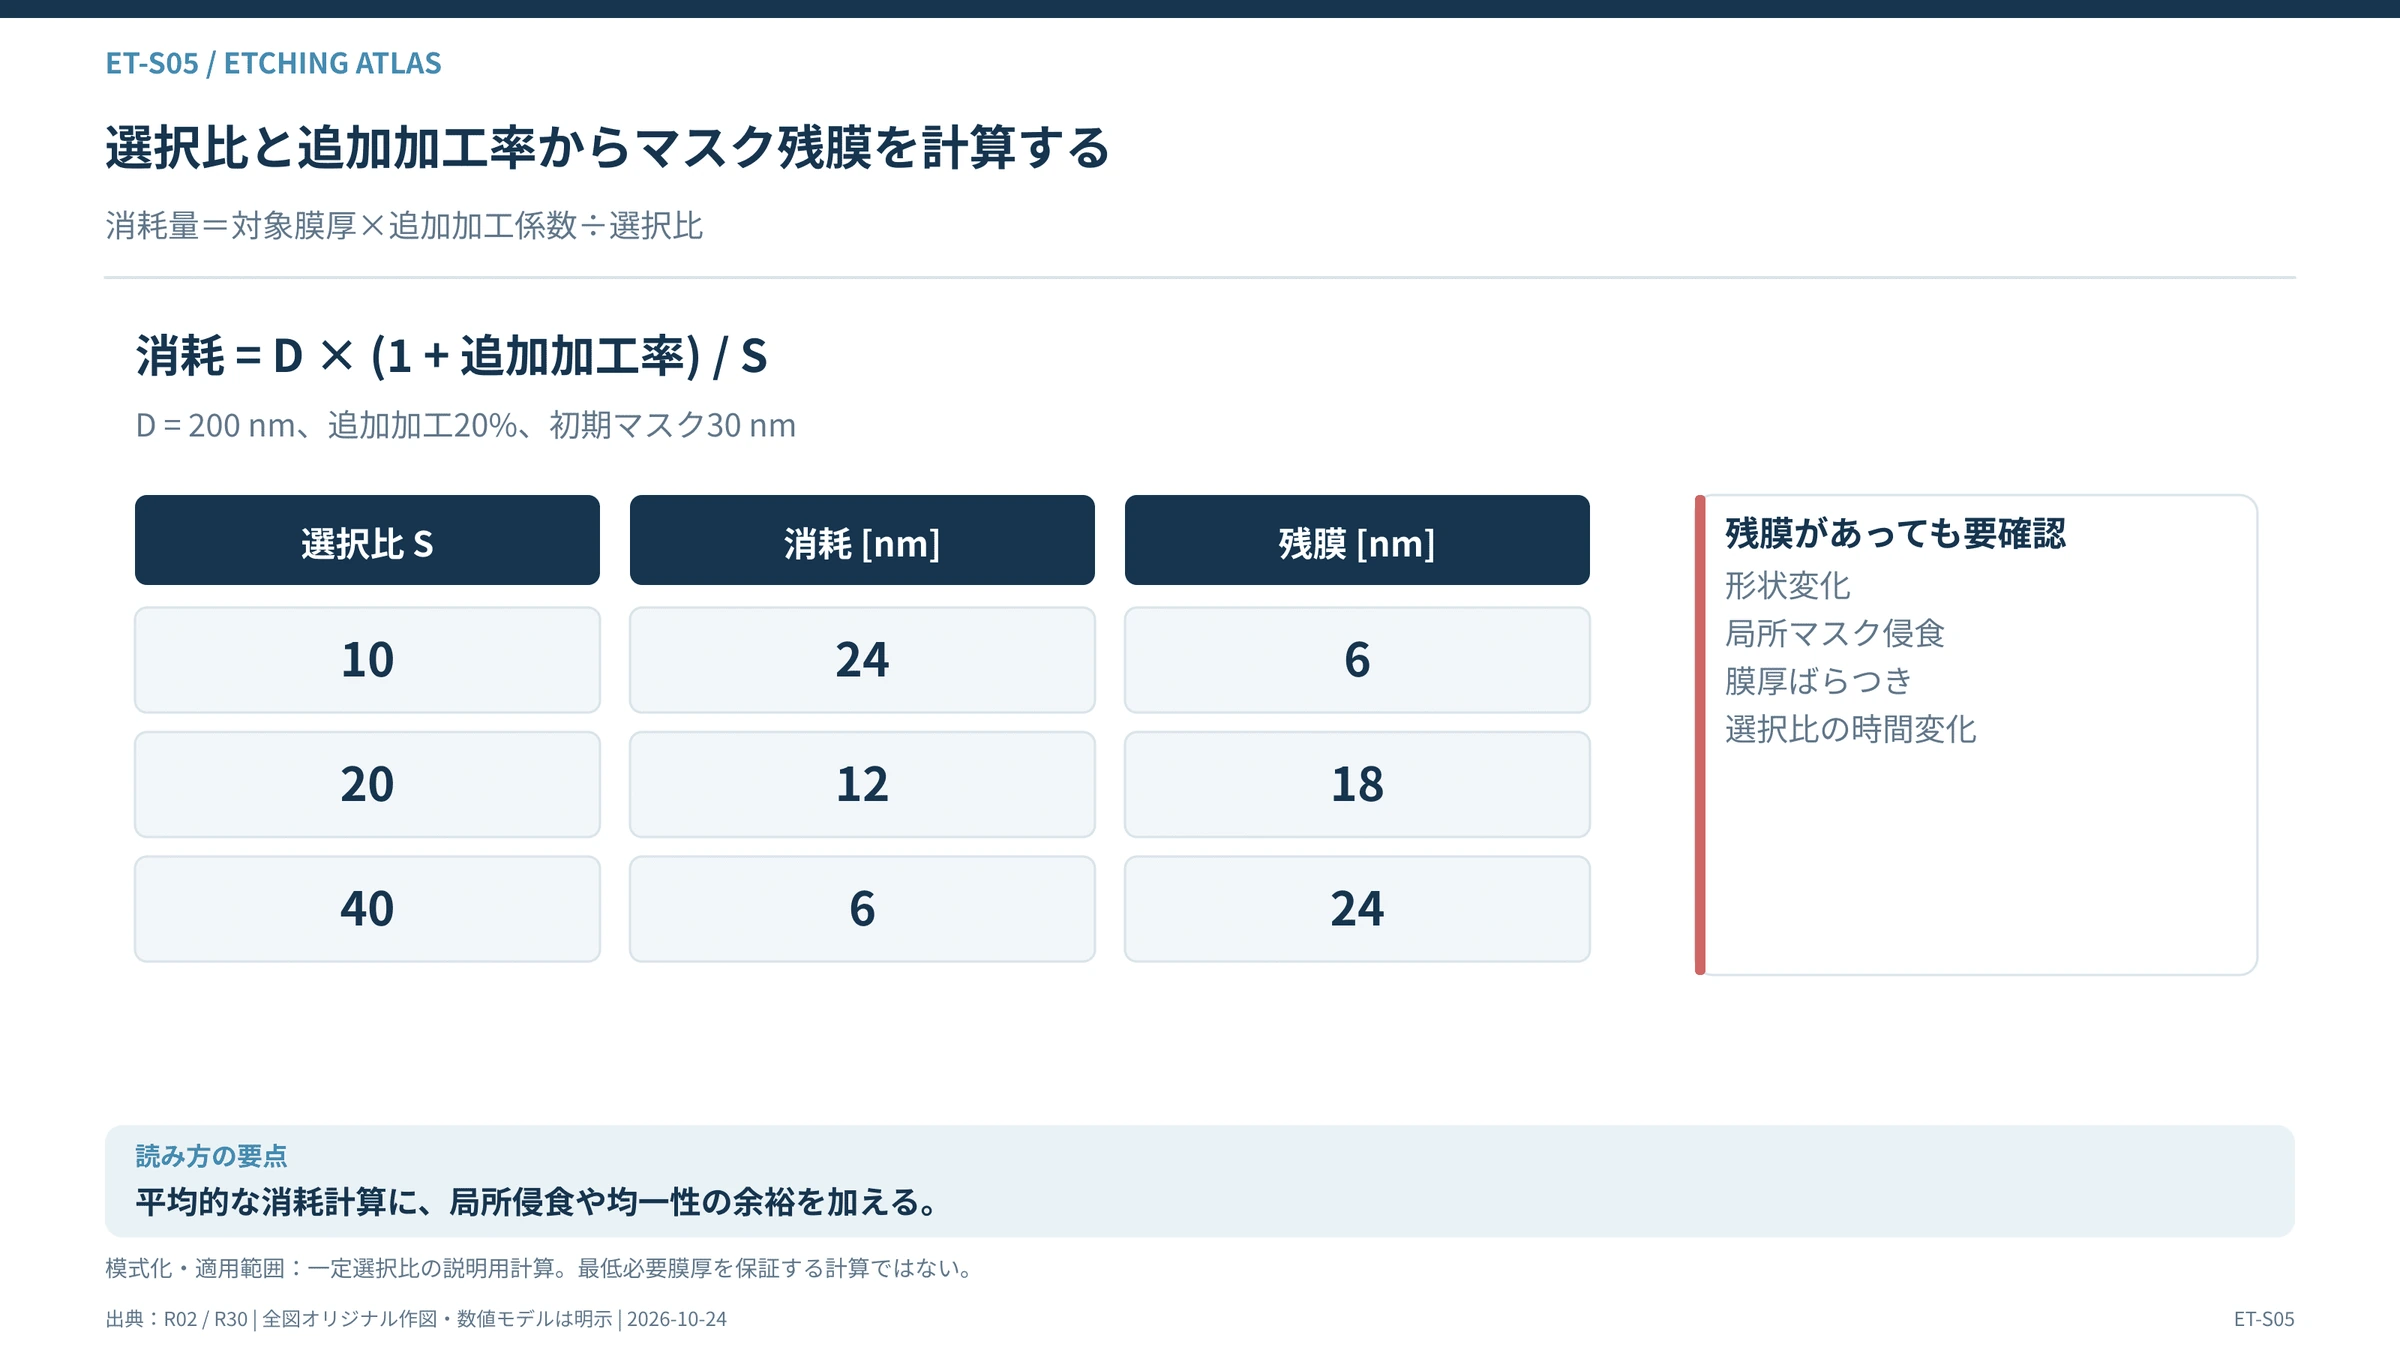
#例えば選択比が20であれば、対象材料が200nm削られる間に、マスクは単純な定常近似で10nm削られる。
#
主な参照資料:
#- MKS:Semiconductor Etching Solutions / MKS Handbook(閲覧 2026-10-24)
主な参照資料:
#- MKS:Semiconductor Etching Solutions / MKS Handbook(閲覧 2026-10-24)
しかし、実際の工程では開始時や終点付近の条件変化、局所的な膜厚ばらつき、オーバーエッチングなどを考慮する必要がある。
#したがって、理論上の選択比だけでマスク厚さを決めることはできない。
#2-3 HARとは何か
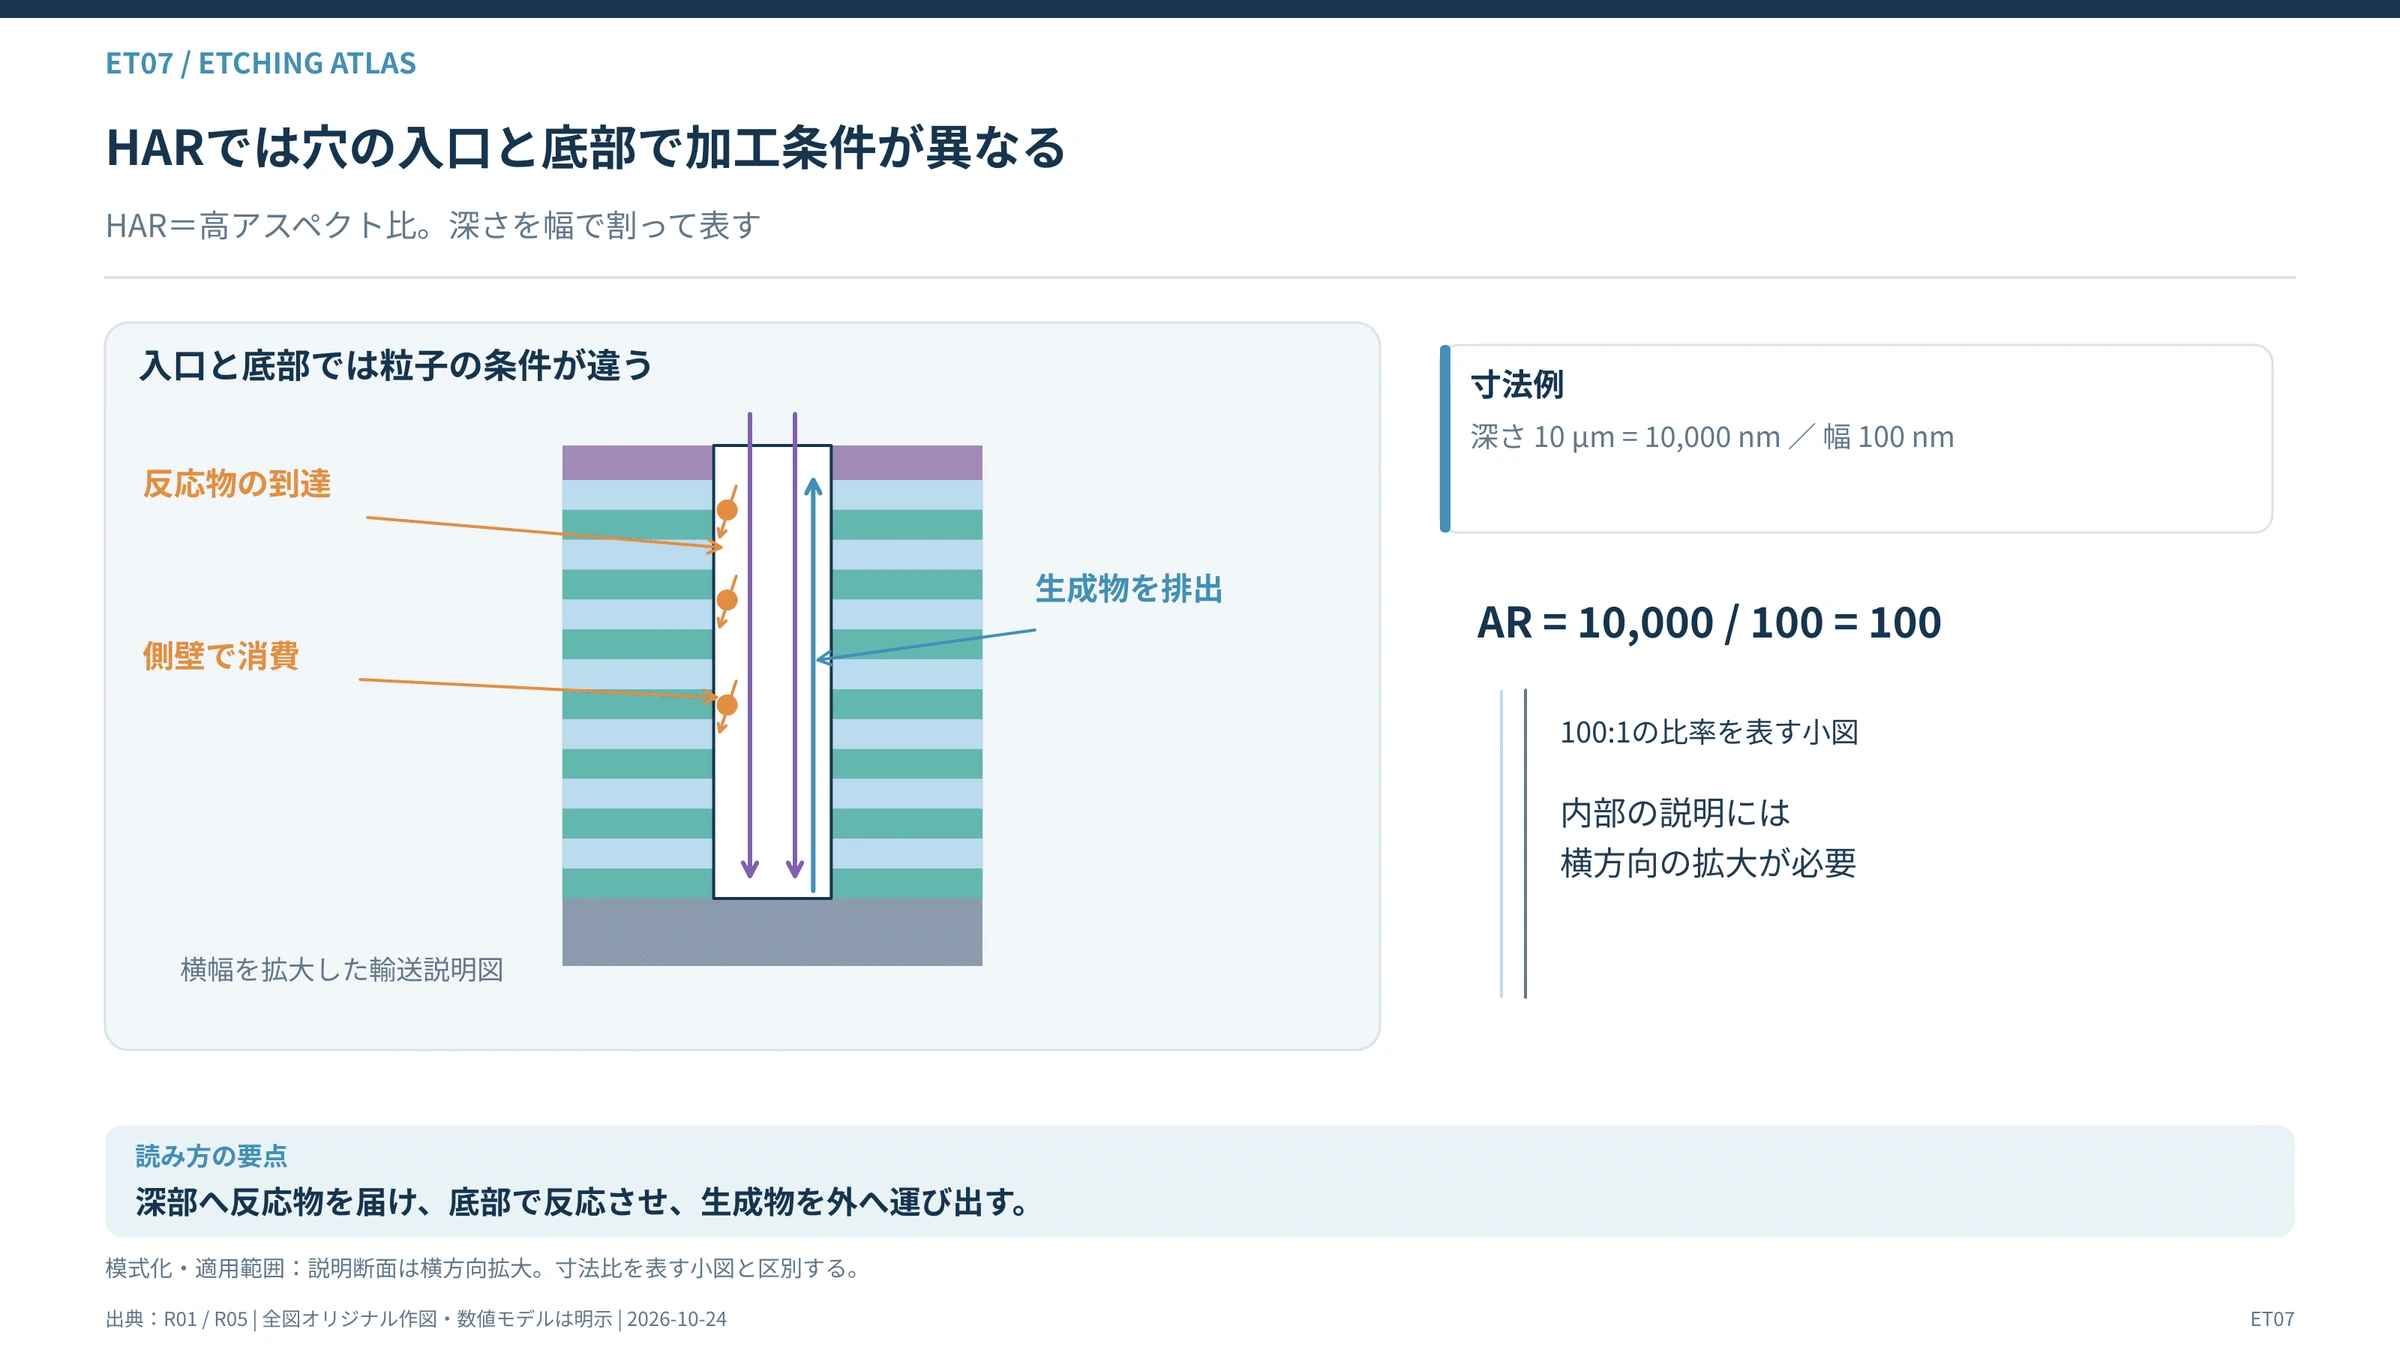
#HARはHigh Aspect Ratioの略である。
#アスペクト比とは、加工する構造の深さを幅で割った値である。
#例えば、幅100nm、深さ10µmの穴を考える。
#10µmは10,000nmなので、アスペクト比は100:1となる。
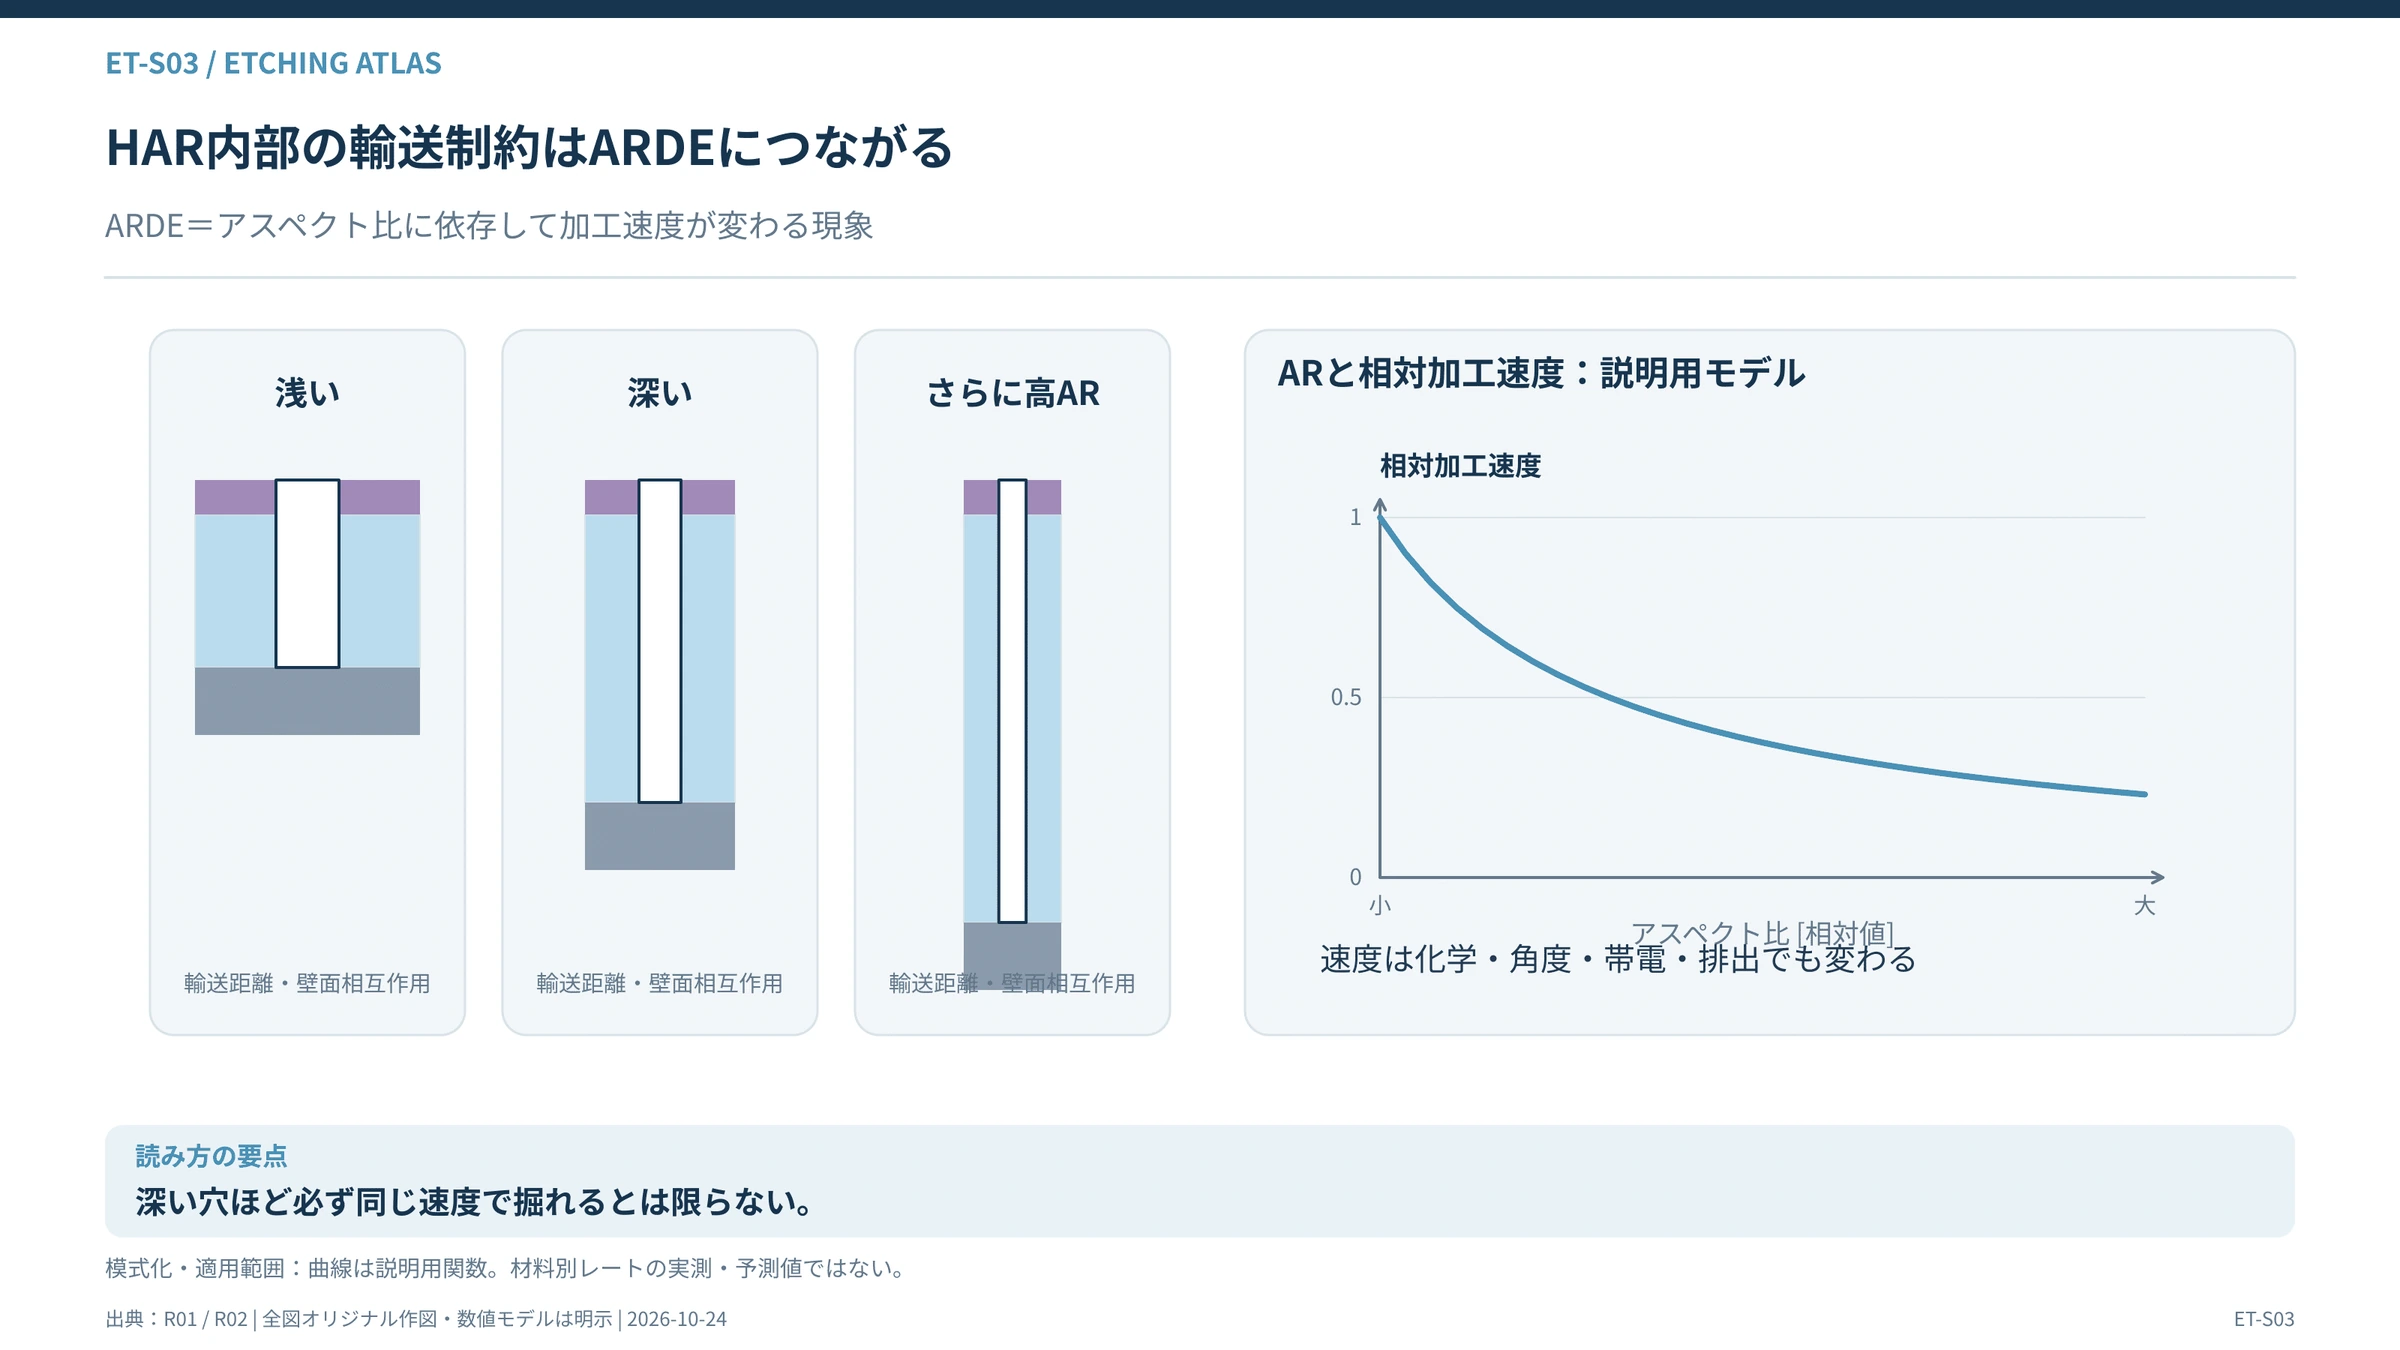
#このように非常に細く深い穴を加工する場合、穴の入口と底部ではプラズマ中の粒子や反応物の到達条件が異なる。
#穴が深くなるほど、同じ形を維持して削り続けることが難しくなる。
#
主な参照資料:
#- Lam Research:Etch Essentials: The Building Blocks of AI Era Microchips(2024-06-12)
- MKS:Semiconductor Etching Solutions / MKS Handbook(閲覧 2026-10-24)
2-4 加工形状の不良
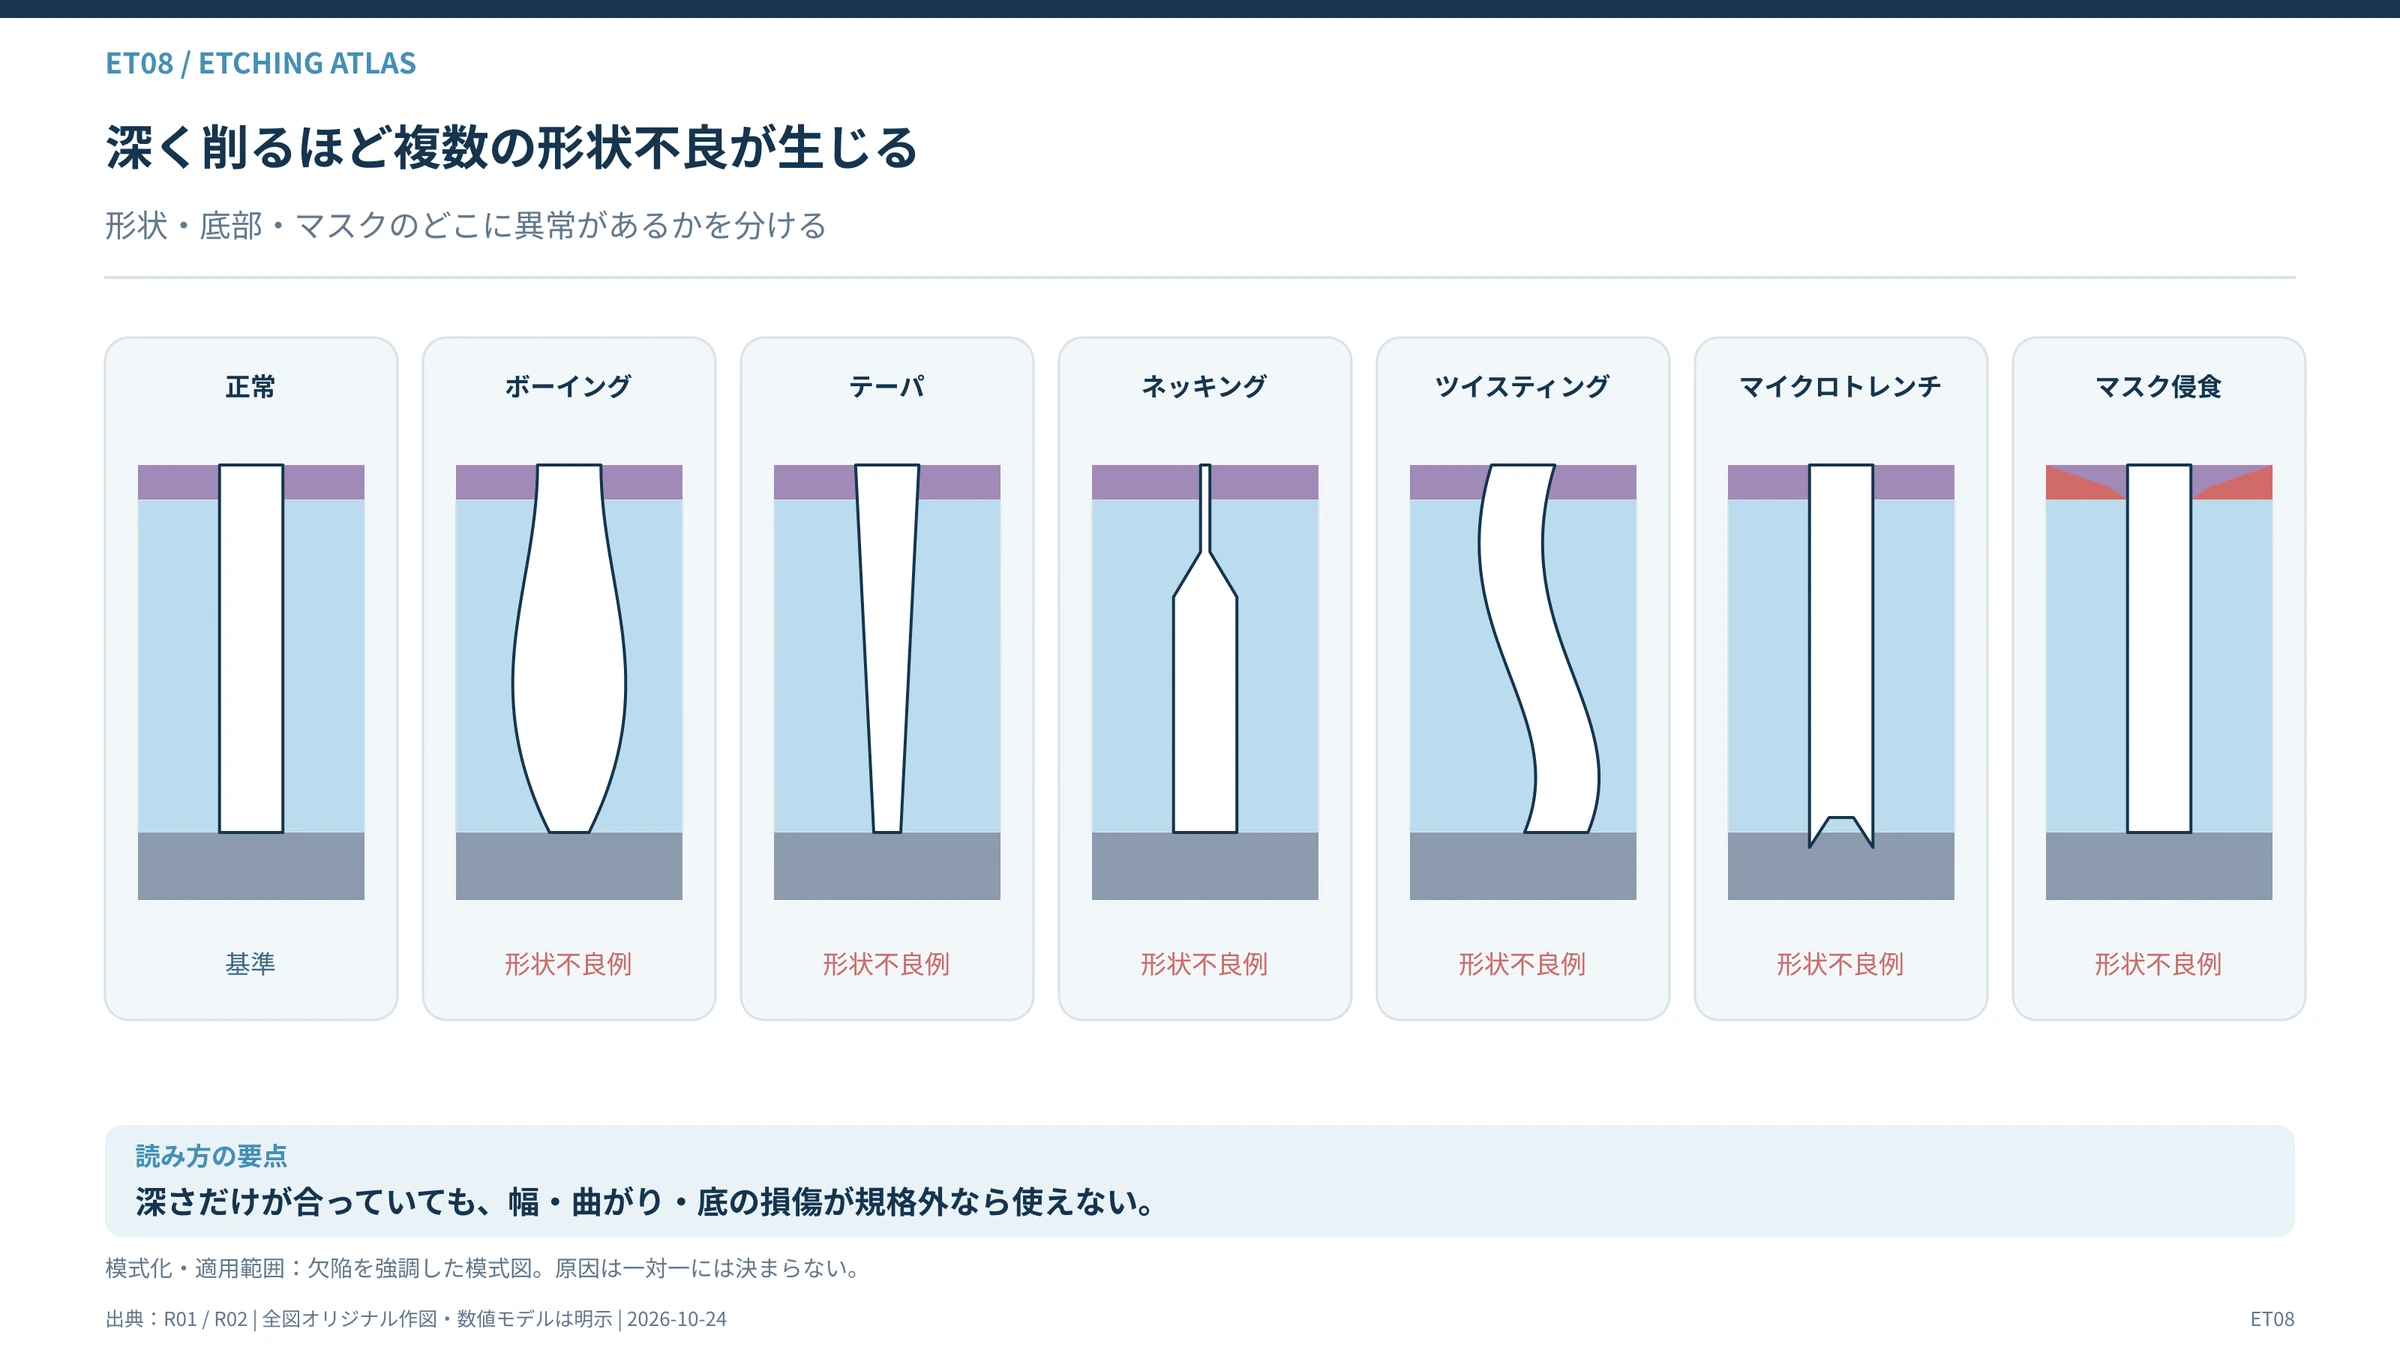
#HARエッチングでは、単純な深さだけでなく、次のような不良も重要になる。
#CDはCritical Dimensionの略で、加工における重要な寸法を指す。
#
主な参照資料:
#- Lam Research:Etch Essentials: The Building Blocks of AI Era Microchips(2024-06-12)
- MKS:Semiconductor Etching Solutions / MKS Handbook(閲覧 2026-10-24)
単に穴が貫通すればよいのではない。
#上部から底部まで、設計した形状が維持されていることが重要になる。
##
第3節 必要な基礎知識――ラジカル、イオン、プラズマ、表面反応
#3-1 エッチングはどのように材料を取り除くのか
#ドライエッチングでは、一般に反応性の気体やプラズマを利用する。
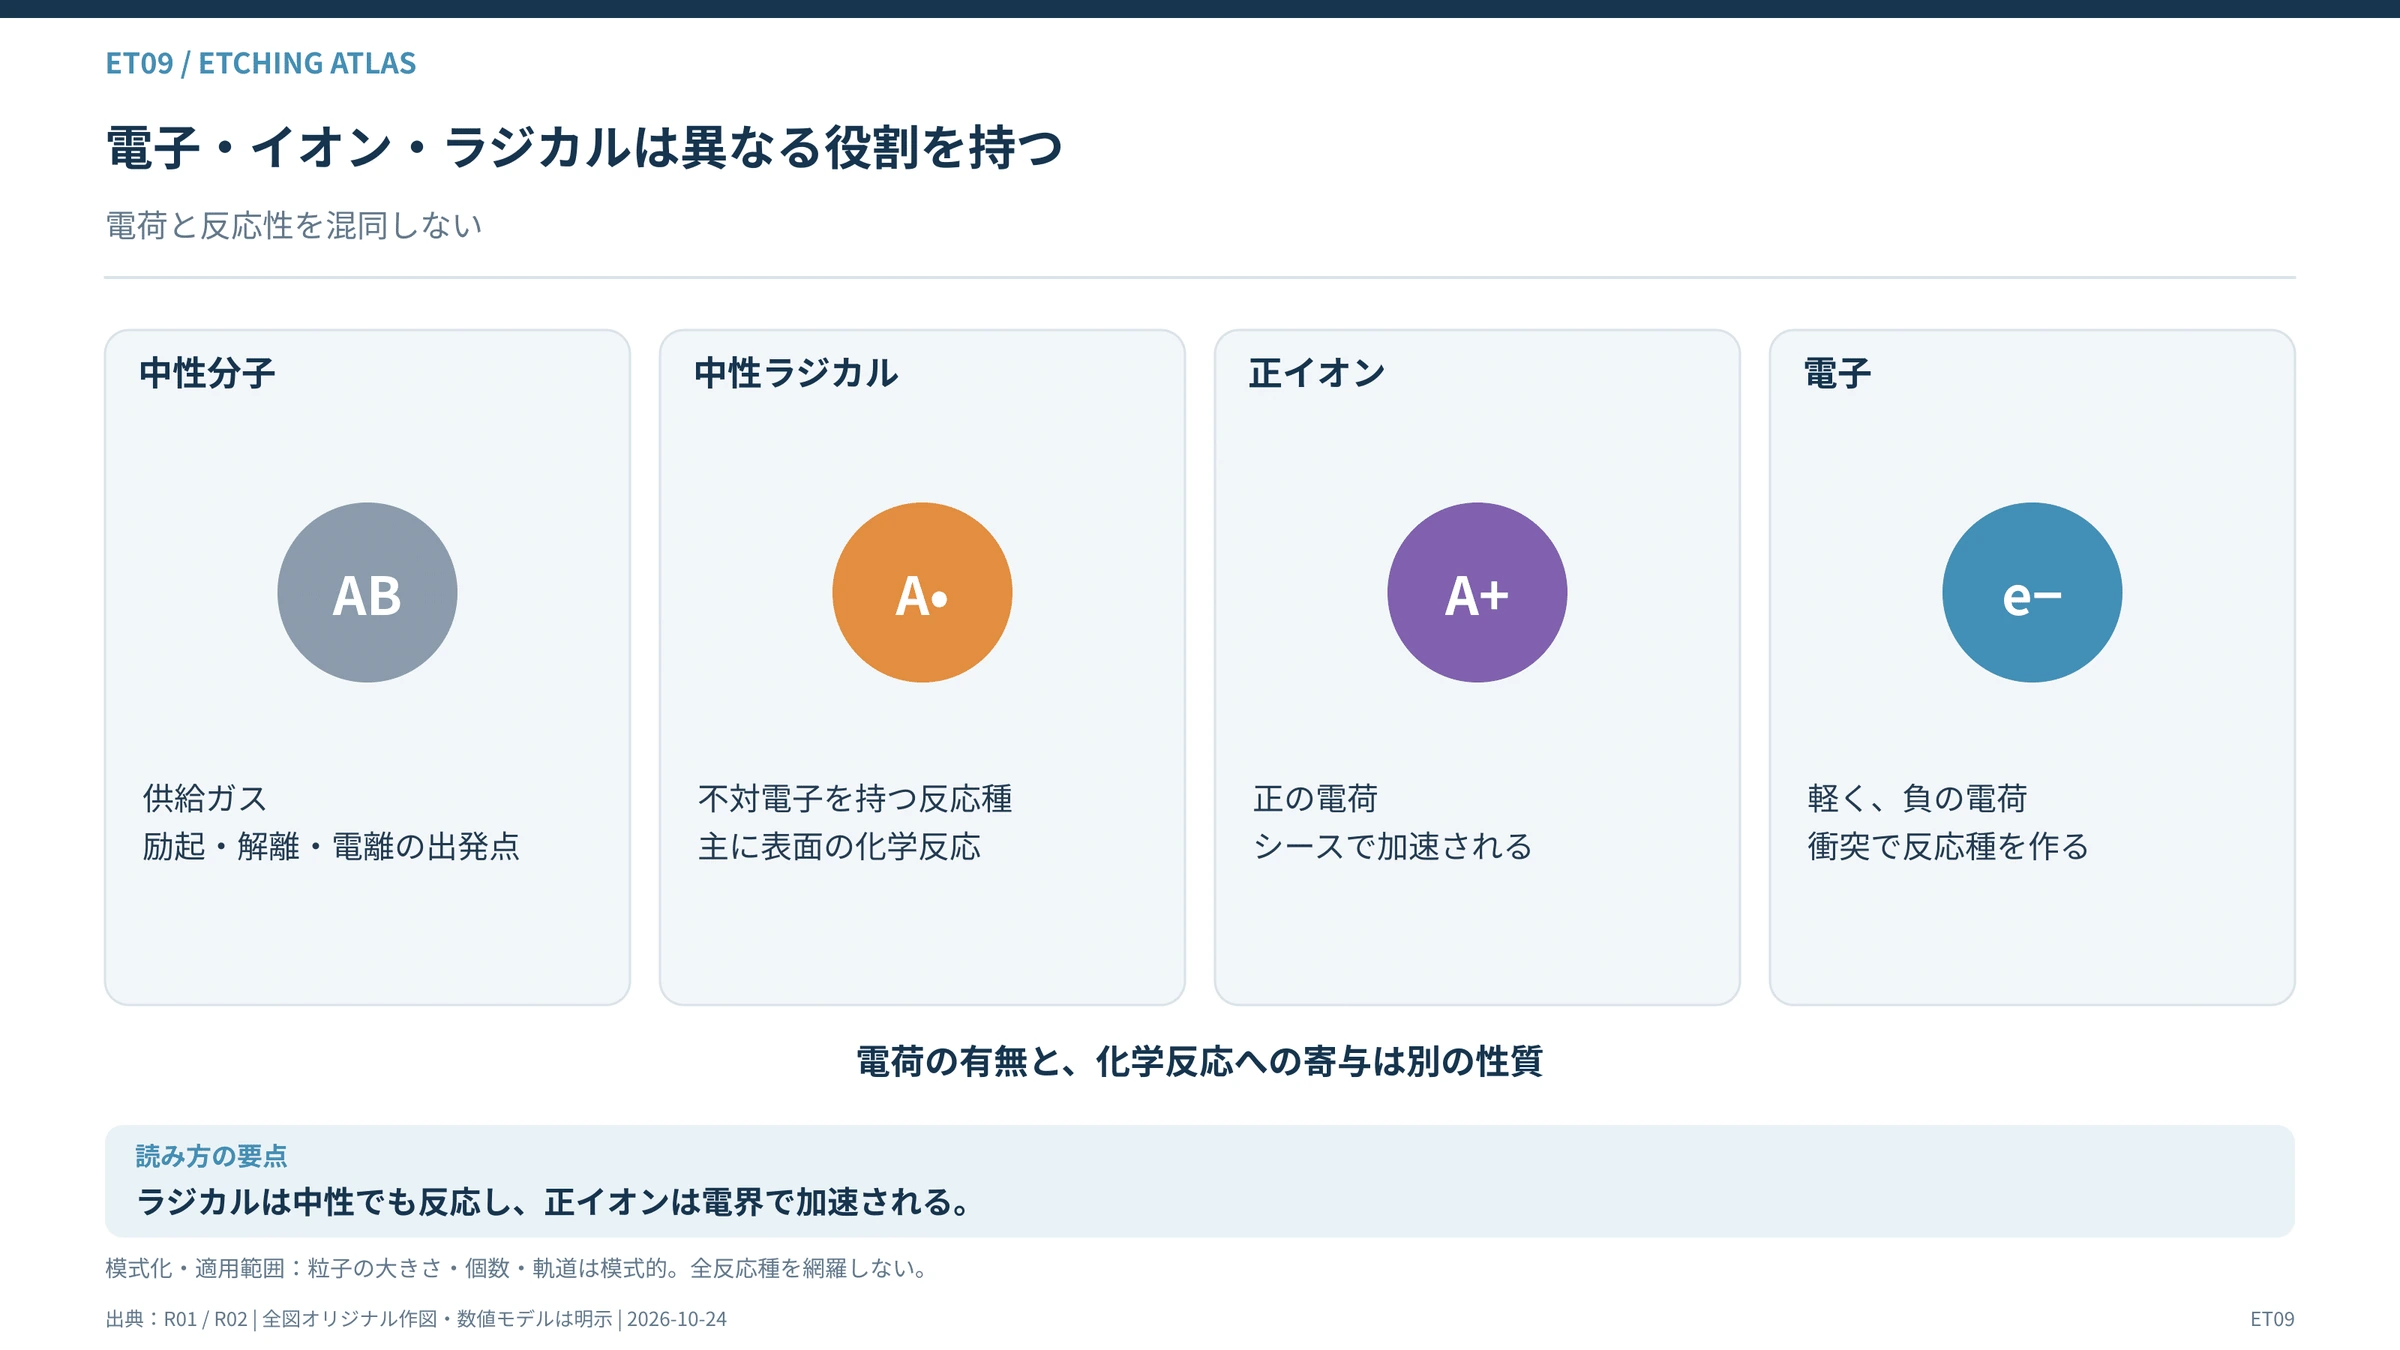
#プラズマは、電子、イオン、中性分子、ラジカルなどが存在する気体の状態である。
#エッチングでは、特にラジカルとイオンが重要になる。
#ラジカルは、化学的な反応を進める役割を持つ。
#イオンは、電界によって加速され、表面へ方向性を持ったエネルギーを与えることができる。
#代表的なプラズマエッチングでは、この化学反応とイオン衝撃の両方が利用される。
#
主な参照資料:
#- MKS:Semiconductor Etching Solutions / MKS Handbook(閲覧 2026-10-24)
- Kamimura / Furuta, ULVAC:Dry Etching Technologies of Optical Device and III-V Compound Semiconductors(2017-02-01)
3-2 ラジカルの役割
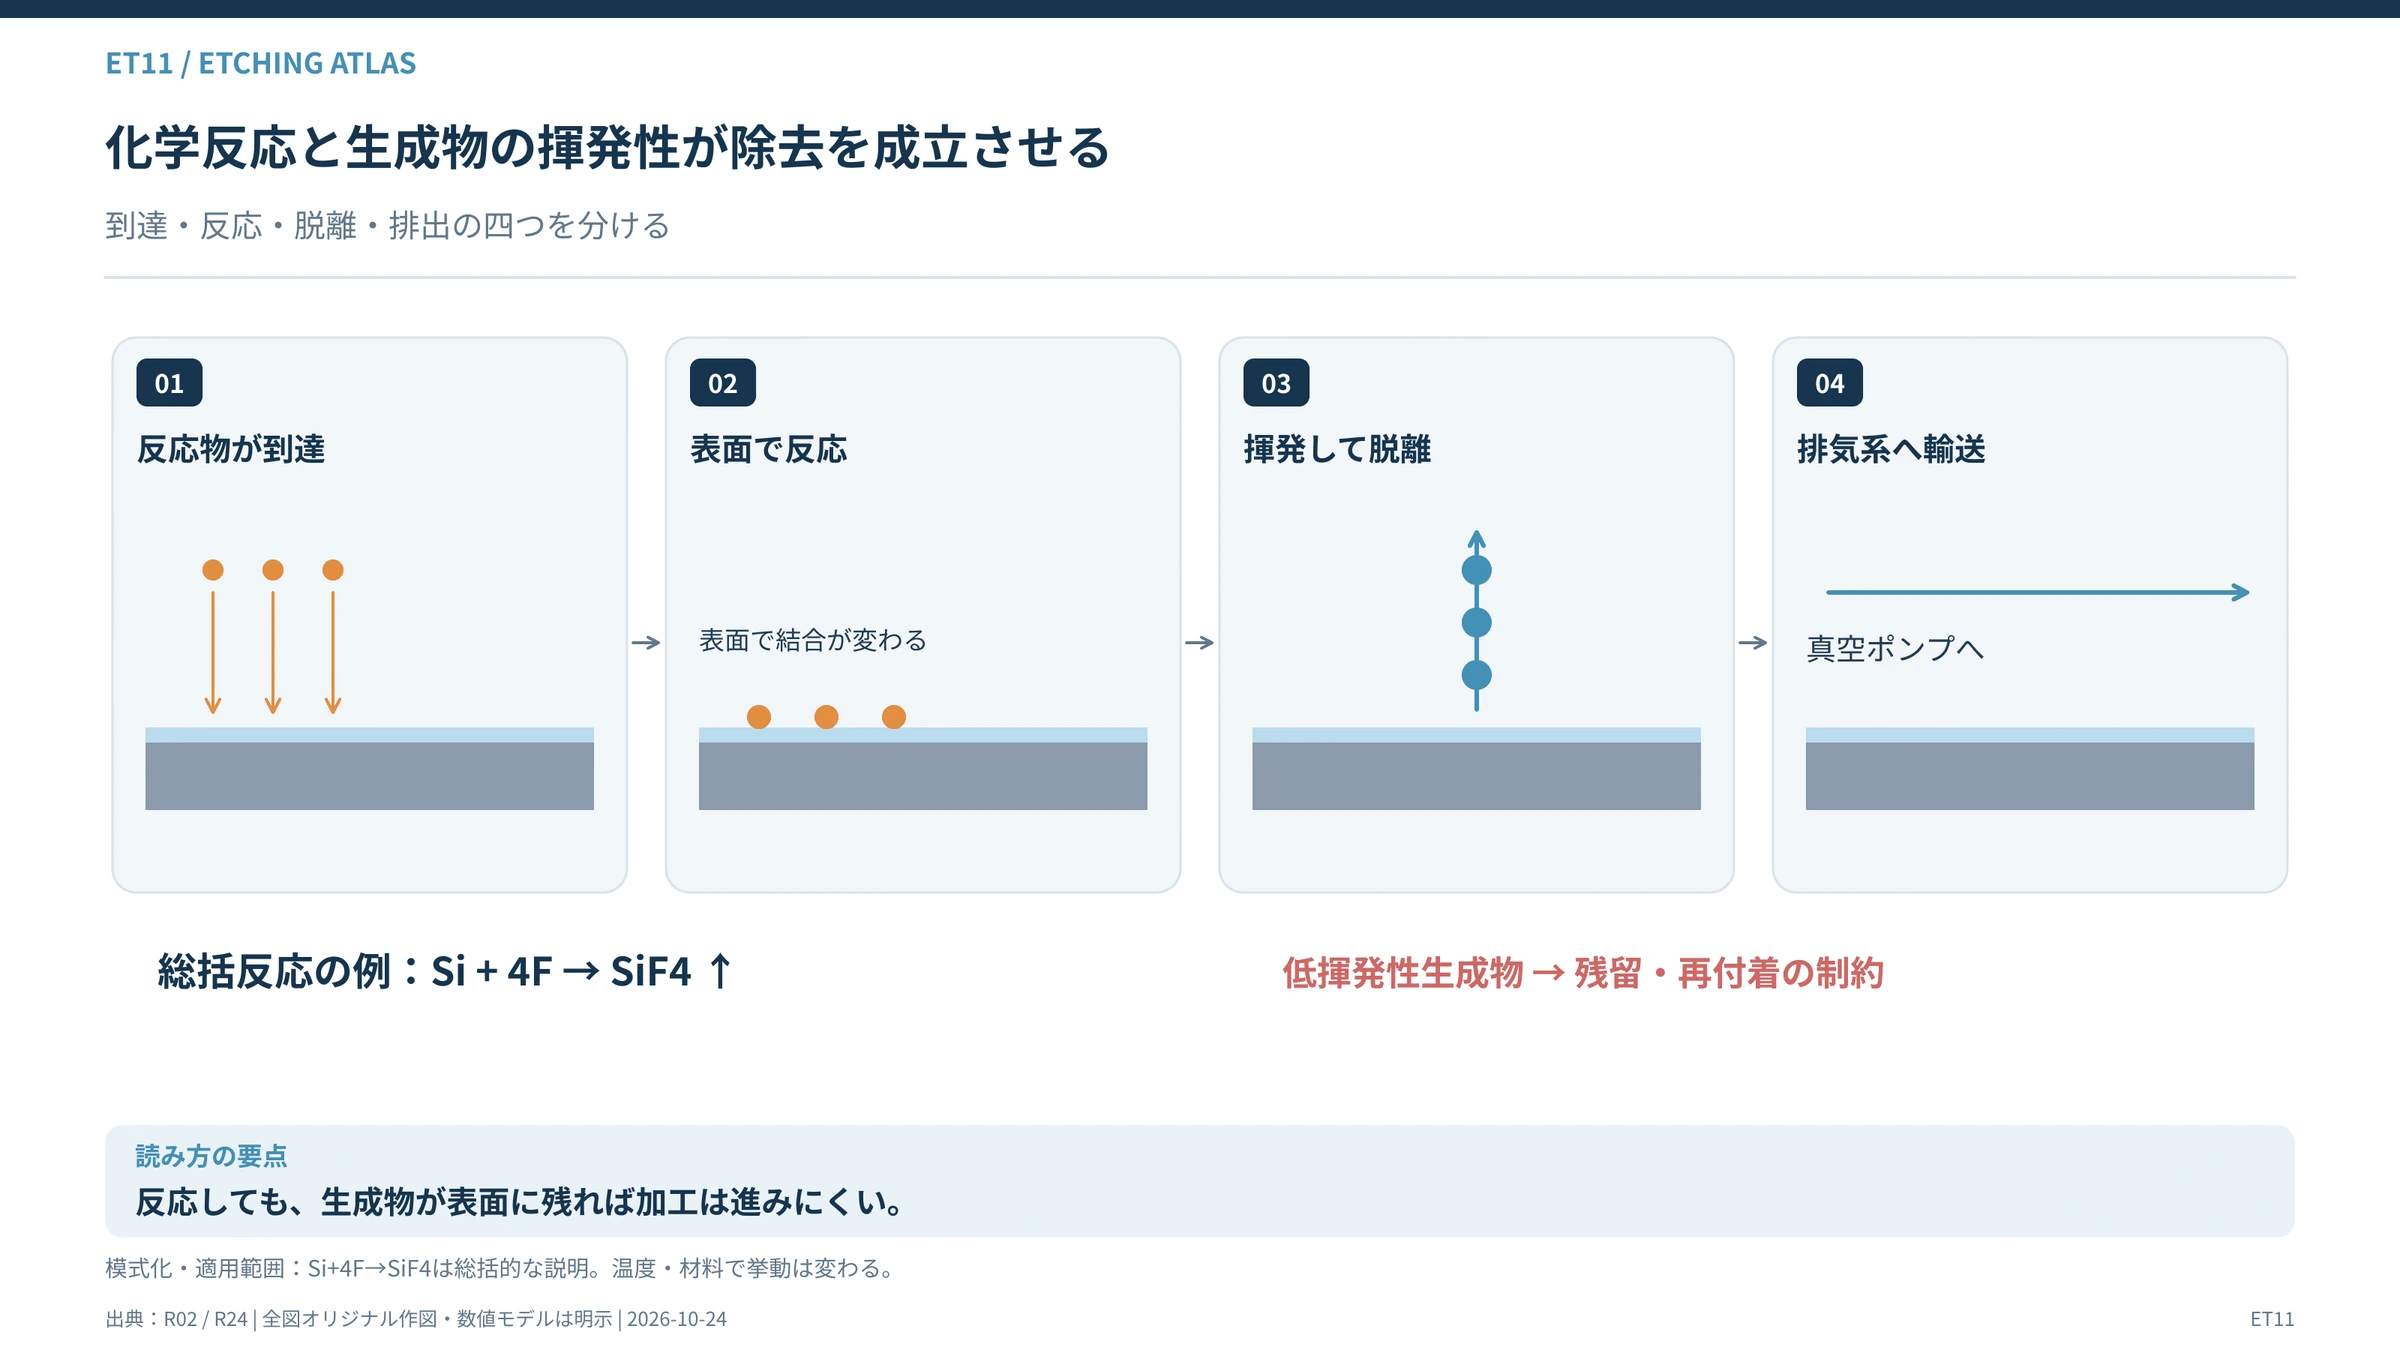
#例えば、フッ素を含む反応性粒子がシリコン表面へ到達すると、条件によってシリコンと反応し、揮発性のフッ化シリコンなどを形成する。
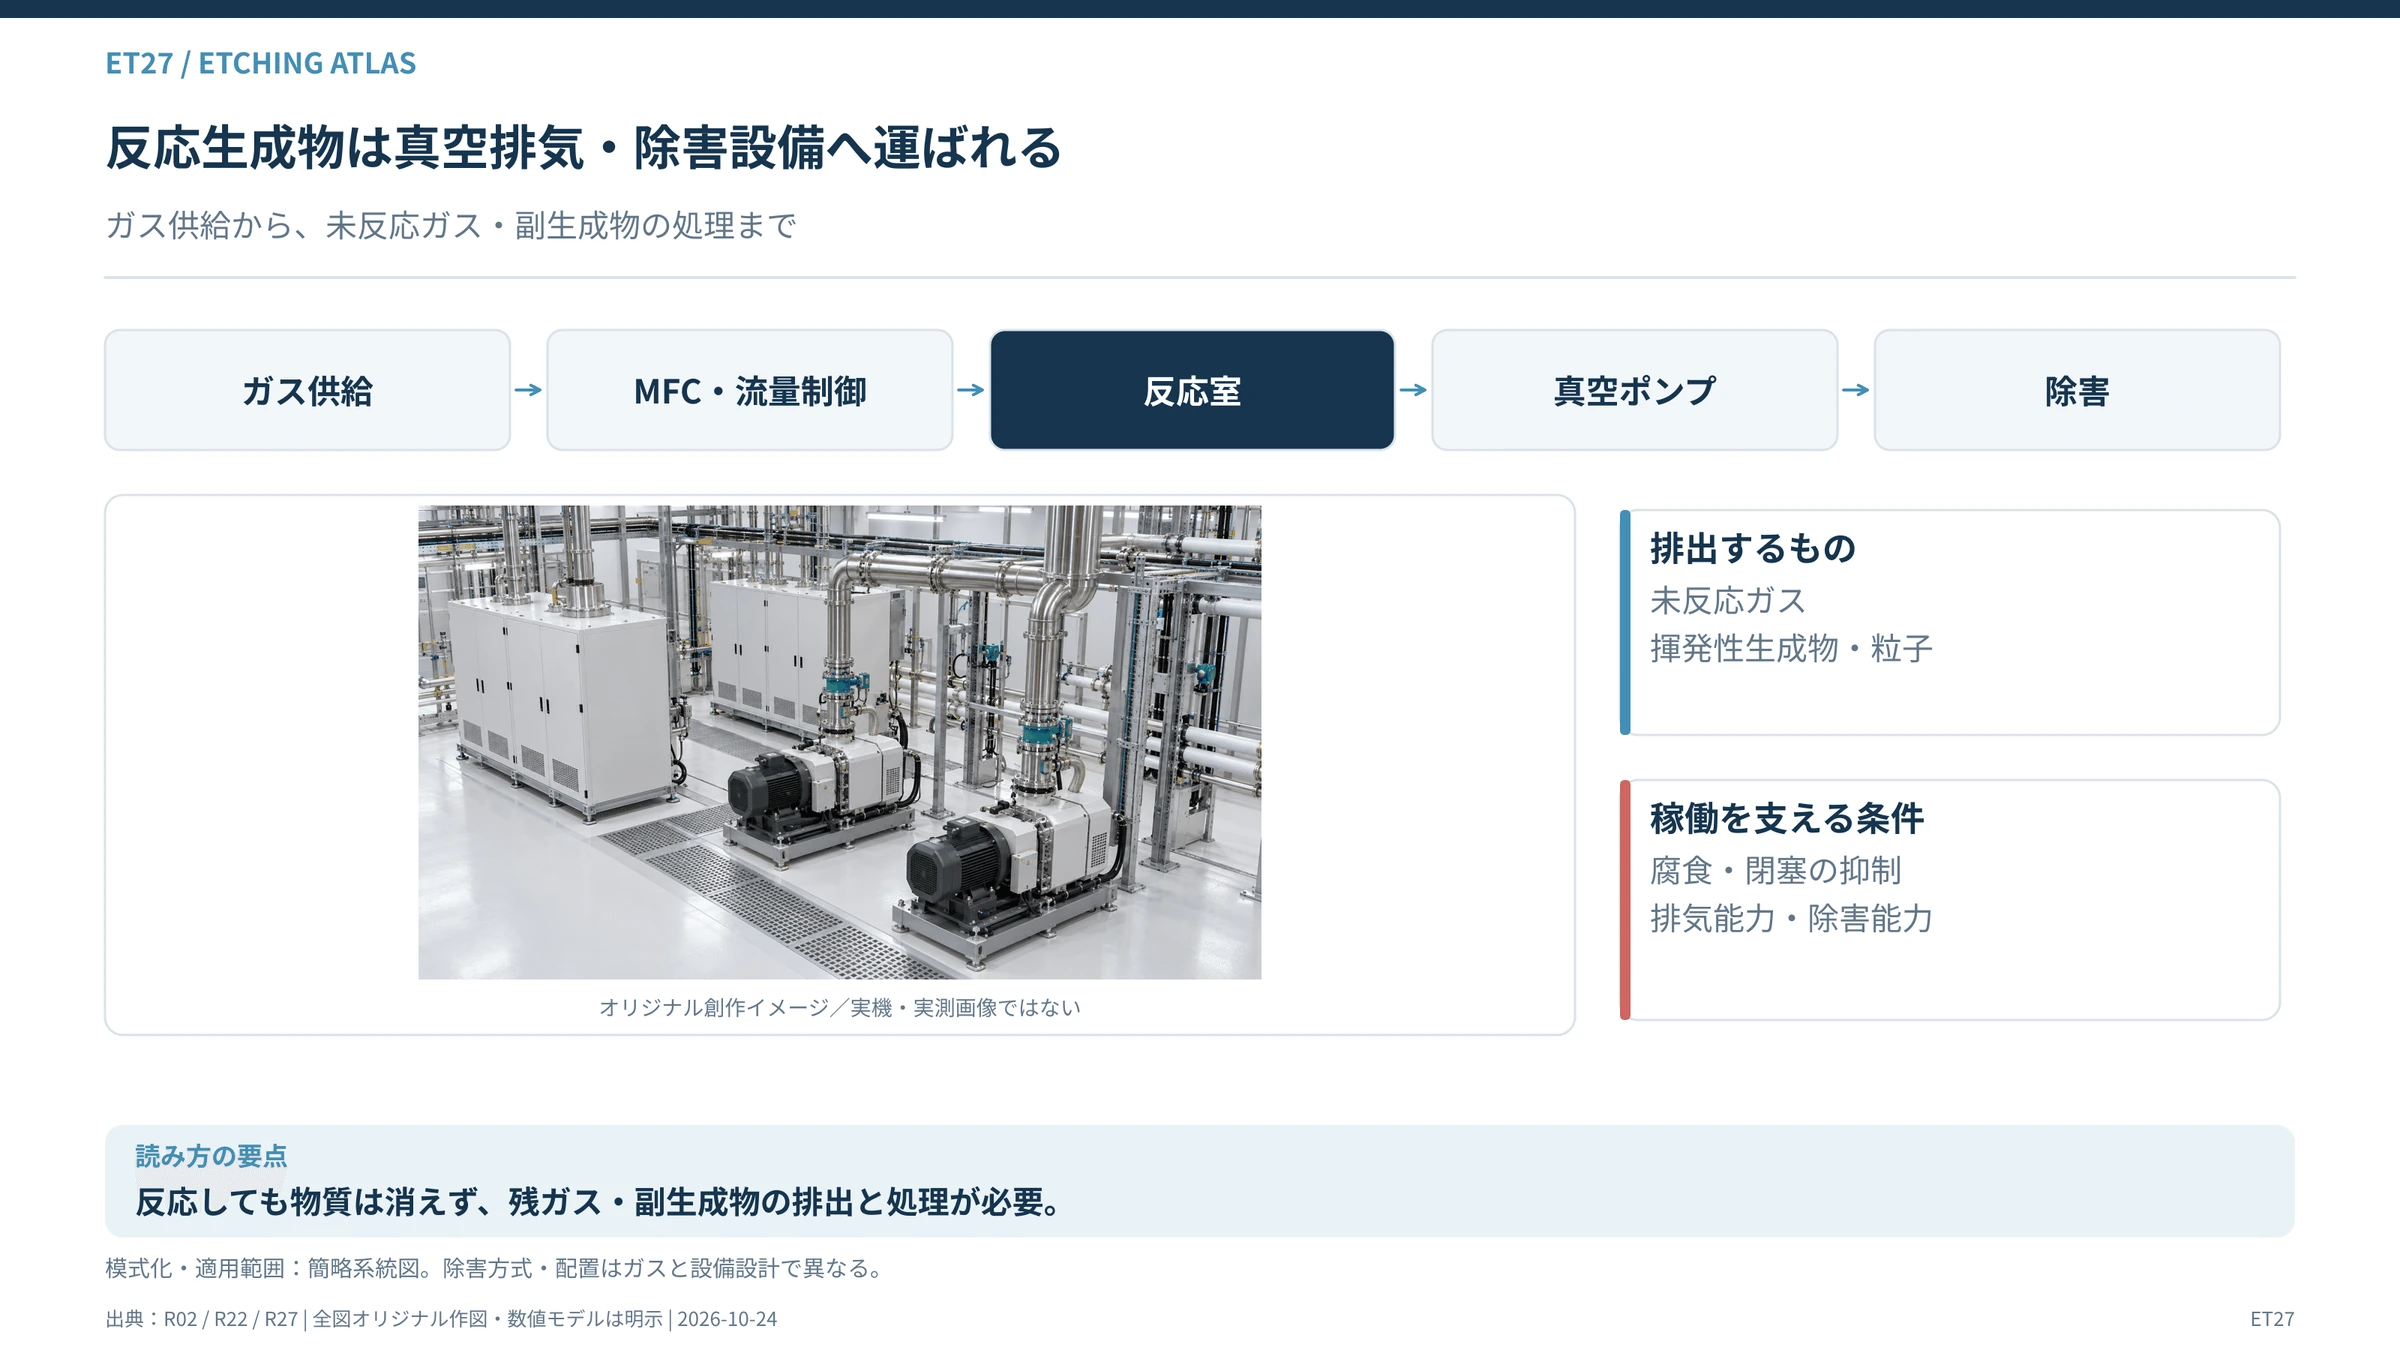
#その反応生成物が表面から離れ、排気によって除去されれば、シリコンが少しずつ失われる。
#重要なのは、反応生成物が表面から離れられることである。
#反応しても生成物が揮発せず、表面に残ってしまえば、加工が進みにくくなる。
#したがって、ドライエッチングに適した反応系を選ぶには、材料との反応性だけでなく、副生成物の揮発性や排出性も考える必要がある。
#
主な参照資料:
#- Lam Research:Etch Essentials: The Building Blocks of AI Era Microchips(2024-06-12)
- MKS:Semiconductor Etching Solutions / MKS Handbook(閲覧 2026-10-24)
3-3 イオンが加工方向を制御する
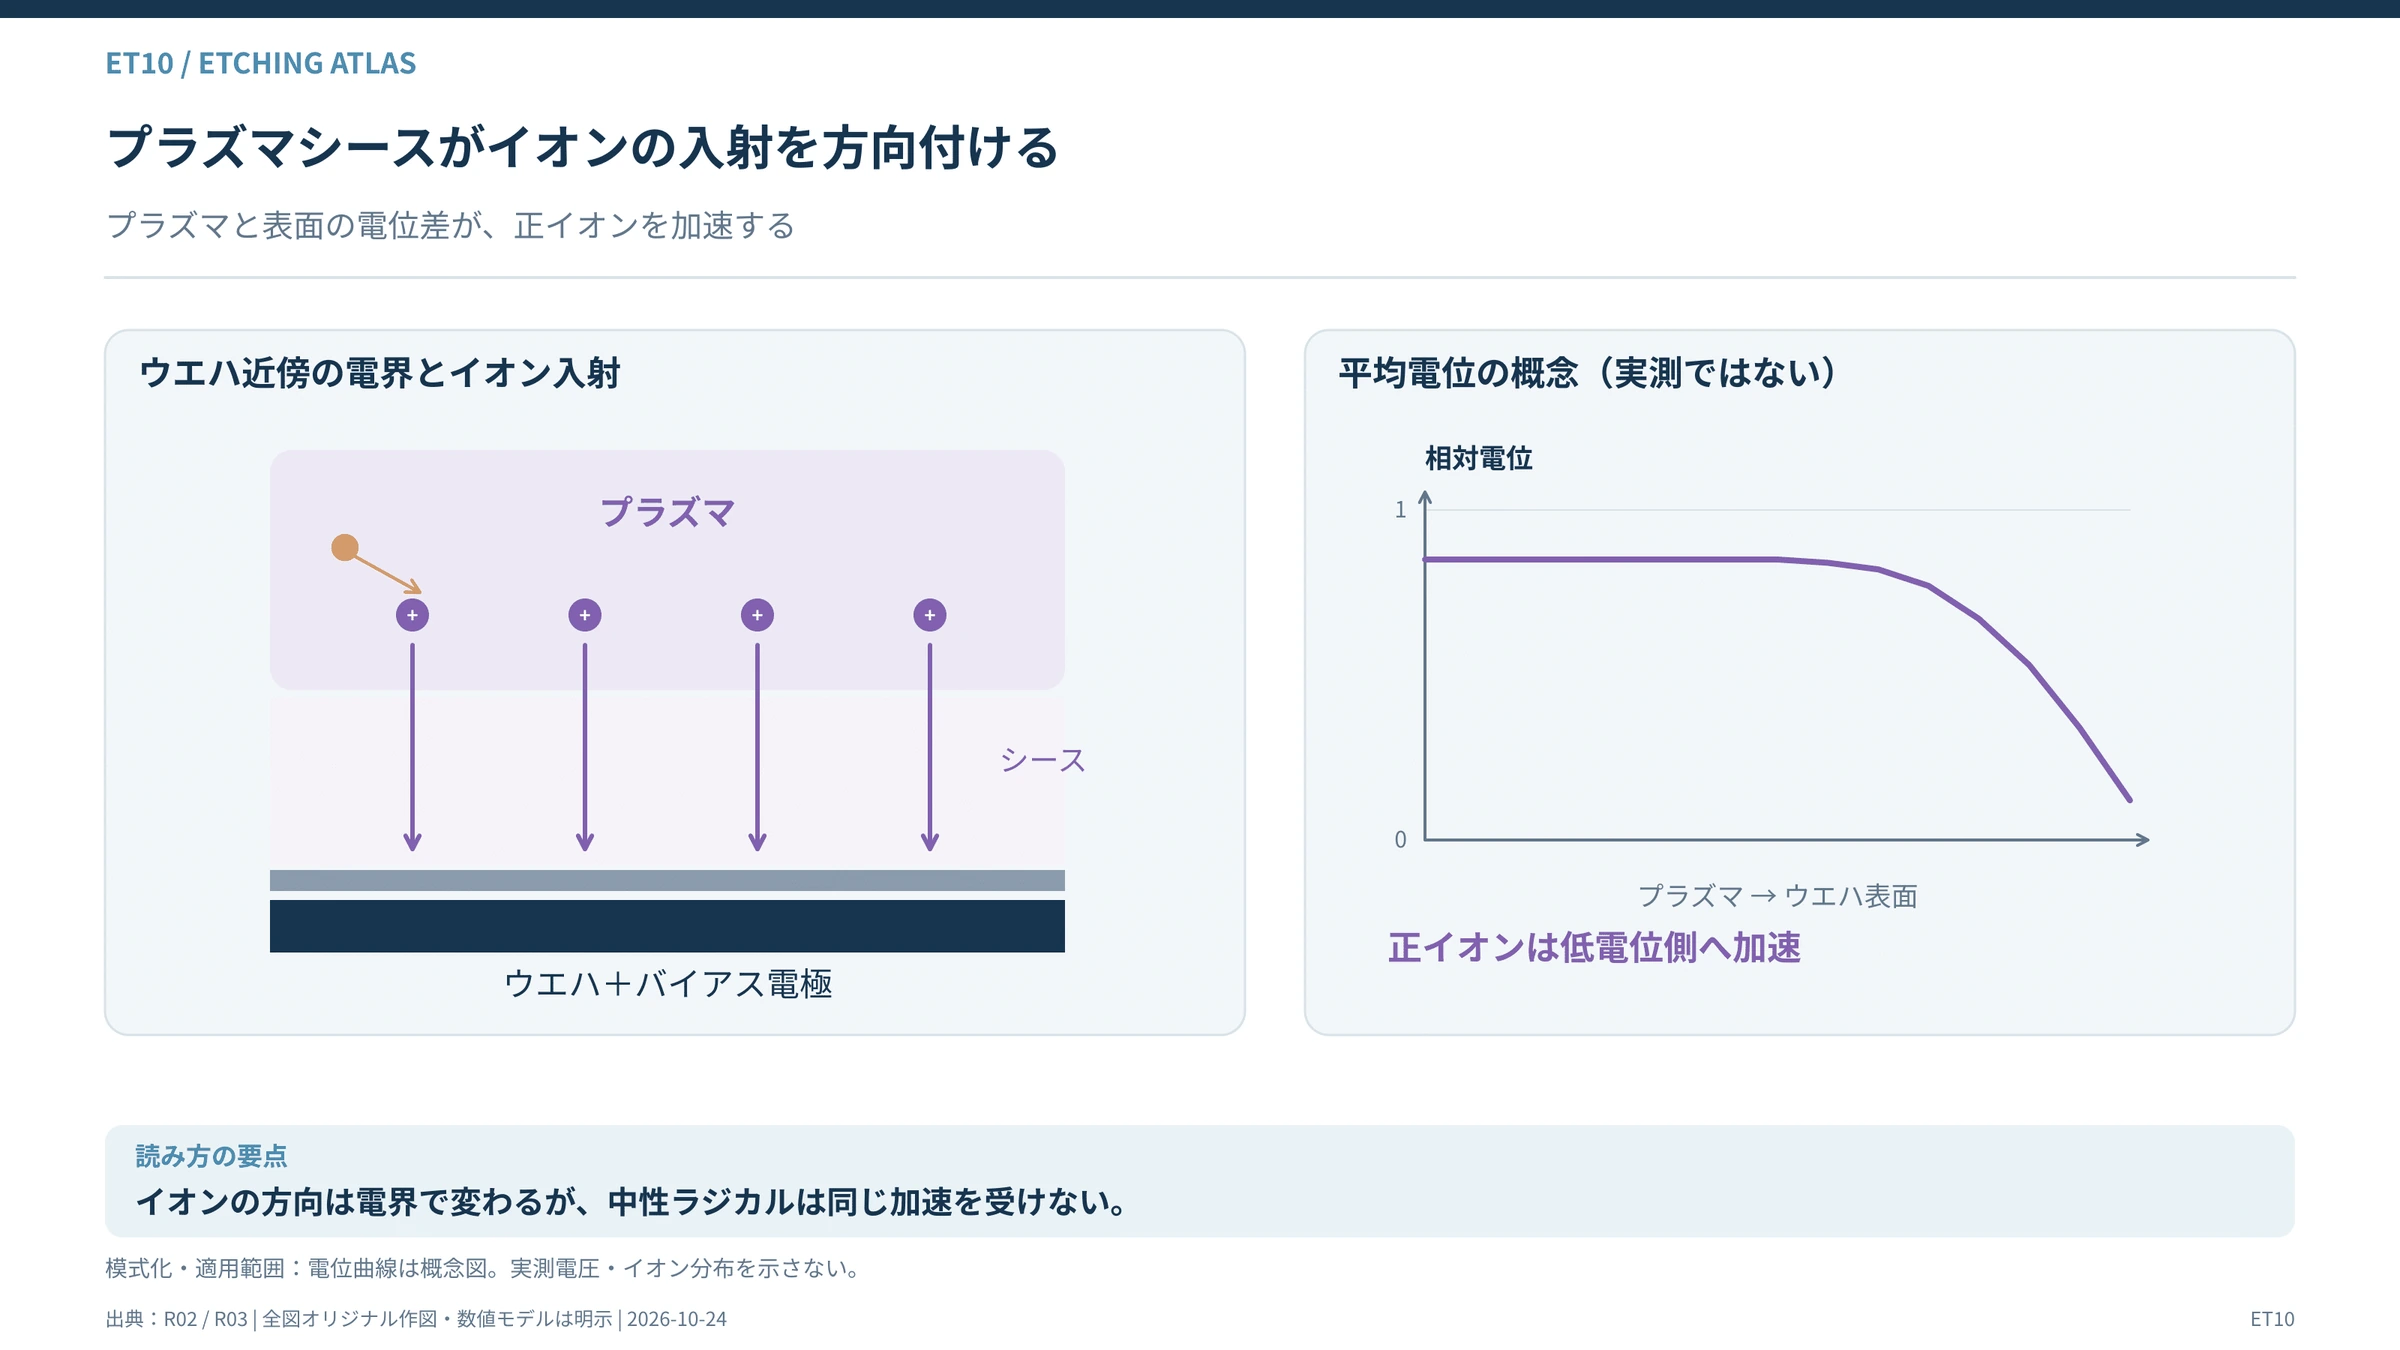
#プラズマ中のイオンは、ウエハ表面近くに形成されるシースと呼ばれる電位構造の中で加速される。
#
主な参照資料:
#- MKS:Semiconductor Etching Solutions / MKS Handbook(閲覧 2026-10-24)
- Oxford Instruments:Inductively coupled plasma reactive ion etching(閲覧 2026-10-24)
これにより、表面へ向かうイオンのエネルギーや方向が制御される。
#イオンの衝撃は、化学反応を促進したり、表面の保護膜を取り除いたりする。
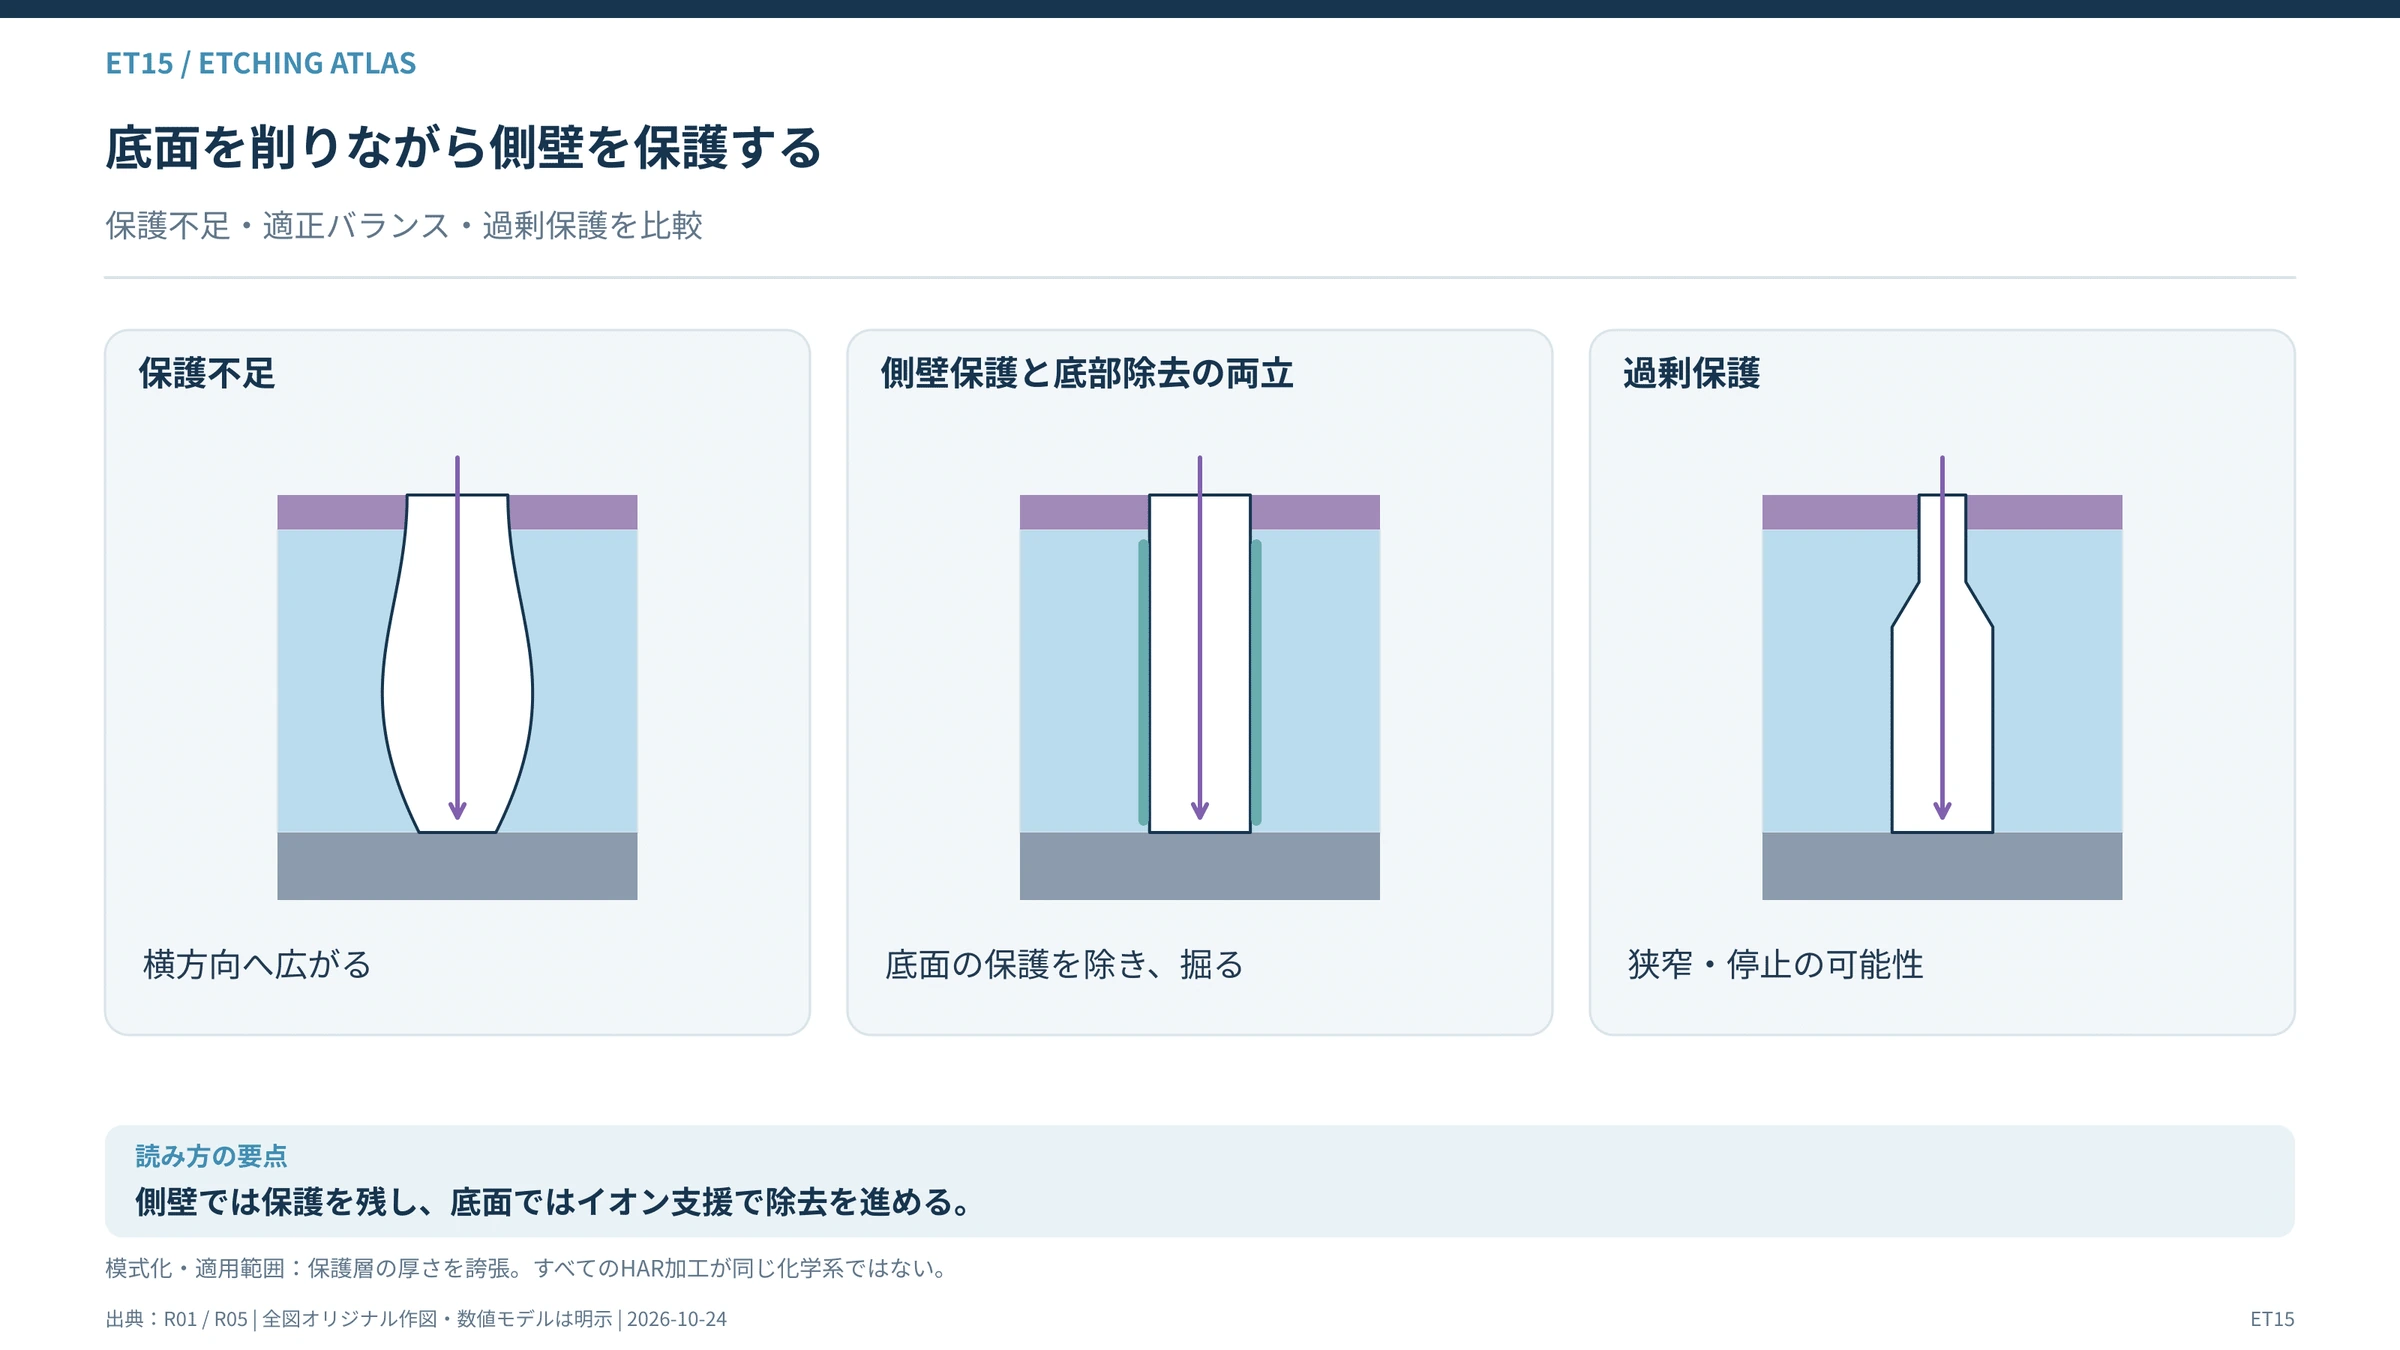
#例えば、側壁には保護膜が残り、穴の底部ではイオンの衝撃によって保護膜が取り除かれる条件を作れば、底部側で選択的に加工を進められる。
#しかし、イオンのエネルギーが高すぎれば、結晶や絶縁膜に損傷が発生する可能性がある。
#逆にエネルギーが不足すれば、必要な反応が進まない場合がある。
#つまり、加工速度と低損傷性にはトレードオフが存在する。
#3-4 なぜプラズマを強くするだけでは解決しないのか
#深い穴を速く加工したいと考えたとき、単純にプラズマの密度や電力を高めればよいように思える。
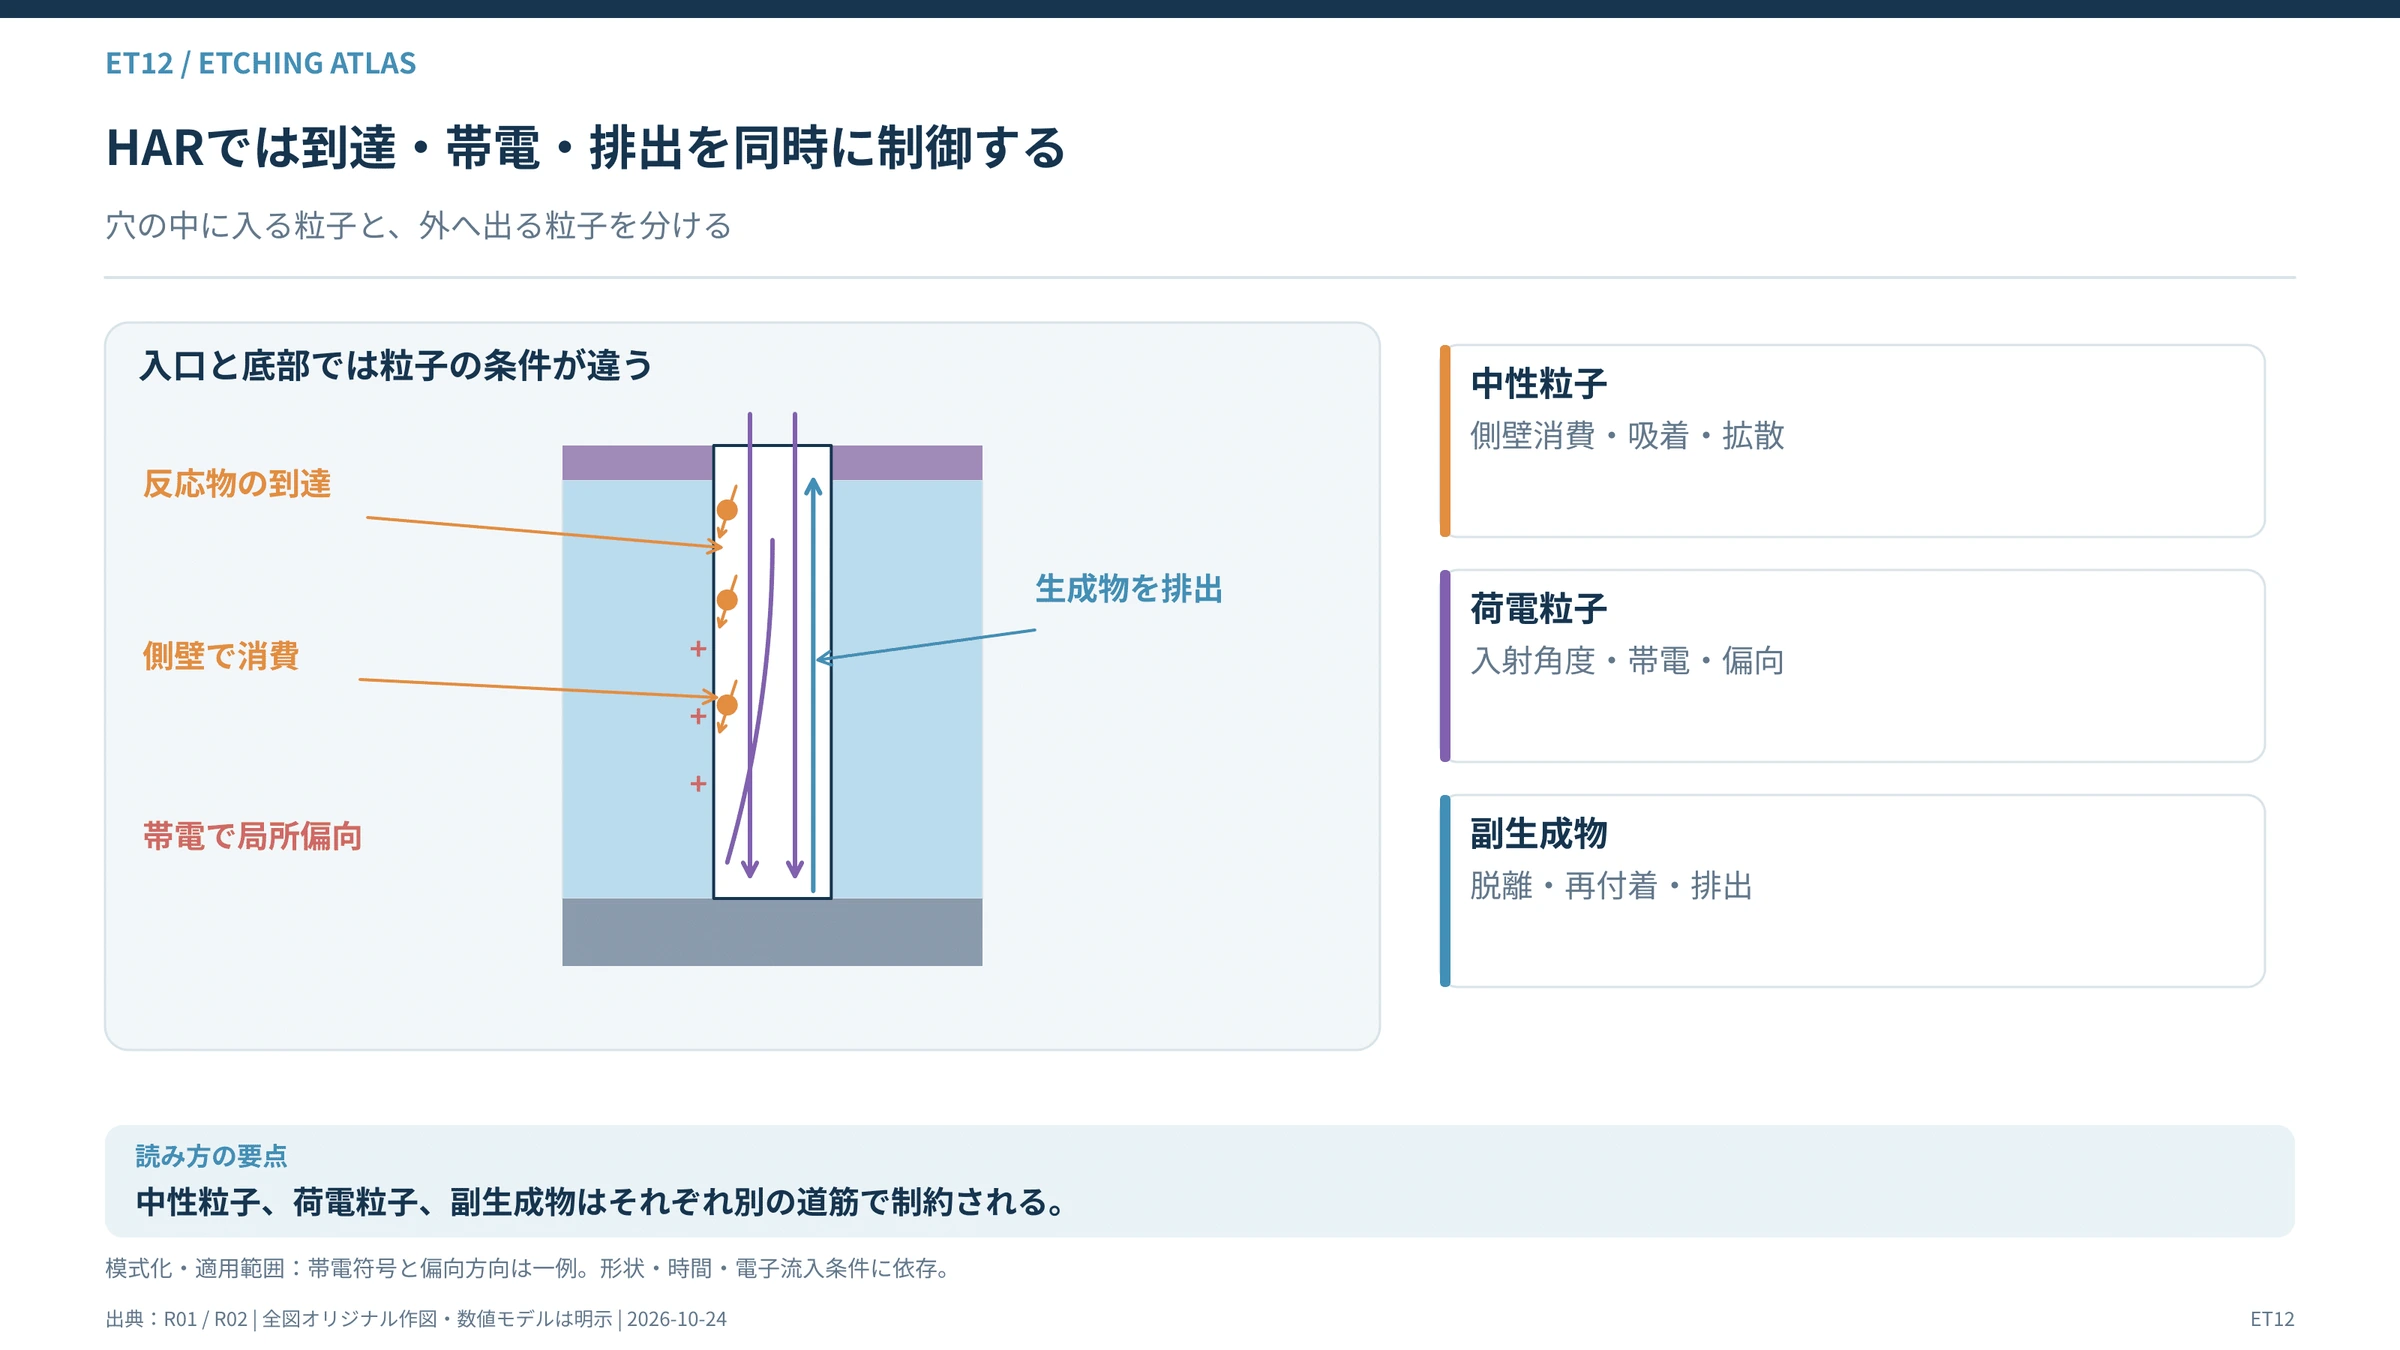
#しかし、プラズマ密度を高めても、すべての反応性粒子が穴の底まで届くわけではない。
#穴の側壁でラジカルが消費されることもある。
#イオンが側壁へ衝突すれば、形状が変わる可能性もある。
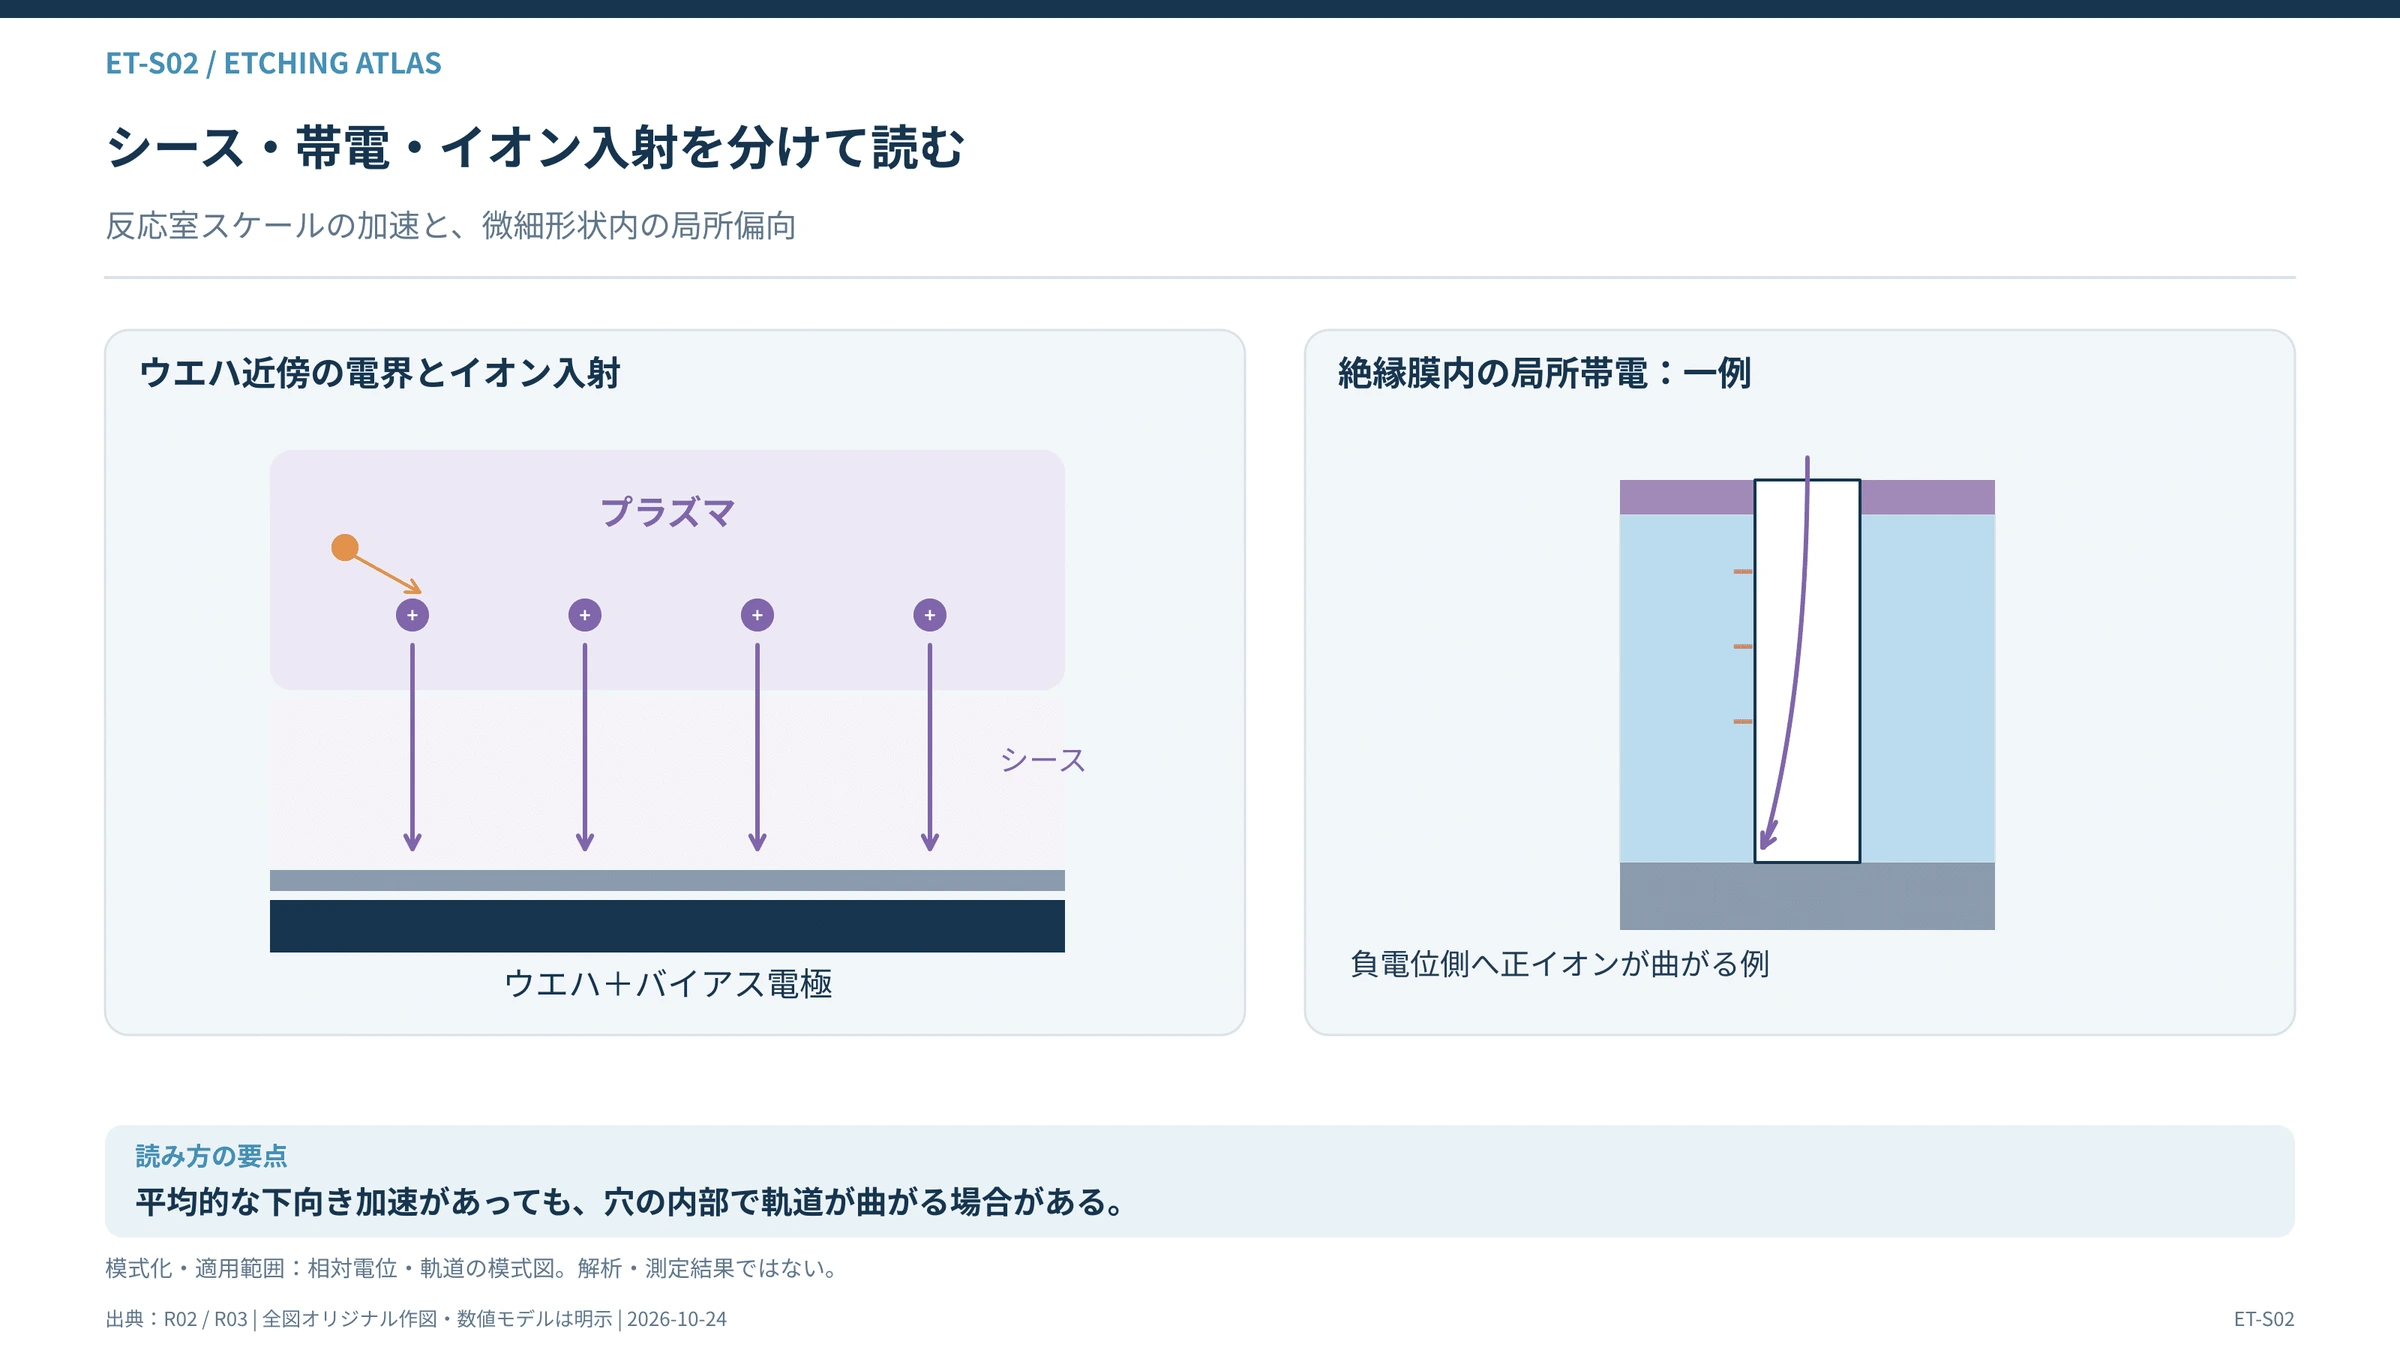
#さらに、プラズマによって絶縁構造が帯電することがある。
#この帯電がイオンの進行方向を変化させ、穴の曲がりや底部の局所損傷につながる場合がある。
#HARエッチングでは、反応速度だけでなく、粒子の輸送、帯電、側壁保護、反応生成物の排出を同時に制御する必要がある。
#
主な参照資料:
#- Lam Research:Etch Essentials: The Building Blocks of AI Era Microchips(2024-06-12)
- MKS:Semiconductor Etching Solutions / MKS Handbook(閲覧 2026-10-24)
主な参照資料:
#- MKS:Semiconductor Etching Solutions / MKS Handbook(閲覧 2026-10-24)
- Oxford Instruments:Inductively coupled plasma reactive ion etching(閲覧 2026-10-24)
#
第4節 加工方式――RIE・ICP・CCP・HAR・ALE・選択除去の違い
#4-1 RIE――化学反応とイオン衝撃を組み合わせる
#RIEはReactive Ion Etching、反応性イオンエッチングの略である。
#反応性ガスとプラズマを利用し、化学反応とイオン衝撃を組み合わせて材料を除去する。
#RIEでは、表面へ入射するイオンが方向性を与えることにより、異方性の高い加工を実現できる。
#ただし、RIEは特定のプラズマ生成方式だけを指す言葉ではない。
#代表的なプラズマ源であるCCPやICPとは分類の観点が異なる。
#4-2 CCPとICPは何が違うのか
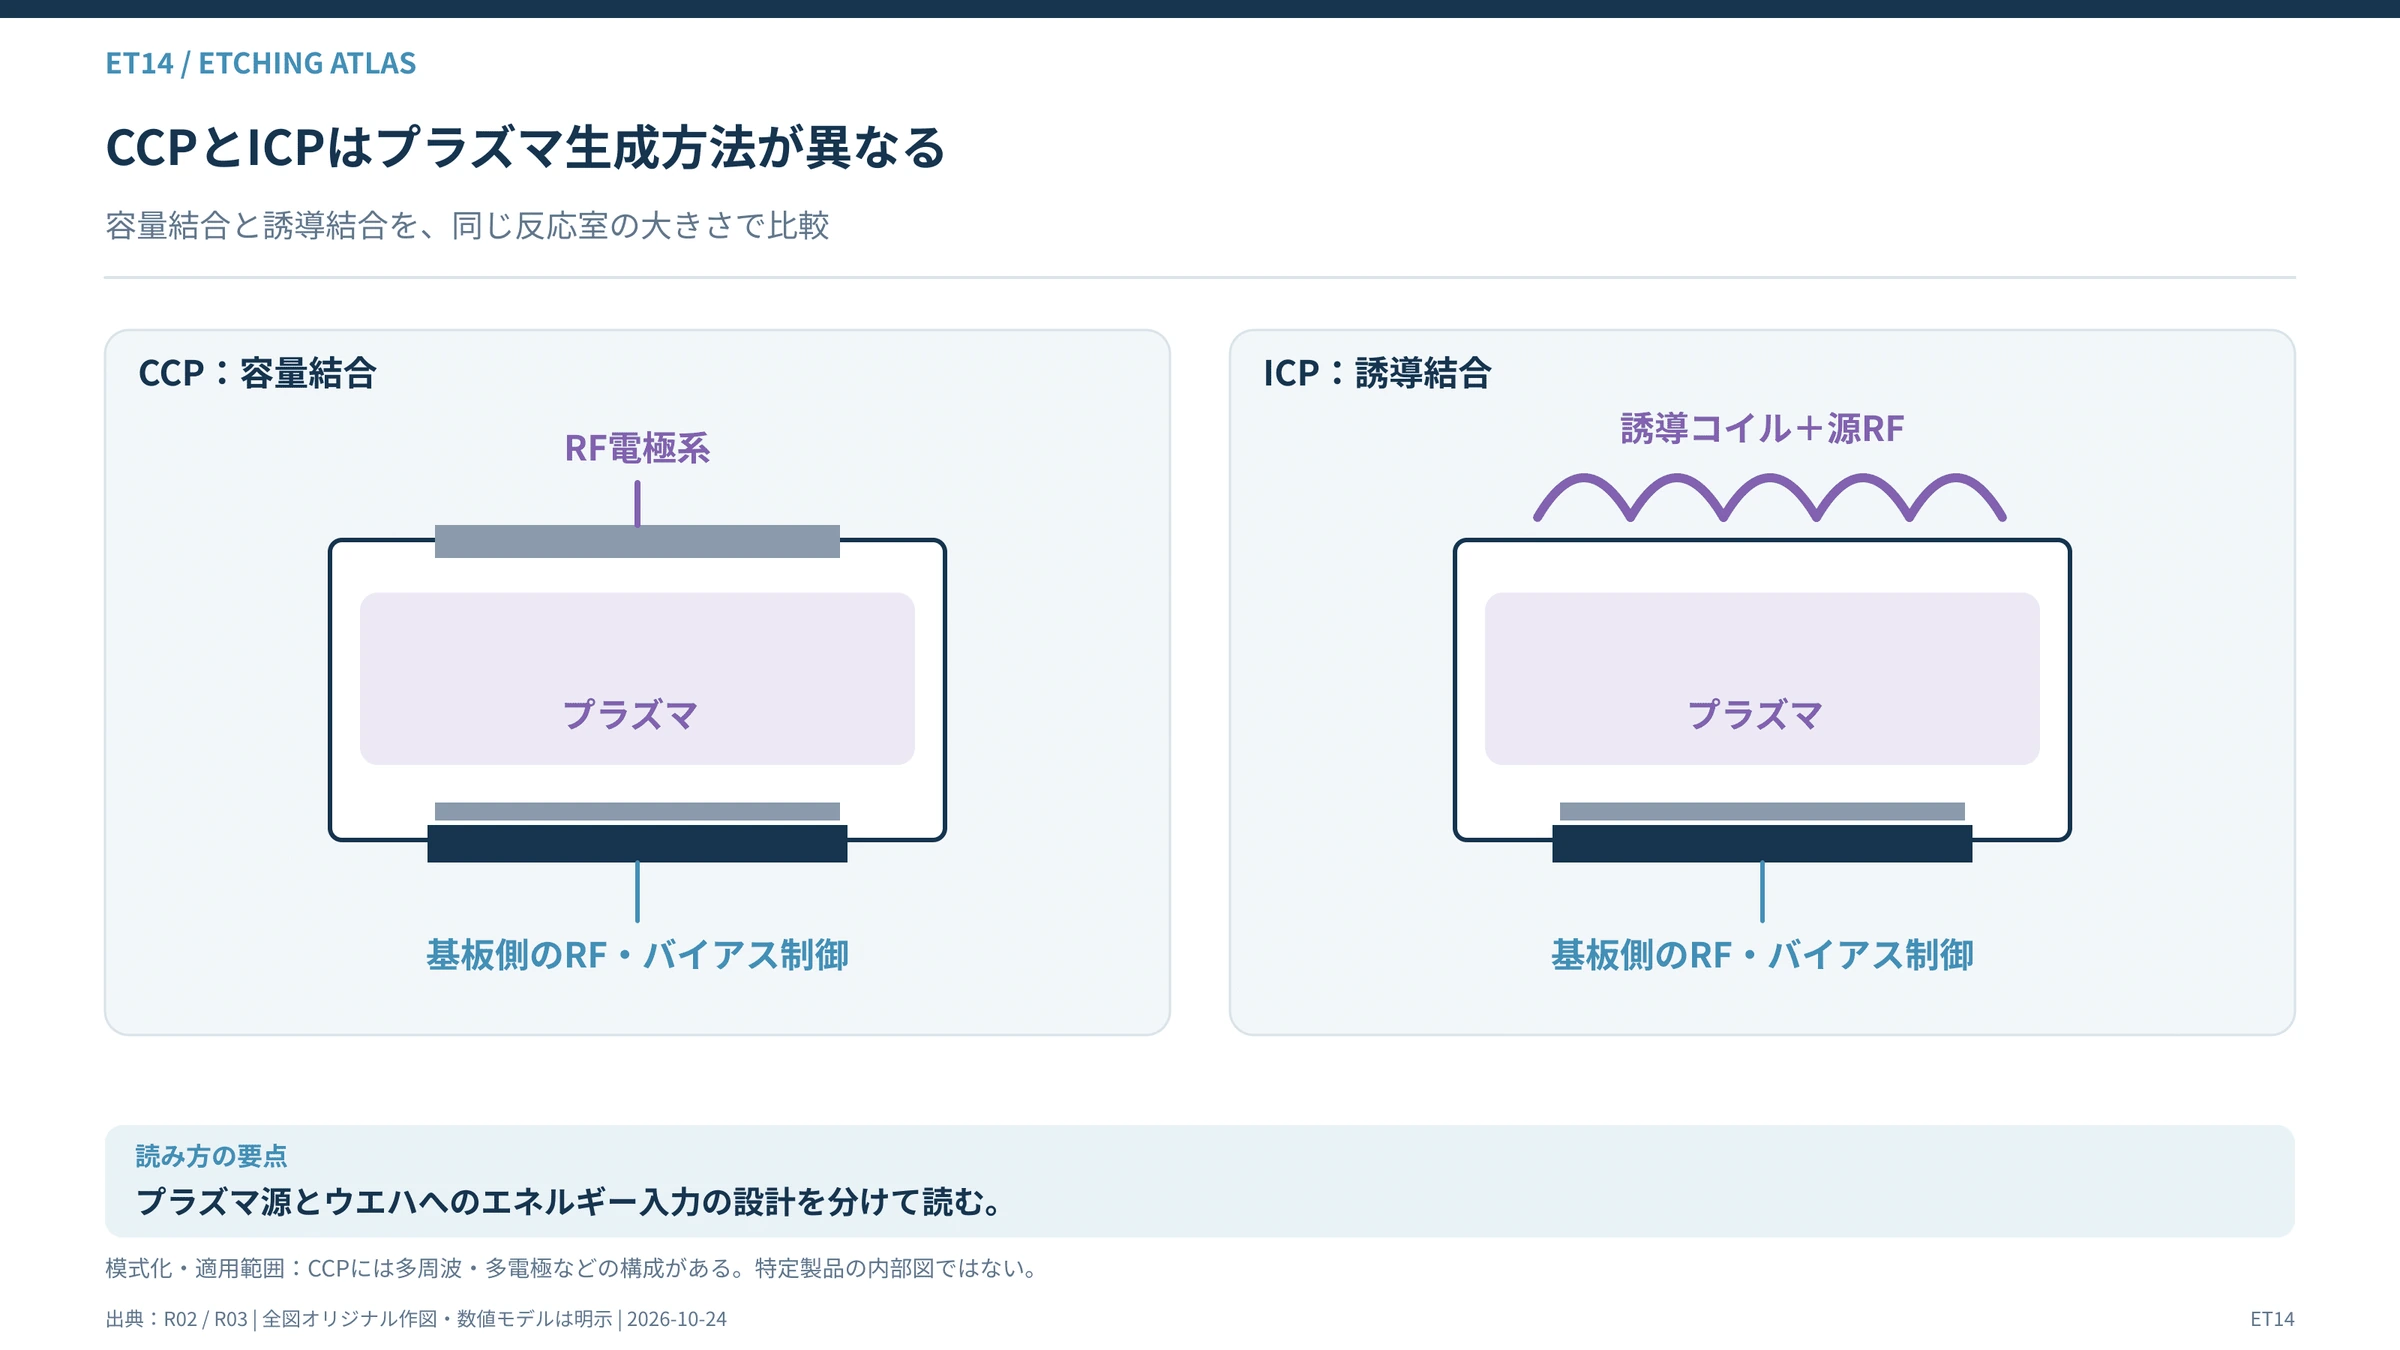
#CCPはCapacitively Coupled Plasma、容量結合型プラズマである。
#電極間へ高周波電力を加えることでプラズマを生成する。
#ICPはInductively Coupled Plasma、誘導結合型プラズマである。
#コイルなどを利用して、電磁誘導によってプラズマへエネルギーを供給する。
#ICPでは、プラズマ生成とウエハバイアスを比較的独立して制御できる構成が多い。
#ただし、CCPでも複数周波数の電源や高度な波形制御によって、プラズマ密度やイオンエネルギー分布を調整できる。
#
主な参照資料:
#- Lam Research:Etch Essentials: The Building Blocks of AI Era Microchips(2024-06-12)
- Oxford Instruments:Inductively coupled plasma reactive ion etching(閲覧 2026-10-24)
- Lam Research:Tech Brief: All About ALE(2016-11-14)
主な参照資料:
#- MKS:Semiconductor Etching Solutions / MKS Handbook(閲覧 2026-10-24)
- Oxford Instruments:Inductively coupled plasma reactive ion etching(閲覧 2026-10-24)
実際にはCCPでも非常に高いプラズマ制御性能を持つ装置があり、ICPが常に優れているという関係ではない。
#加工する材料、形状、速度、損傷条件によって方式が選ばれる。
#
主な参照資料:
#- Lam Research:Etch Essentials: The Building Blocks of AI Era Microchips(2024-06-12)
- Oxford Instruments:Inductively coupled plasma reactive ion etching(閲覧 2026-10-24)
- Lam Research:Tech Brief: All About ALE(2016-11-14)
4-3 HARエッチング――深い構造をどのように削るのか
#HARエッチングでは、細く深い構造へ反応物やイオンを届けながら、側壁が削られすぎないようにする必要がある。
#特に3D NANDでは、絶縁膜の積層構造を貫くチャネル孔の加工が重要になる。
#ここで問題になるのは、深さと加工速度だけではない。
#穴の底まで十分な反応性粒子が到達すること、生成物が外へ排出されること、側壁を保護できること、マスクが最後まで残ることが必要になる。
#また、穴の入口から底部までの寸法をそろえなければならない。
#加工深さが大きくなるほど、これらを同時に満たすことが難しくなる。
#
主な参照資料:
#- Lam Research:Etch Essentials: The Building Blocks of AI Era Microchips(2024-06-12)
- 東京エレクトロン:400層超3D NAND向けメモリチャネルホール加工技術(2023-06-09)
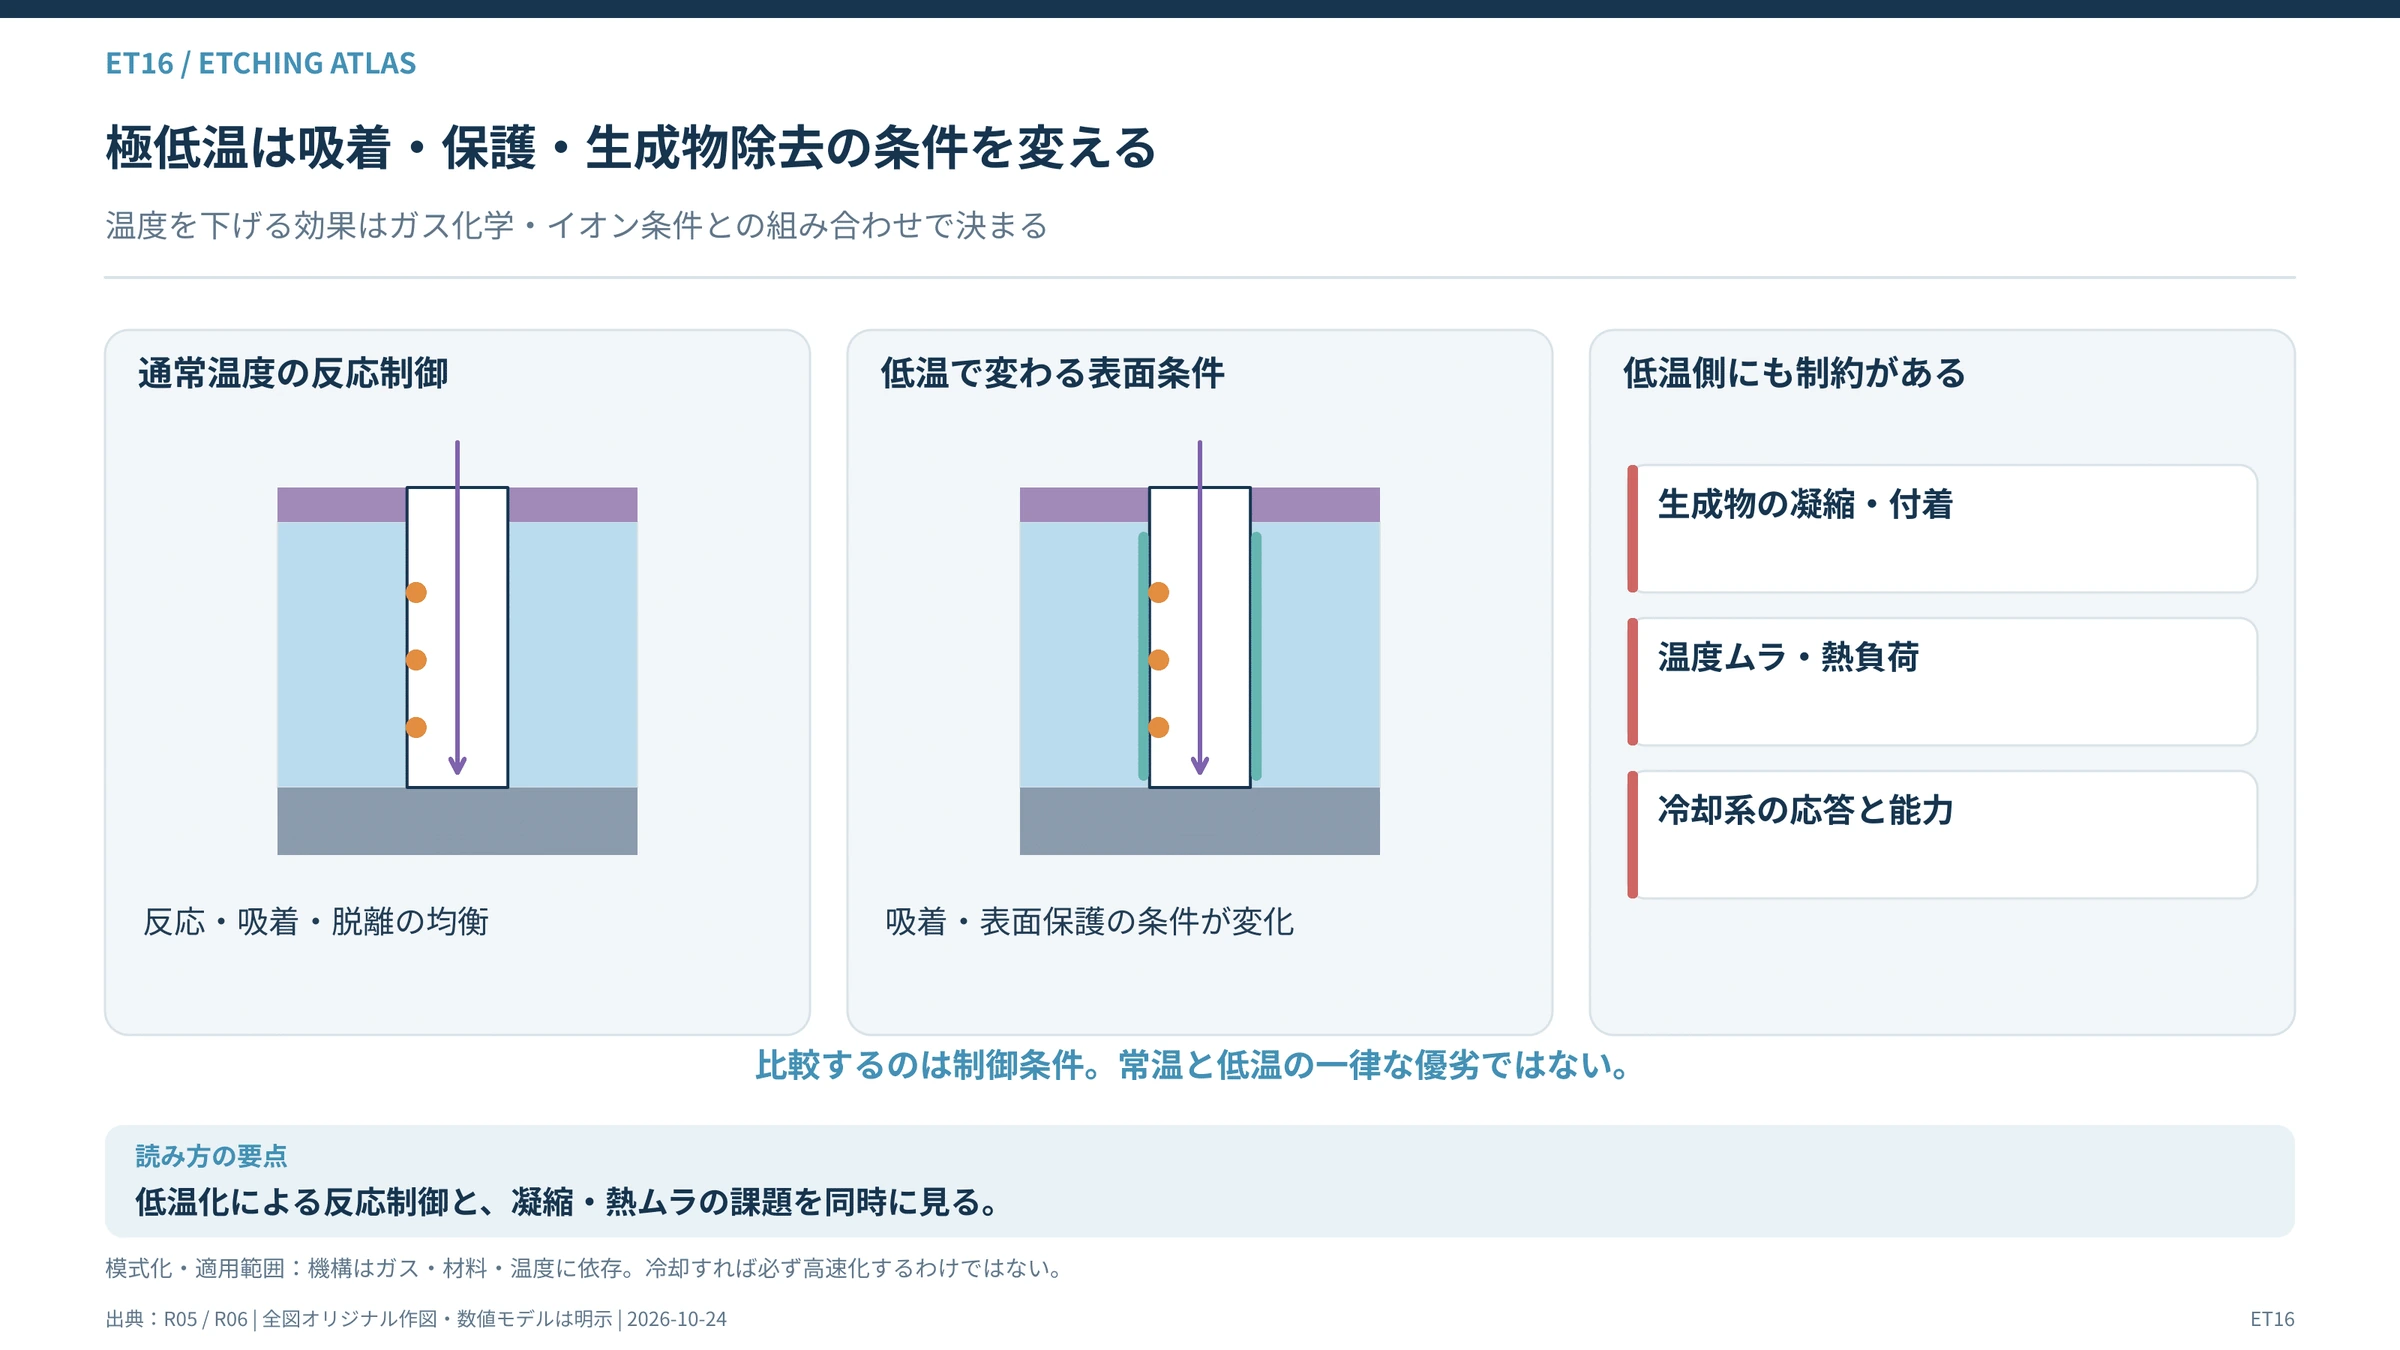
4-4 極低温エッチング――低温を利用して反応を制御する
#近年の重要な変化がCryogenic Etching、極低温エッチングである。
#この方式では、ウエハ温度を低くすることで、反応物の吸着、反応、表面保護、生成物の脱離などを制御する。
#低温にすれば必ずエッチング速度が速くなるわけではない。
#特定のガス化学、イオンエネルギー、表面反応との組み合わせによって、高い加工速度と形状制御を実現する。
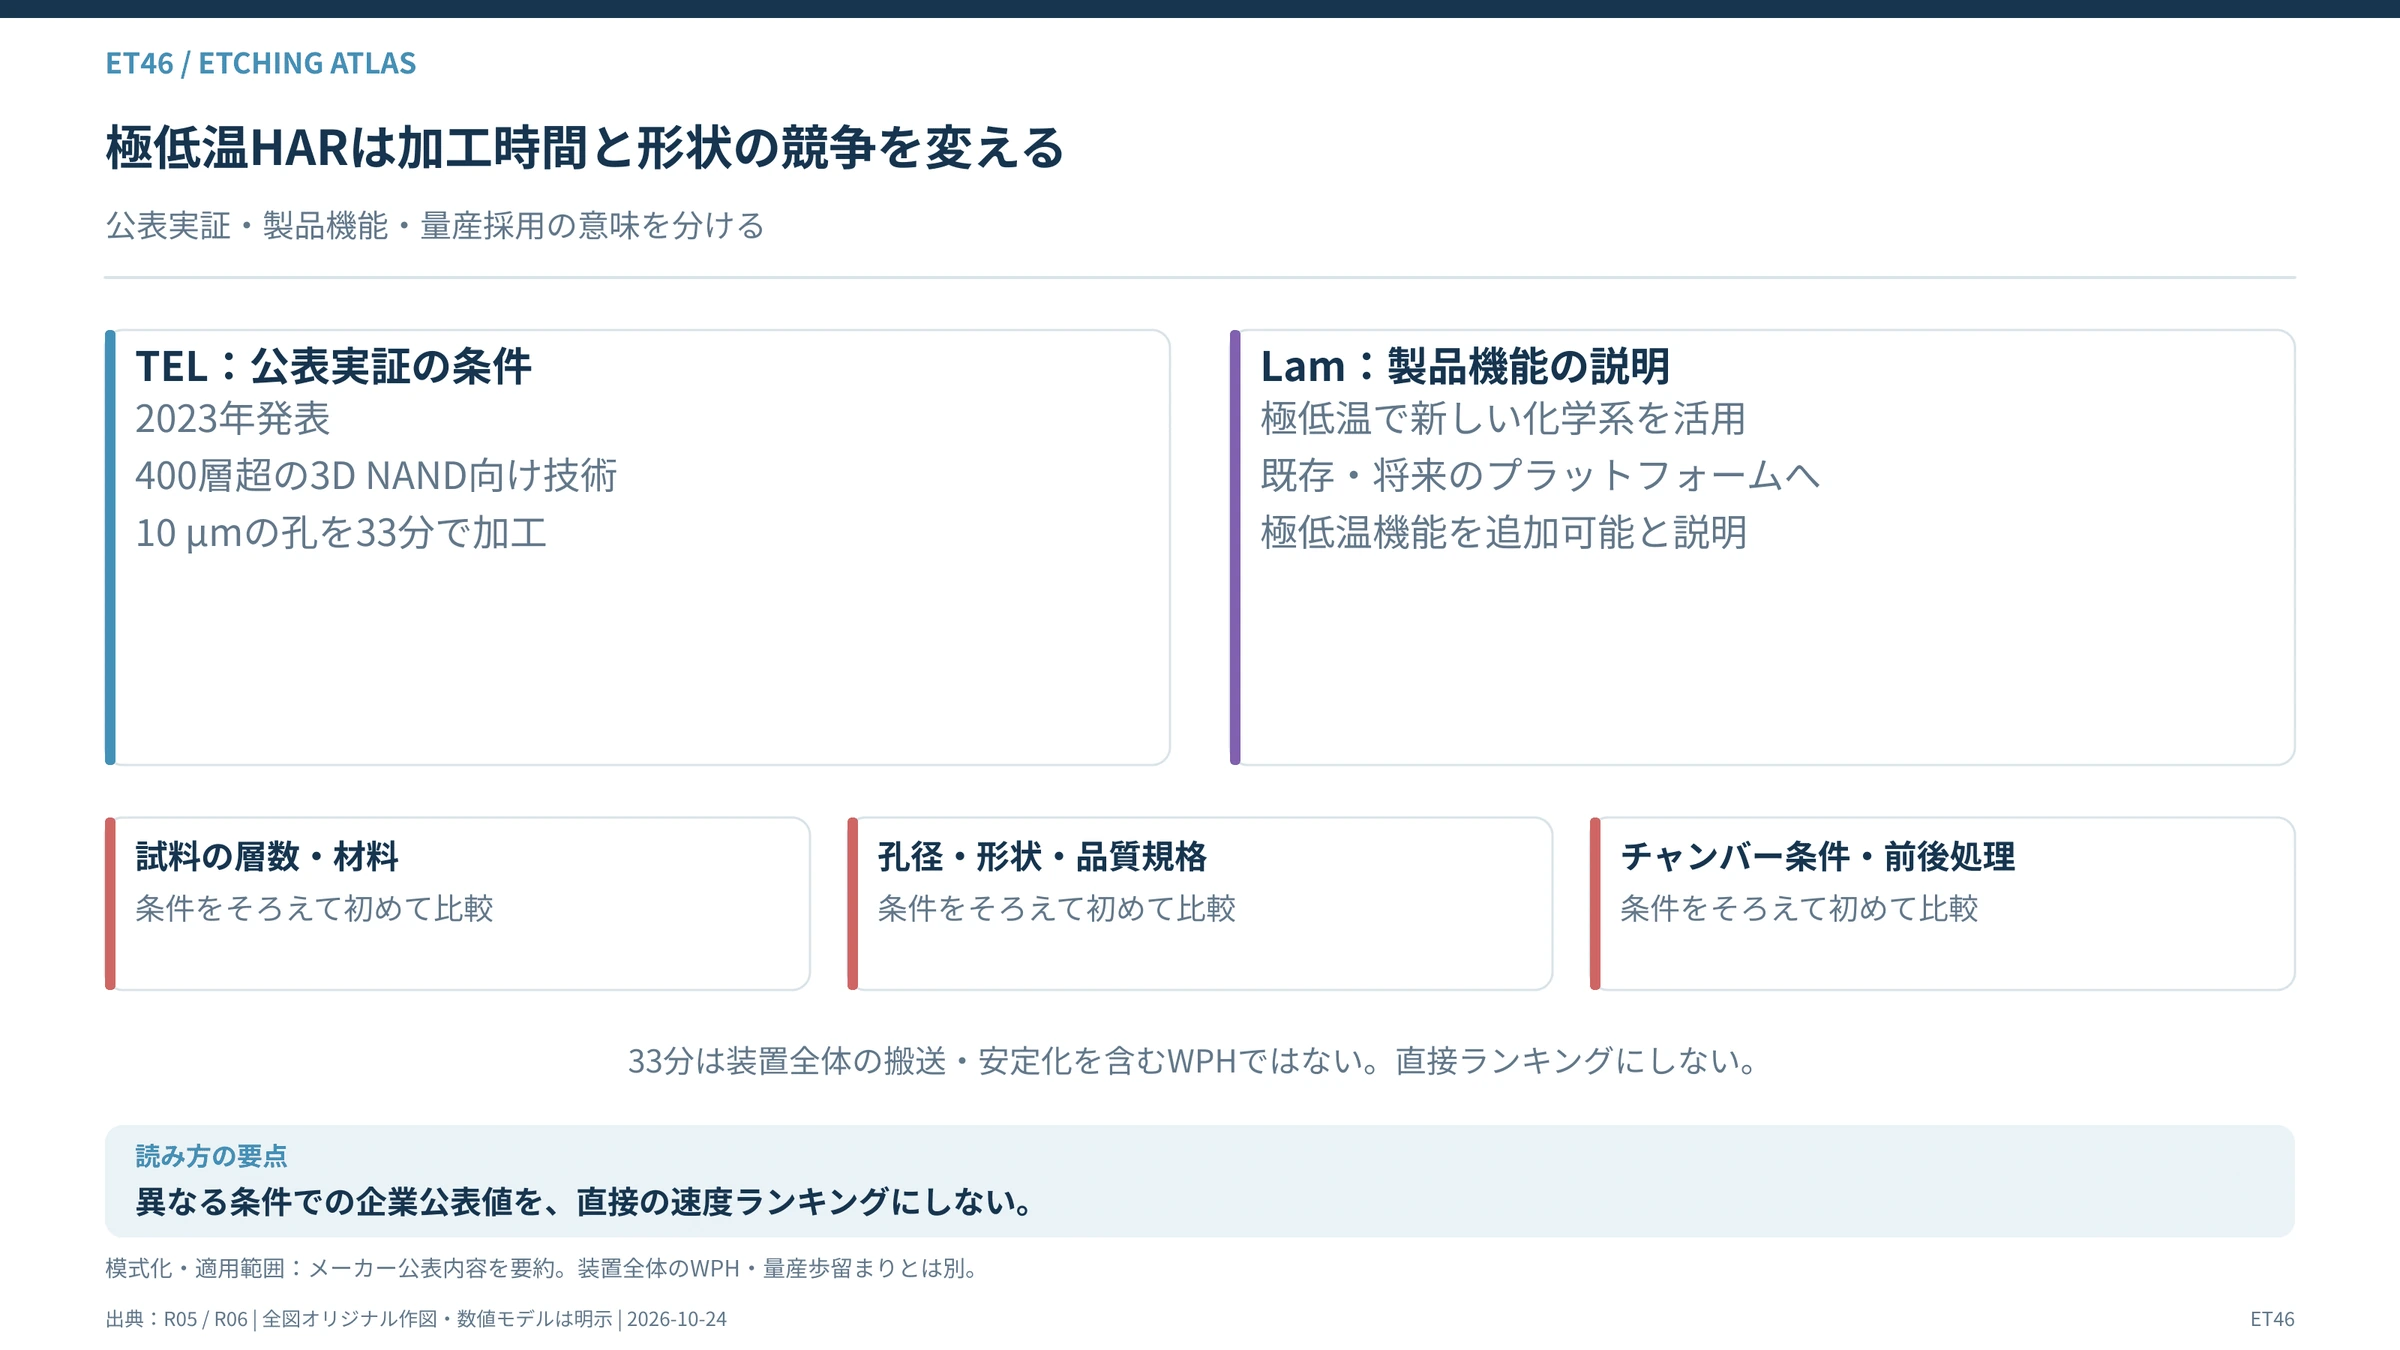
#東京エレクトロンは2023年、400層超の3D NAND向けに、10µm深さの加工を33分で実現する極低温エッチング技術を発表した。(出典:東京エレクトロン:極低温エッチング)
#同社は、従来技術と比較して温室効果への影響を84%低減したと説明している。
#一方、Lam Researchも2024年、Lam Cryo 3.0を発表した。(出典:Lam Research:Cryogenic Etching)
#同社は10µm深さのチャネル孔を対象として、従来の非極低温プロセスに比べて約2.5倍の加工速度と、0.1%未満の形状偏差を説明している。
#ただし、両社の数値はそれぞれ異なる条件で評価されたものであり、直接的な性能順位を示すものではない。
#極低温化は装置設計も変える
#極低温エッチングでは、通常のプラズマ制御に加え、ウエハ支持部の冷却能力、温度均一性、熱流束、ガスの反応性などが重要になる。
#冷却設備や熱制御技術が新たな供給制約になる可能性もある。
#また、極低温工程の導入によって処理時間が短縮されれば、同じウエハ投入枚数に必要な装置台数が減る場合もある。
#つまり、技術が高度化するほど必ず装置台数が増えるわけではない。
#
主な参照資料:
#- 東京エレクトロン:400層超3D NAND向けメモリチャネルホール加工技術(2023-06-09)
- Lam Research:Cryogenic Etching(閲覧 2026-10-24)
4-5 ALE――原子スケールで少しずつ削る
#ALEはAtomic Layer Etching、原子層エッチングの略である。(出典:AIP:Atomic Layer Etchingの技術レビュー)
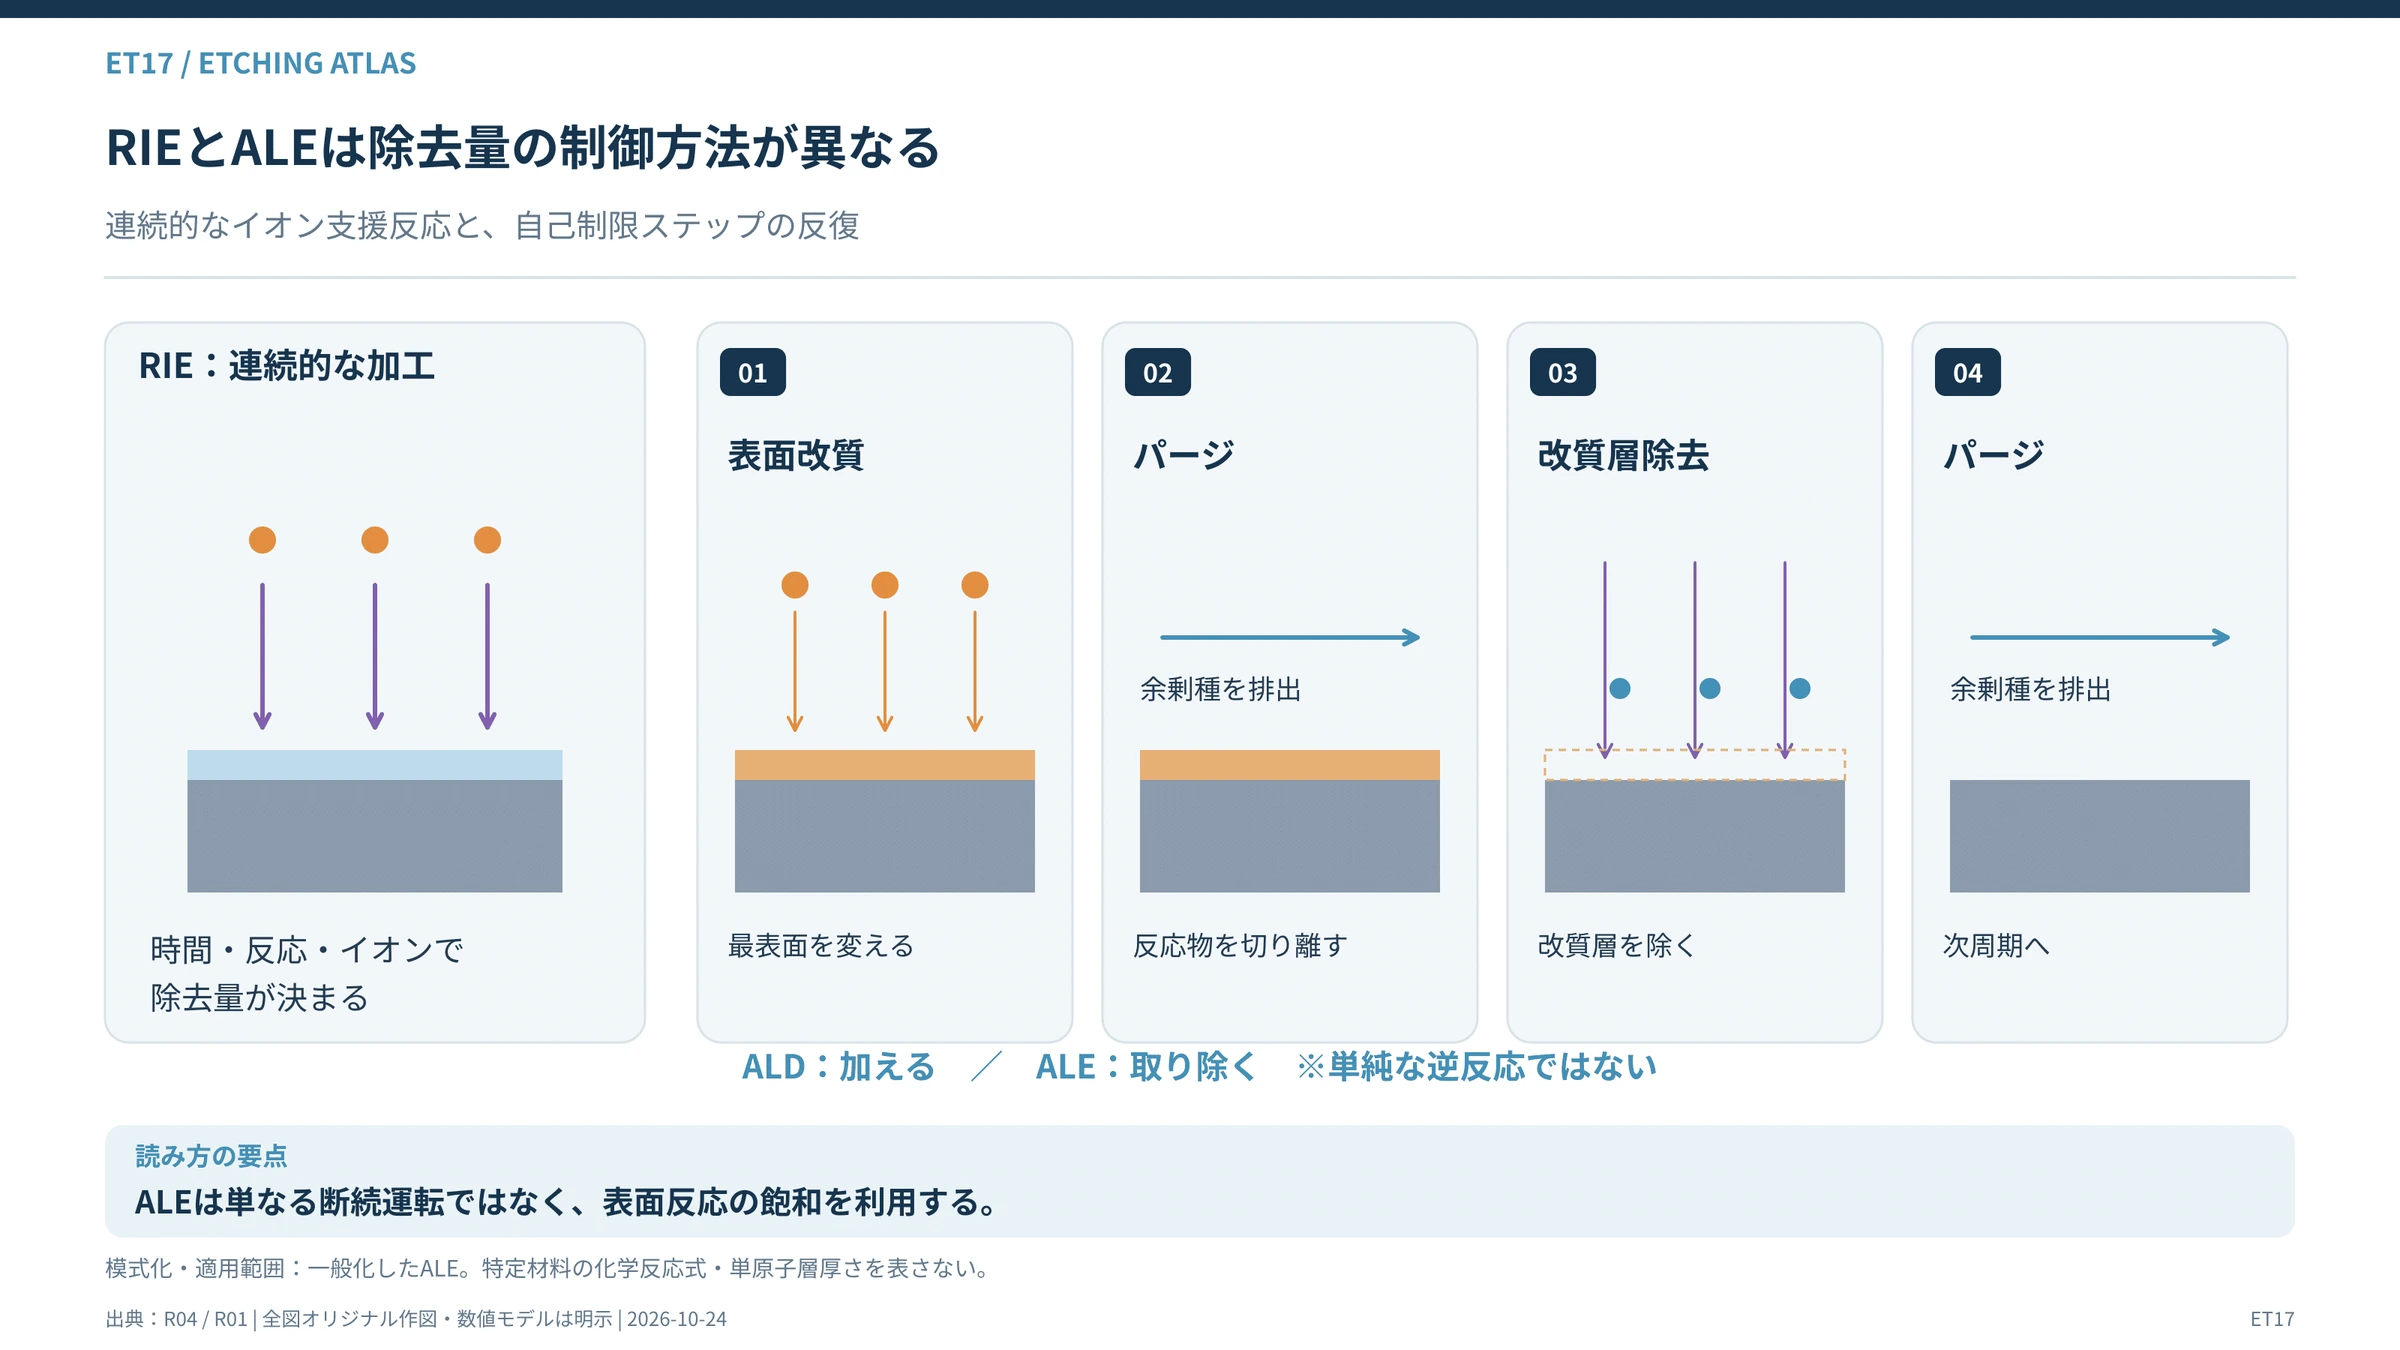
#従来の連続的なプラズマエッチングでは、反応性粒子の供給、表面反応、生成物の除去が同時に進む。
#一方ALEでは、表面改質と材料除去を分離して実行する。
#代表的な一周期は次のようになる。
#- 反応物Aを供給して表面を改質する。
- 必要に応じてパージを行う。
- 改質された表面層を反応物Bやイオンなどで取り除く。
- 必要に応じてパージし、次の周期へ進む。
ここで重要なのは、反応が自己制限的に進むことである。
#十分な表面改質が行われたあと、反応物をさらに供給しても、改質される厚さが大きく増えない条件を作る。
#続く除去工程では、改質された部分を優先的に取り除く。
#これを繰り返すことで、除去する厚さを細かく制御できる。
#ALDとの違い
#ALDはAtomic Layer Depositionであり、原子層堆積を指す。
#ALDは材料を形成する技術である。
#ALEは材料を取り除く技術である。
#両方とも自己制限的な表面反応を利用するが、単純に同じ反応を逆方向へ進めるわけではない。
#ALDとALEでは、必要な原料、反応条件、装置構成が異なる場合がある。
#一周期で必ず一原子層を除去するわけではない
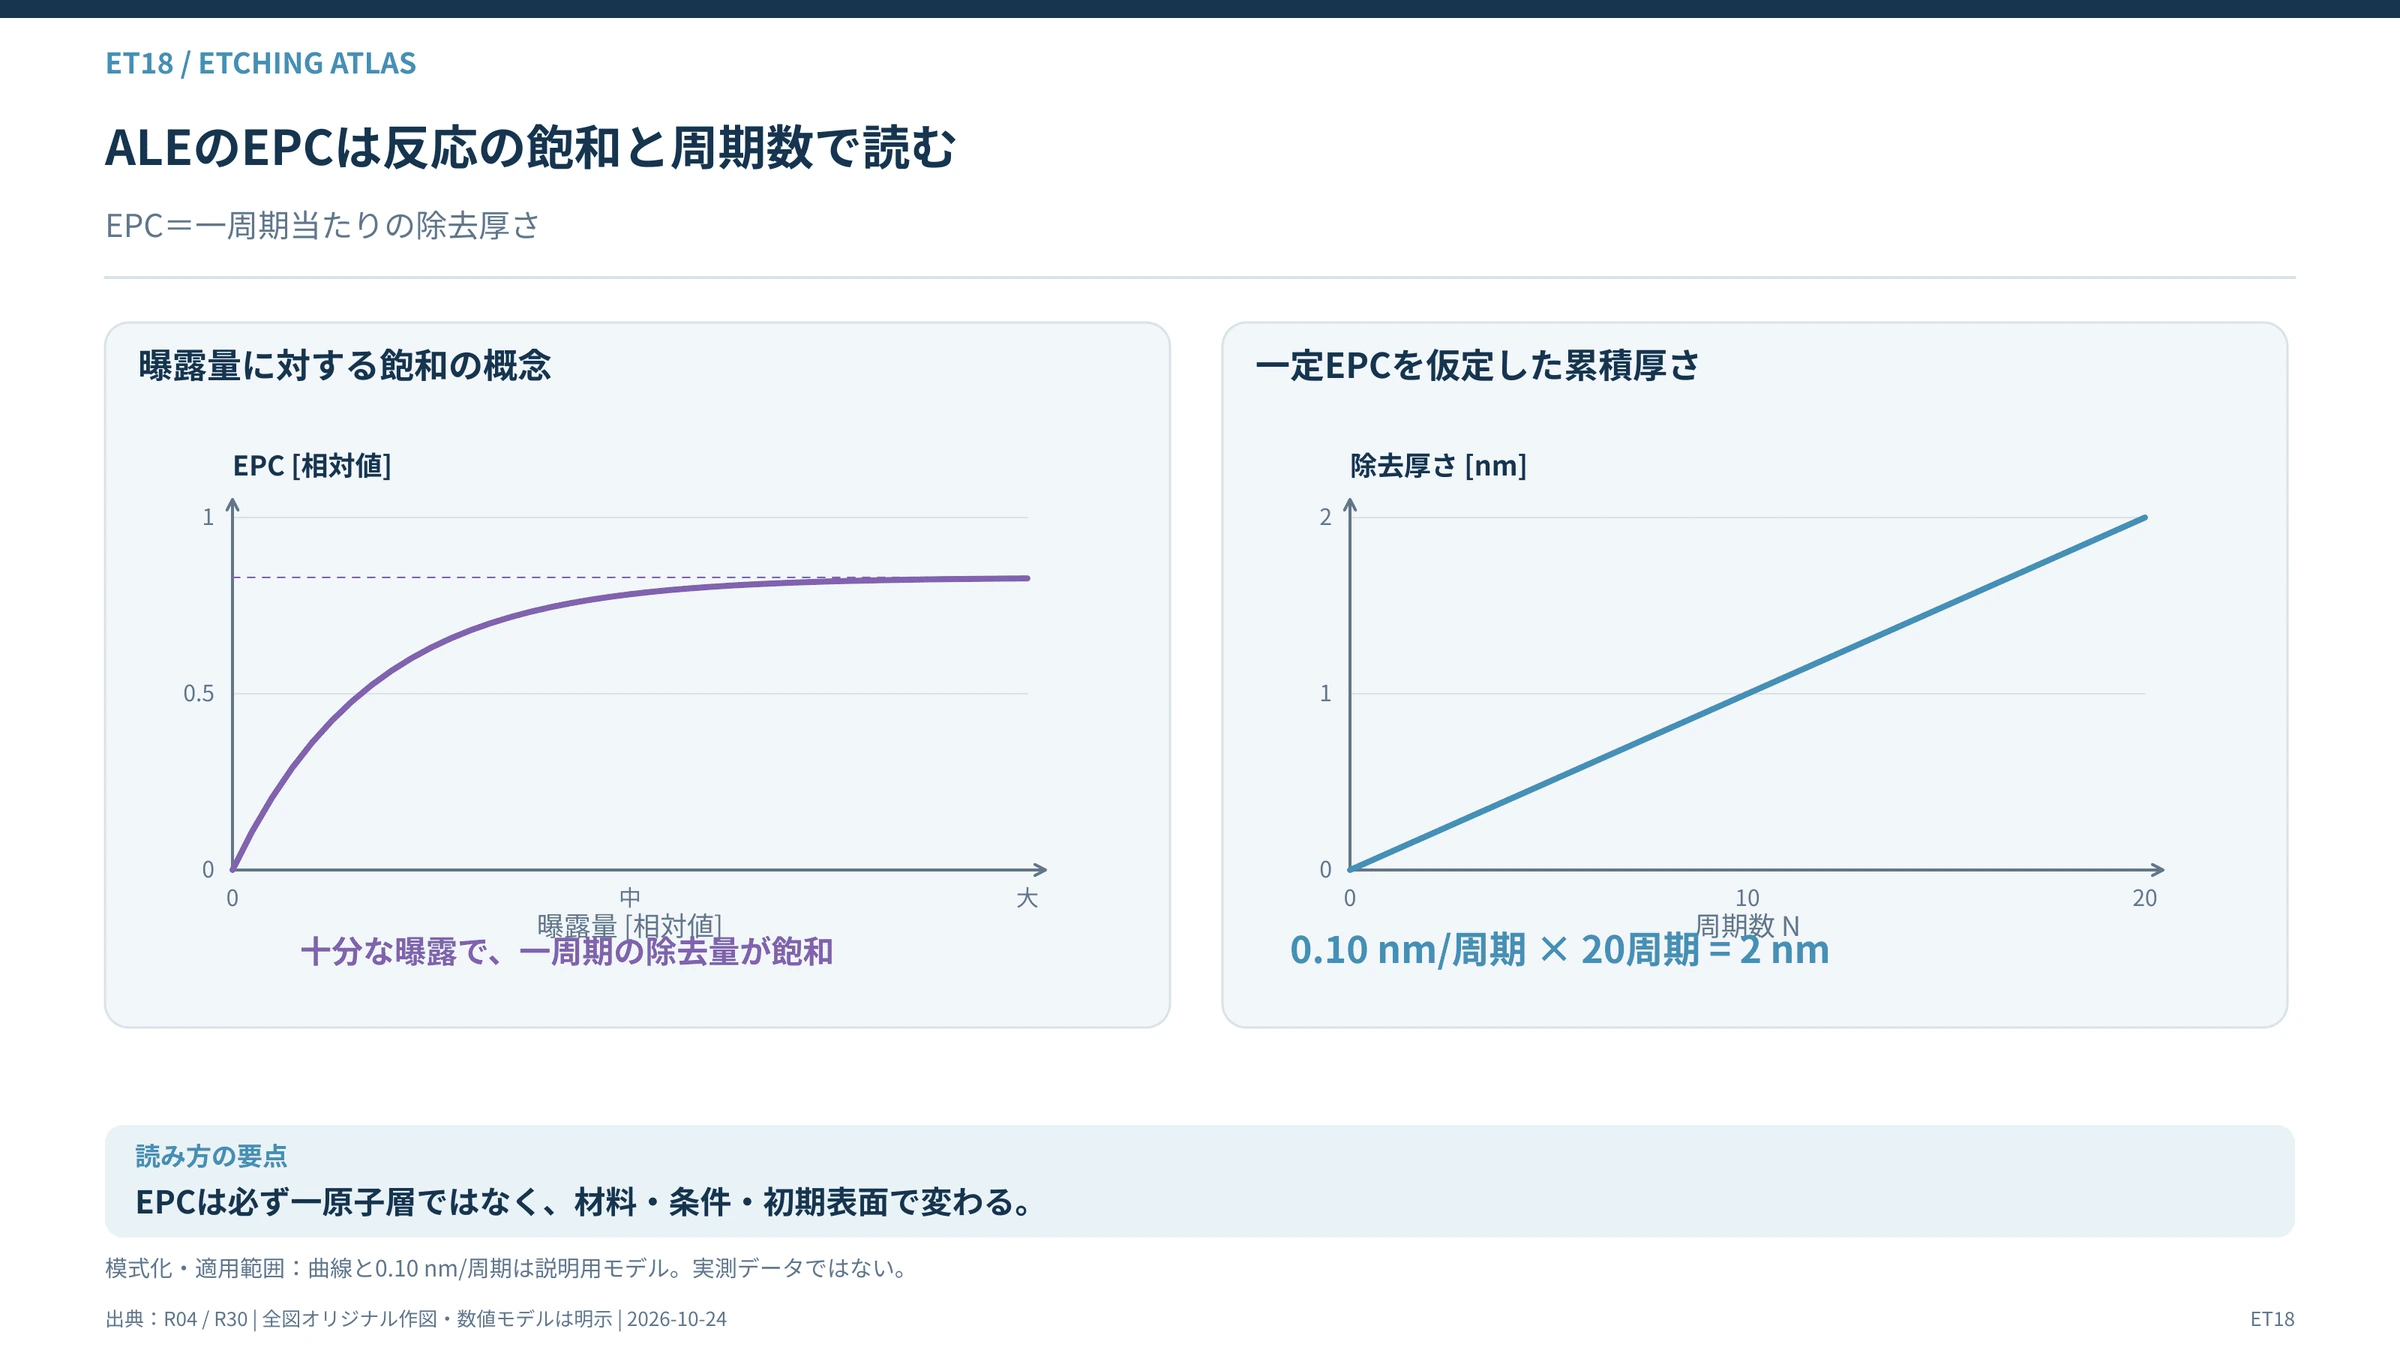
#ALEの一周期当たりの除去量は、Etch Per Cycle(EPC)と呼ばれる。
#例えば、あるレシピのEPCが0.12nm/周期で一定と仮定すると、2.4nmを除去するためには20周期が必要になる。
#
主な参照資料:
#- Lam Research:Tech Brief: All About ALE(2016-11-14)
- 添付制作構想:ドライエッチング・HAR・ALE・選択除去 図解アトラス制作構想(添付テキストおよび今回提供された会話)(2026-10-24)
しかし、EPCは材料、結晶構造、温度、反応条件、表面状態によって異なる。
#一周期で必ず完全な一原子層を除去するという説明は正確ではない。
#また、ALEであっても、反応物の供給不足や過剰なイオンエネルギーによって、自己制限性が崩れる場合がある。
#ALEの弱点
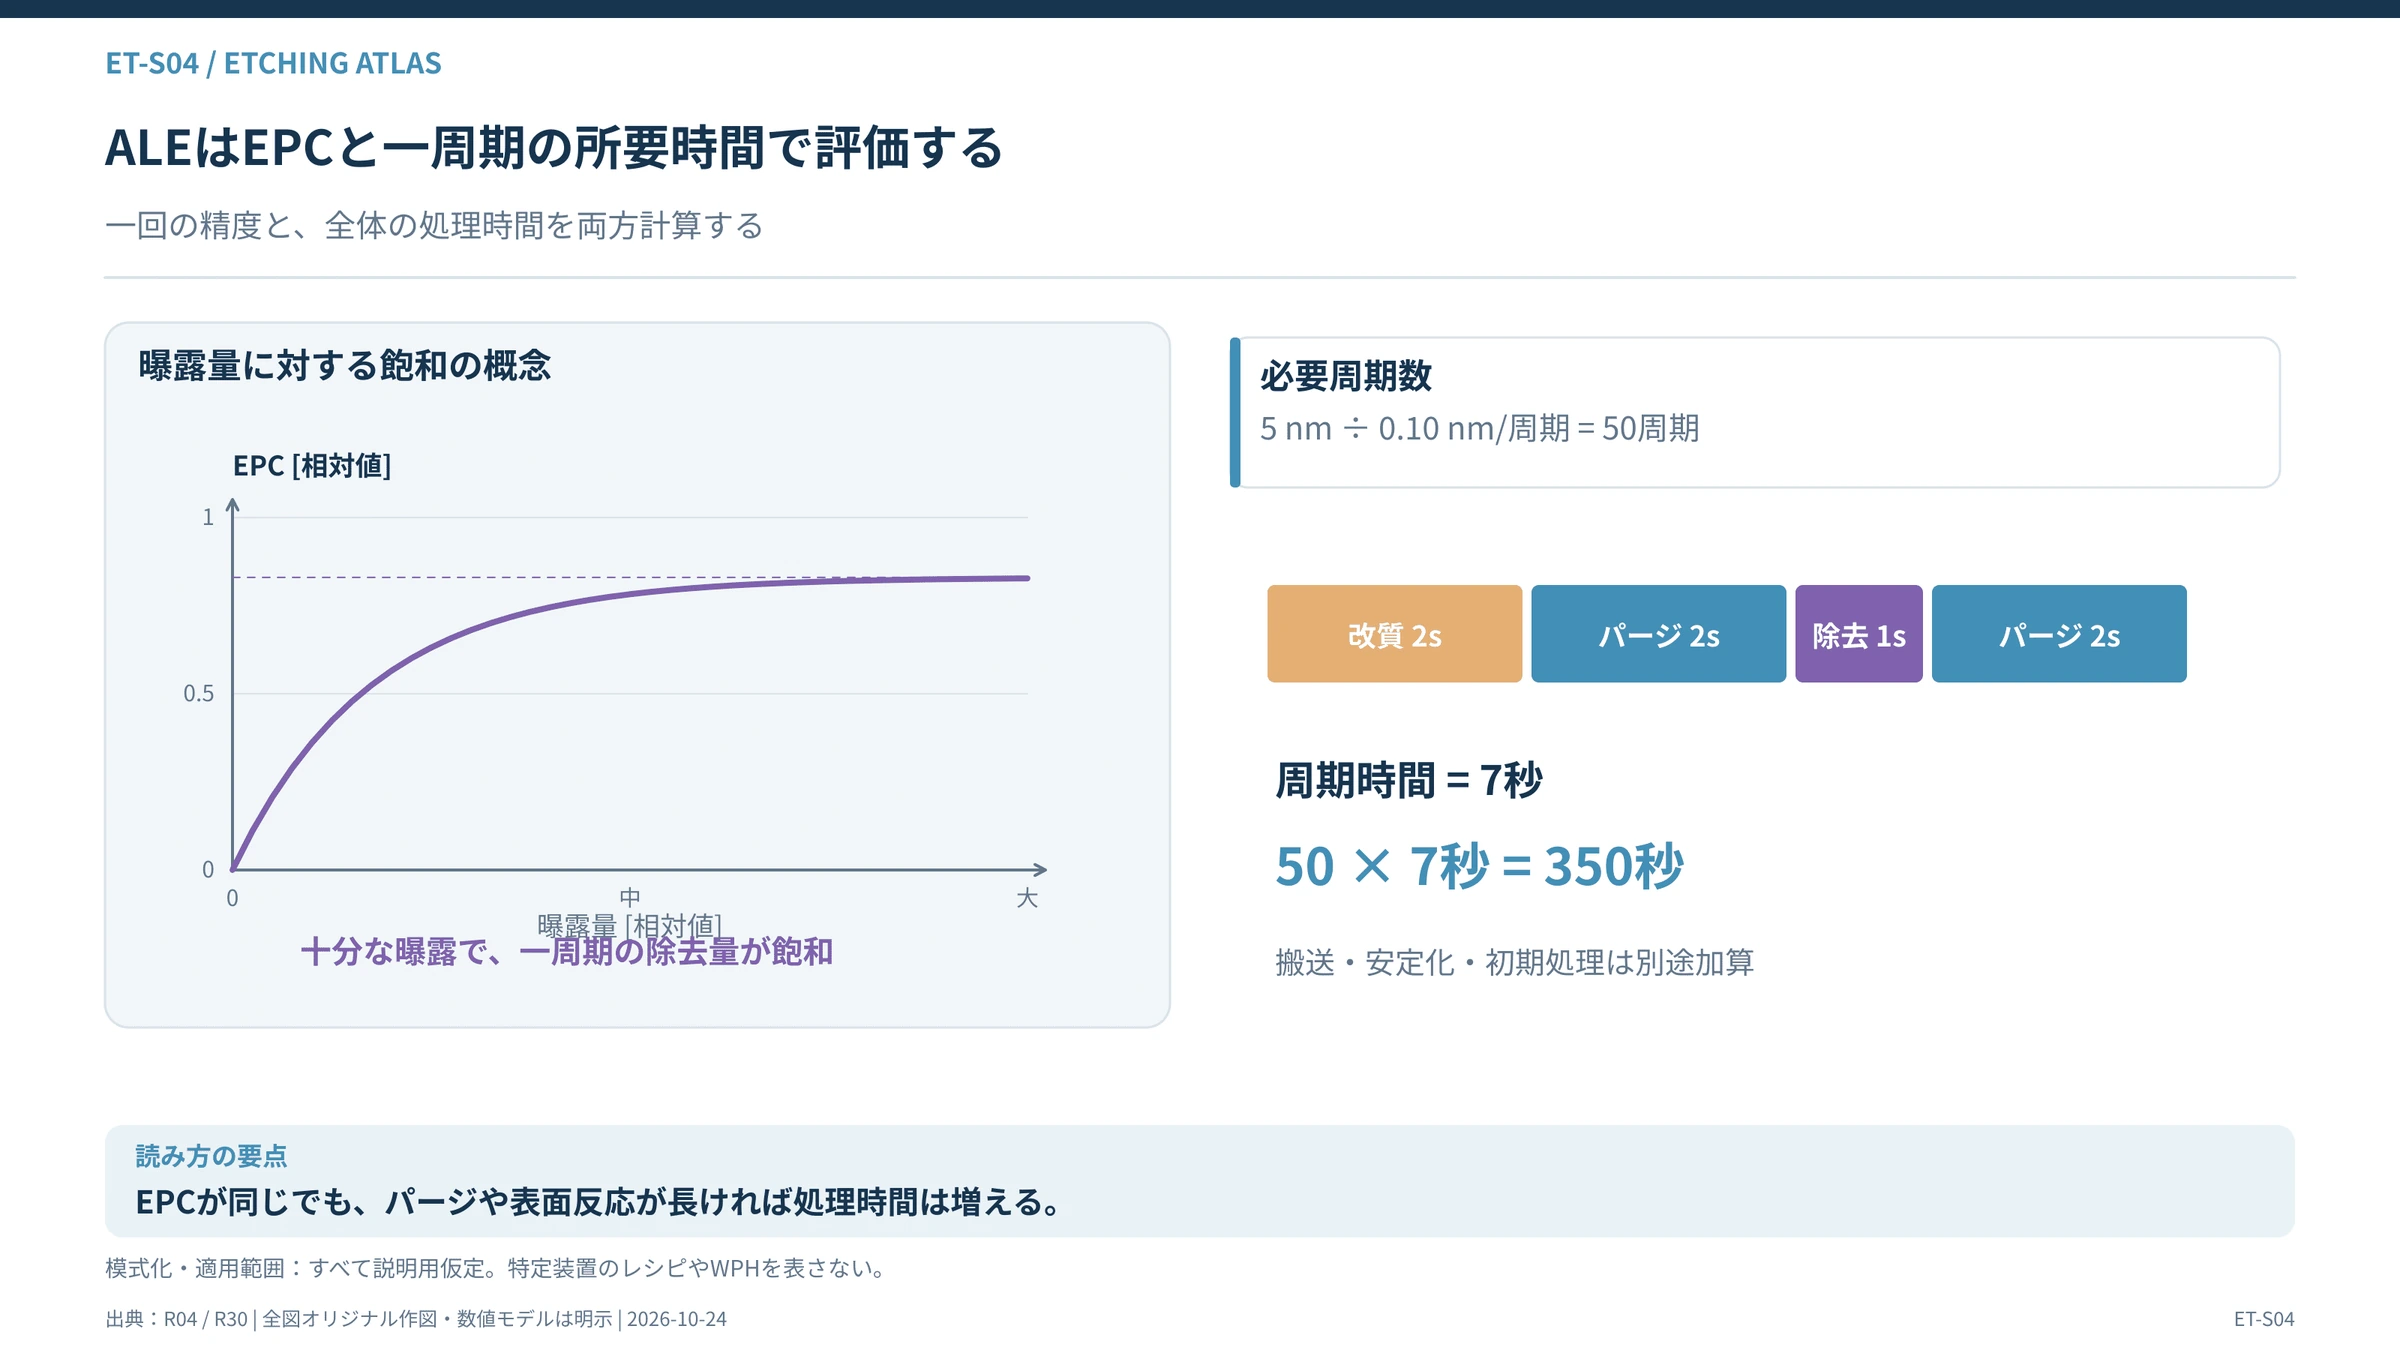
#ALEは高精度な加工に適するが、供給、反応、パージ、除去を繰り返すため、処理時間が長くなる可能性がある。
#特に深い構造では、反応物を奥まで届け、副生成物を排出する時間が必要になる。
#そのため、量産では通常のRIEで大部分を削り、最後の精密な部分だけALEで仕上げるような組み合わせが有効になる場合がある。
#
主な参照資料:
#- Lam Research:Tech Brief: All About ALE(2016-11-14)
- Lam Research:Etch Essentials: The Building Blocks of AI Era Microchips(2024-06-12)
4-6 選択エッチング――必要な材料だけを取り除く
#選択エッチングは、ある材料を優先して除去し、別の材料を残す技術である。
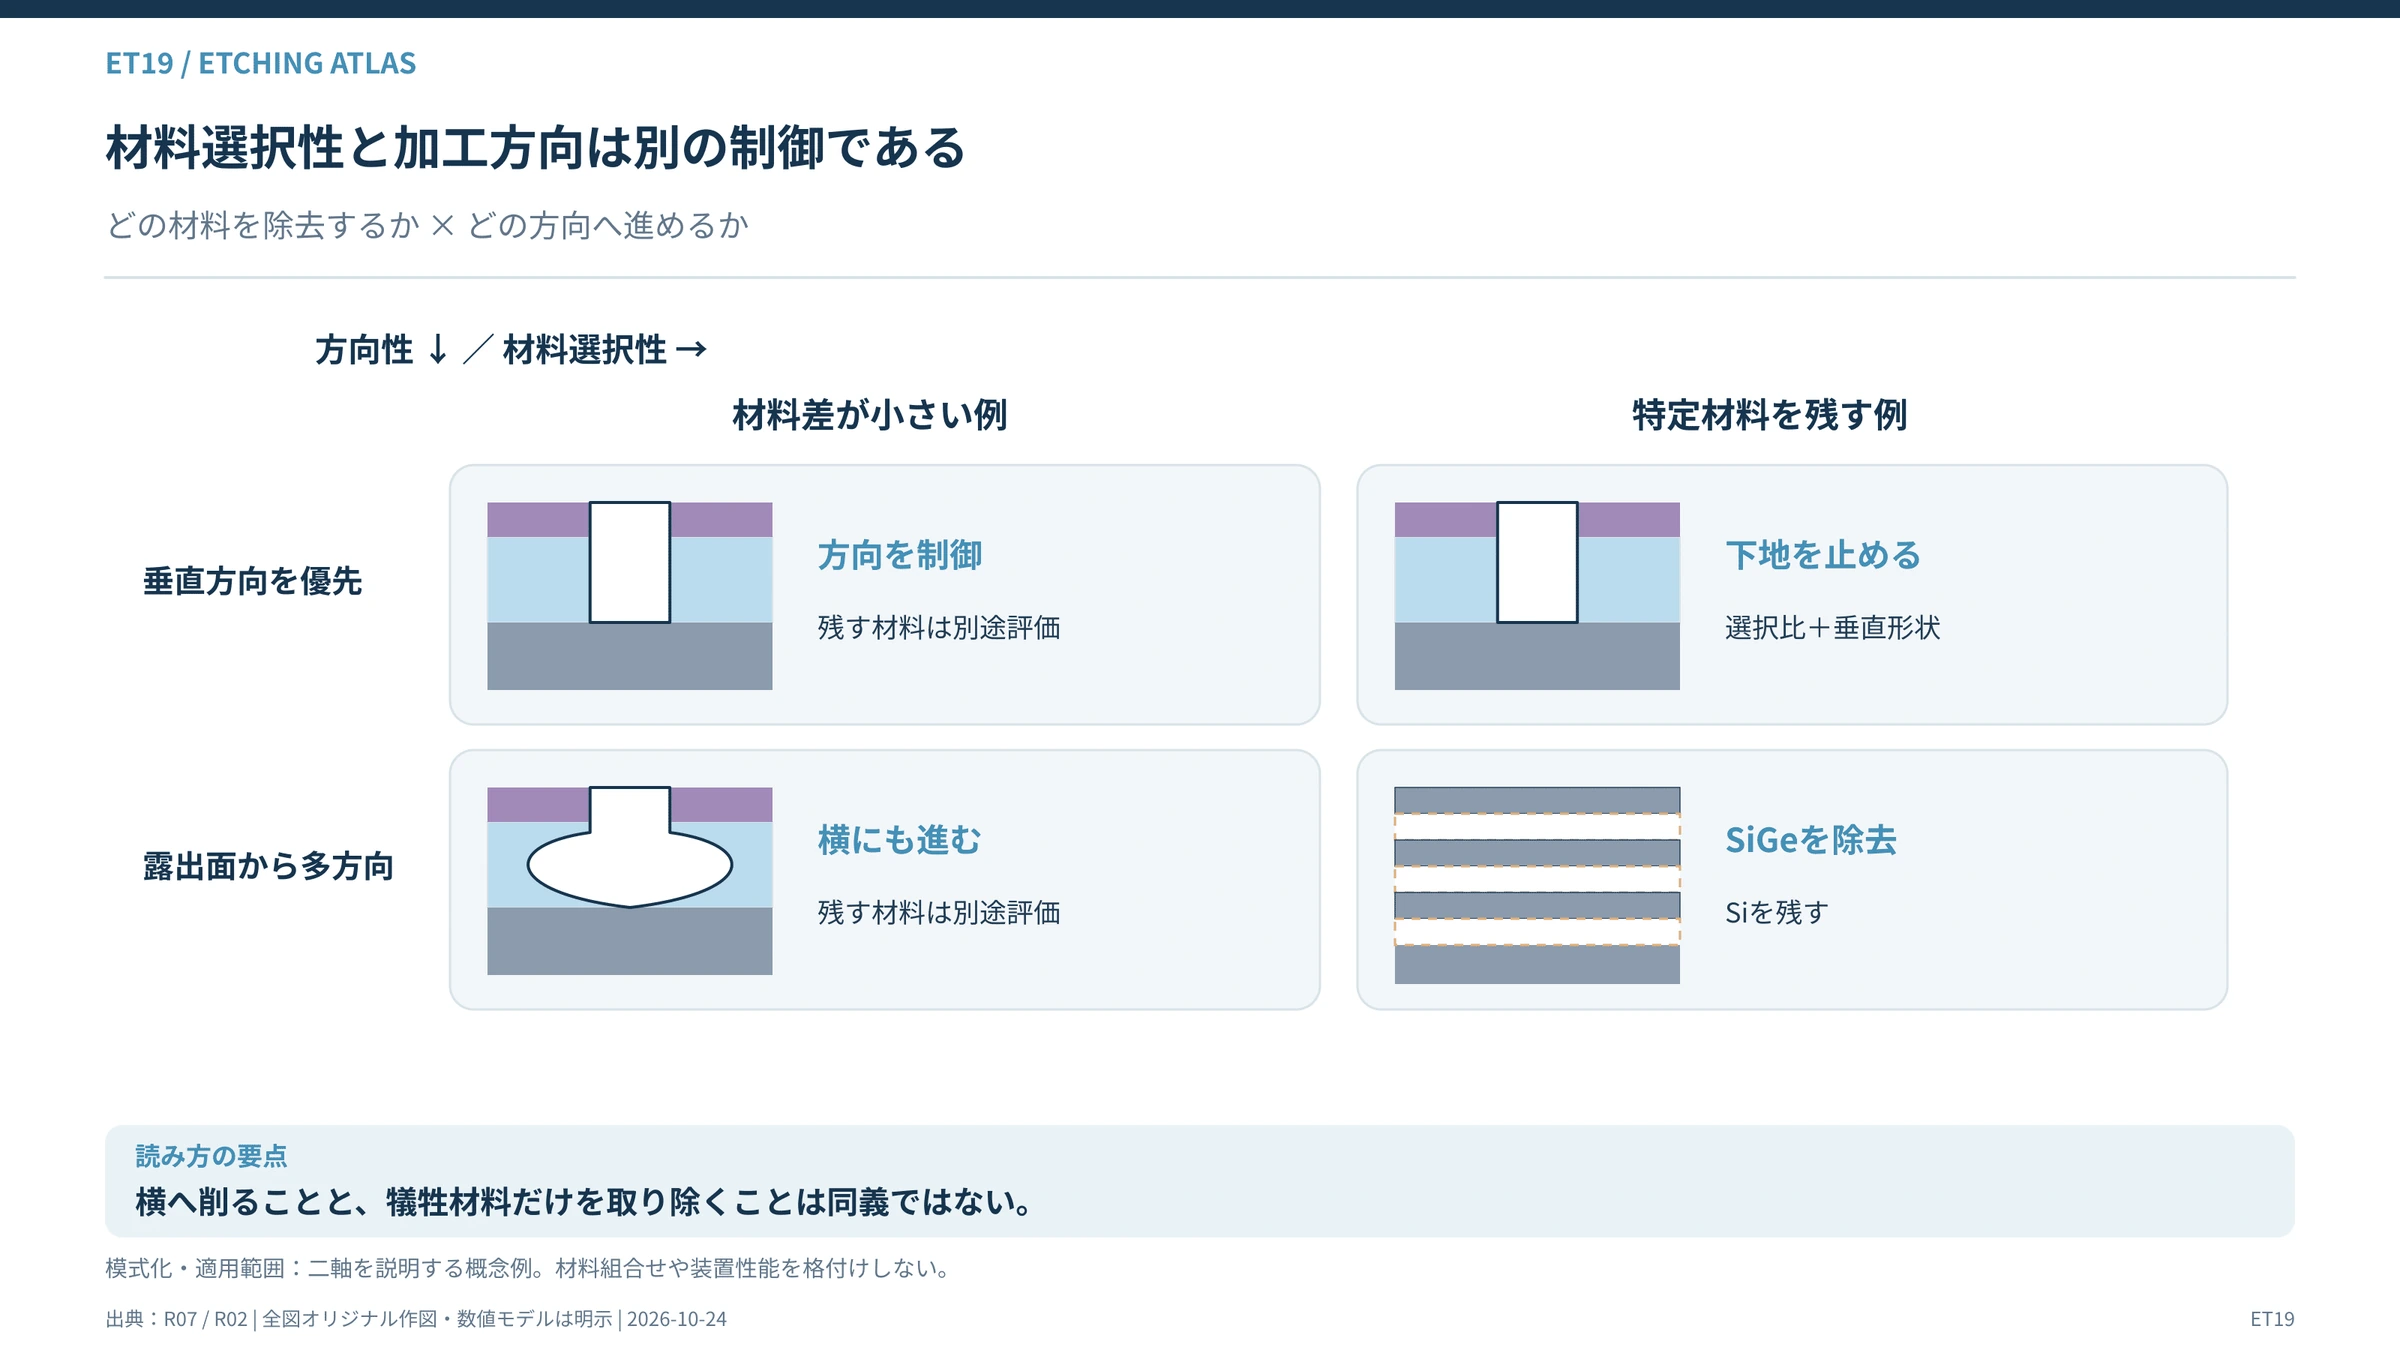
#例えば、SiとSiGeが積層されている場合、SiGeだけを高い選択性で除去できれば、Siを残した空間を作ることができる。
#これはGAAトランジスタの製造で重要になる。
#選択性の高い工程であっても、残したい材料が完全に無傷であるとは限らない。
#表面粗さ、結晶損傷、化学組成の変化などを評価する必要がある。
#また、材料選択性と加工方向は別の性質である。
#例えば、SiGeに対する高い材料選択性を持ちながら、横方向へ等方的に除去する工程もある。
#
主な参照資料:
#- Applied Materials:Logic Master Class Prepared Remarks(2021)
- MKS:Semiconductor Etching Solutions / MKS Handbook(閲覧 2026-10-24)
4-7 等方性ドライエッチングとDCR
#等方性のドライ除去では、イオンの方向性よりも気体の化学反応を利用して、複数方向から材料を取り除く。
#GAAや次世代3Dメモリでは、この横方向の除去能力が重要となる。
#2024年11月、日立ハイテクはDCRエッチング装置9060シリーズを発表した。(出典:日立ハイテク:DCR 9060発表)
#DCRはDry Chemical Removalの略であり、ドライ環境での化学反応を利用した精密な材料除去である。
#同社は、高アスペクト比の三次元構造において、原子レベルの制御を目指した等方性加工を特徴としている。
#このような技術は、垂直方向へ深く削るHARエッチングとは別の競争軸になる。
#4-8 ドライ洗浄――表面を削るのではなく、次の工程を成立させる
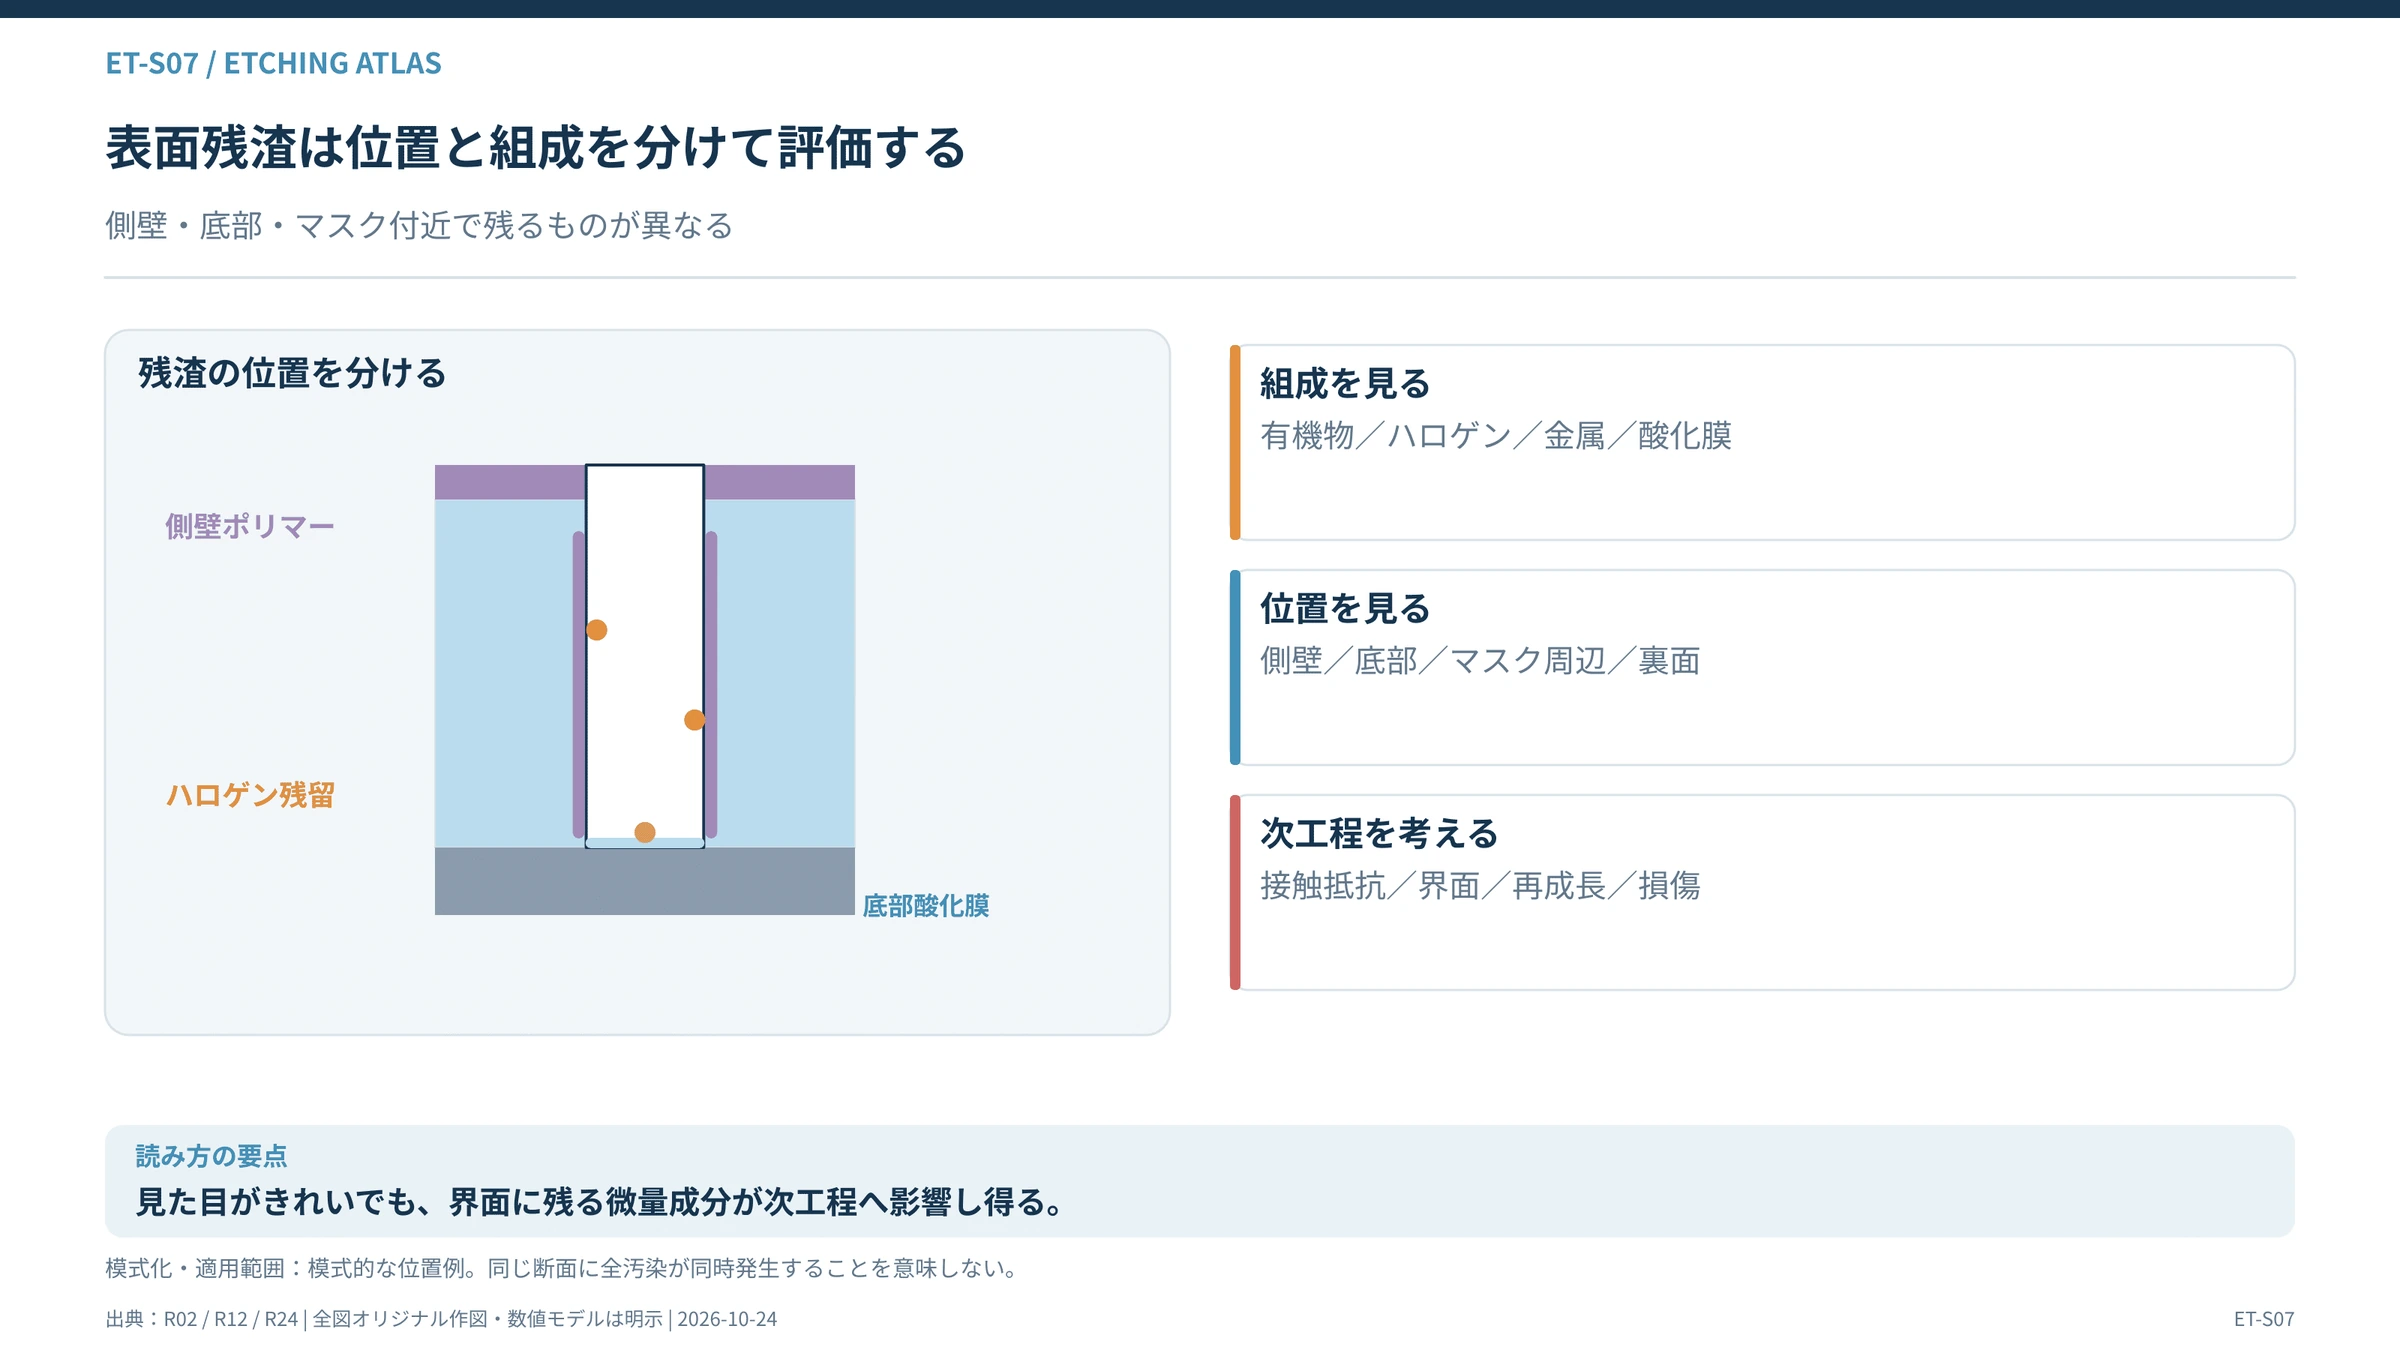
#ドライ洗浄は、自然酸化膜、微細な反応残渣、表面汚染などを除去する工程である。
#例えば、金属コンタクトを形成する前に自然酸化膜が残っていると、接触抵抗が増加する可能性がある。
#また、エッチング後にハロゲンを含む残渣が残れば、後工程で腐食や欠陥につながる場合がある。
#そのため、成膜前や接合前には表面の状態を整える必要がある。
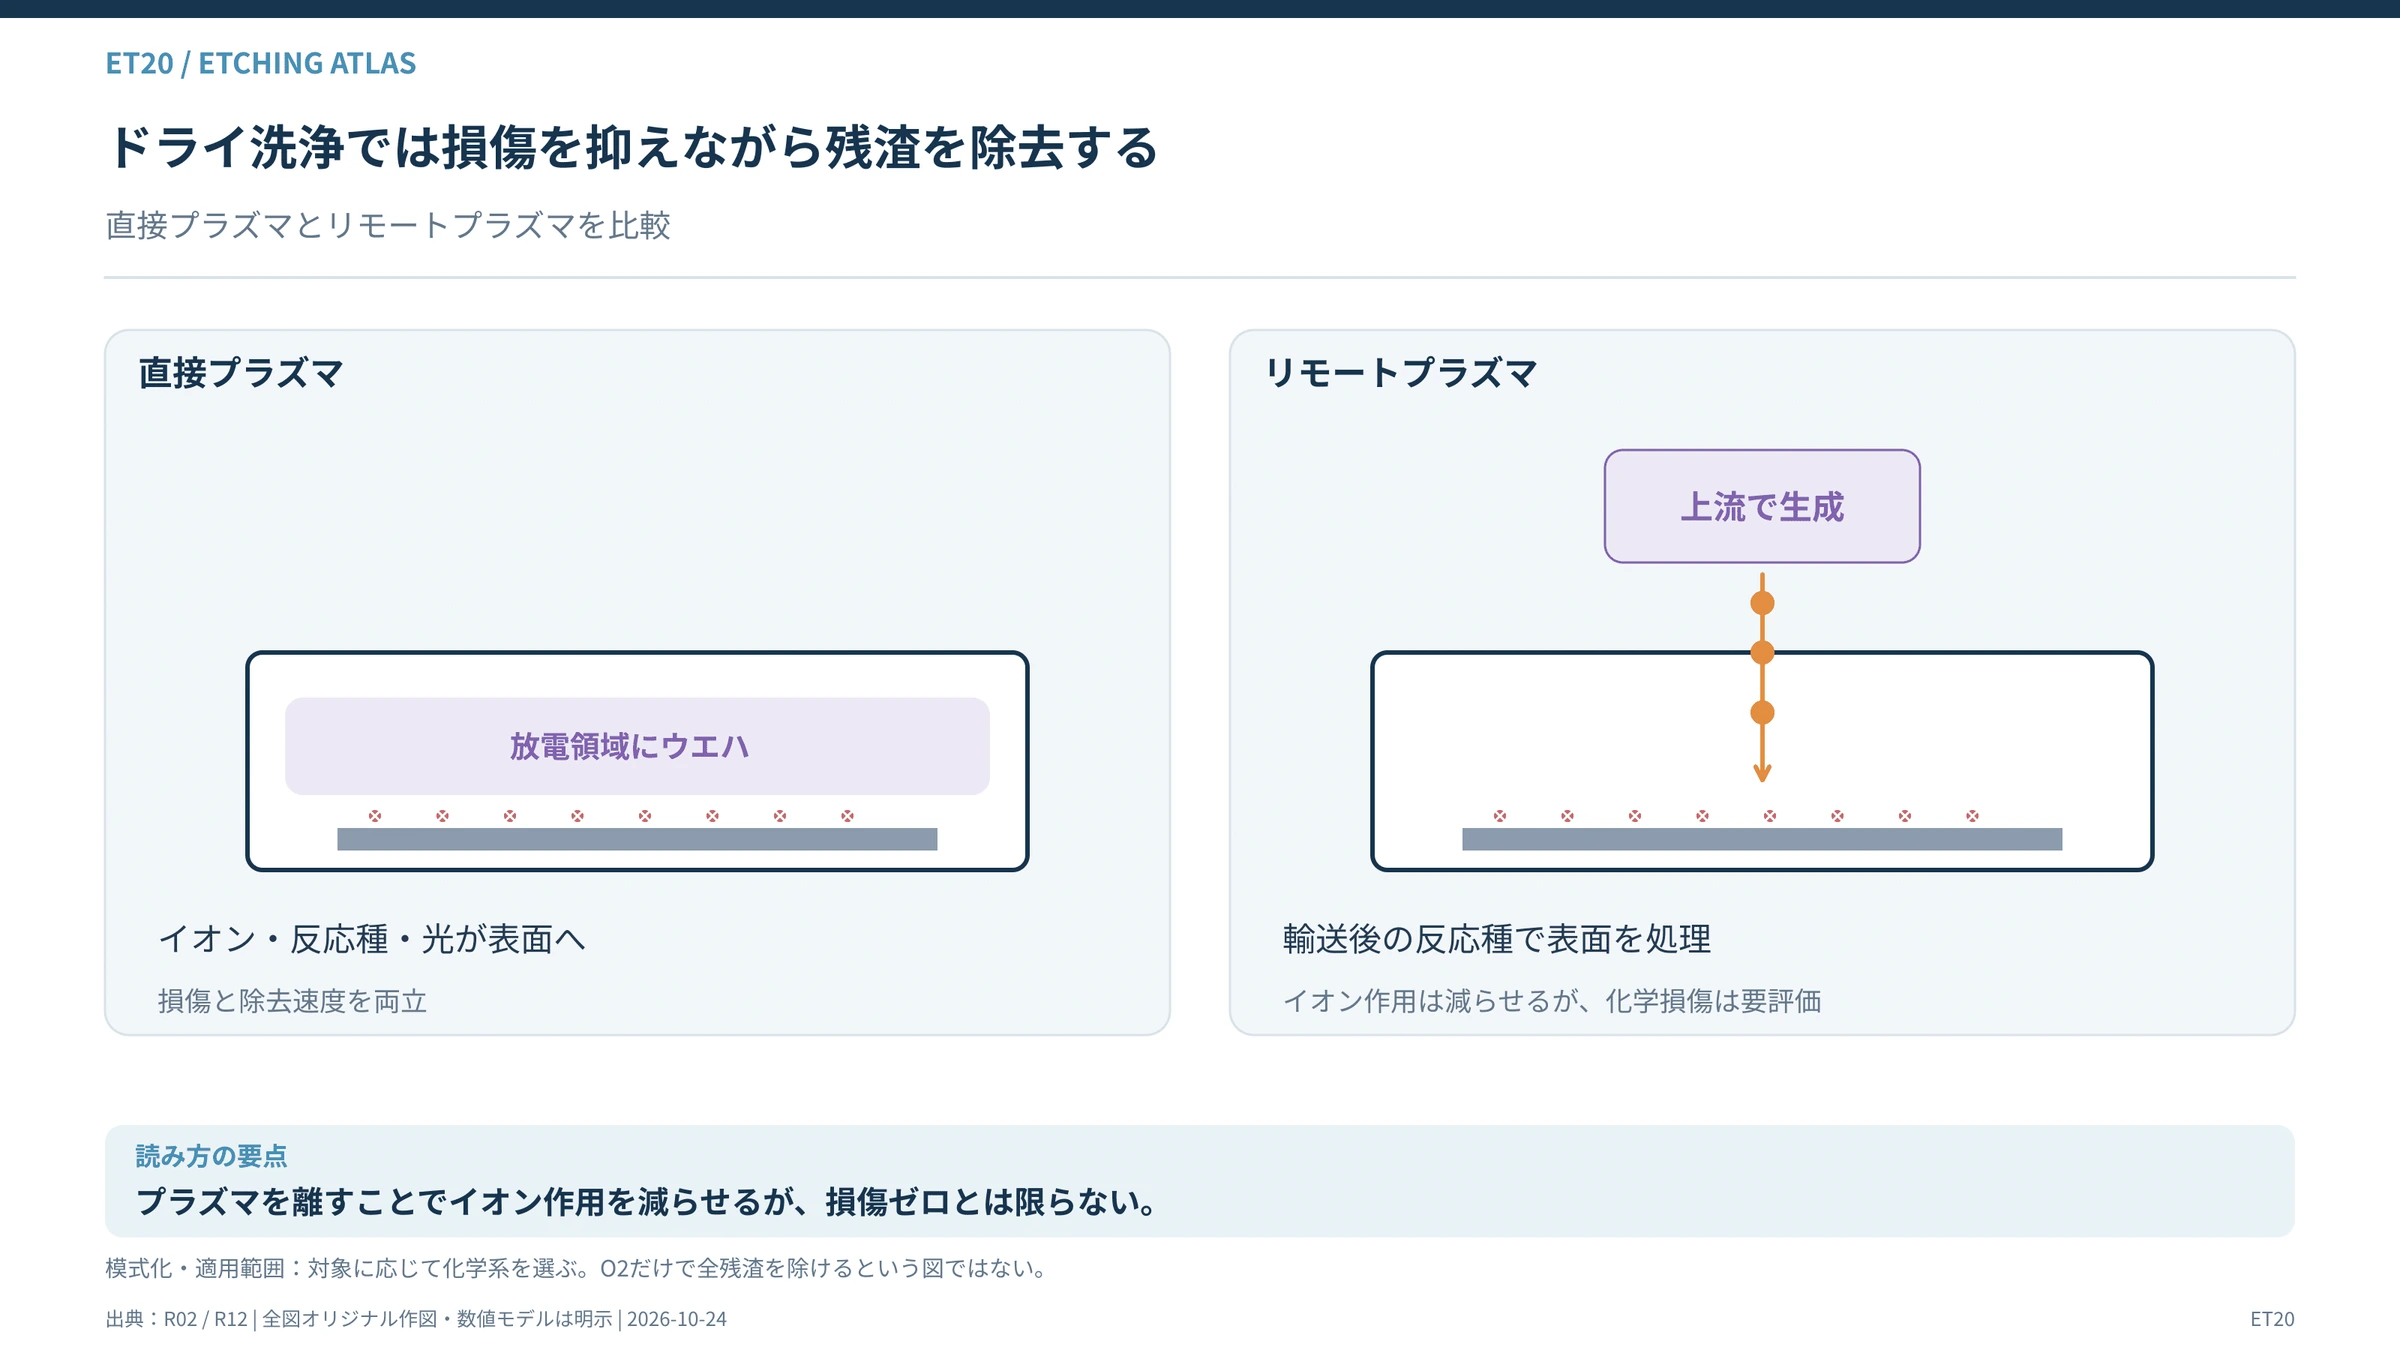
#ドライ洗浄では、リモートプラズマ、ラジカル、気相反応などを利用できる。
#リモートプラズマ方式では、プラズマをウエハ表面から離れた場所で生成し、主に反応性の中性粒子を供給する構成がある。
#これにより、直接イオン衝撃による損傷を抑えやすくなる場合がある。
#ただし、ラジカルや副生成物が表面へ与える影響もあるため、完全に無損傷とは限らない。
#
主な参照資料:
#- MKS:Semiconductor Etching Solutions / MKS Handbook(閲覧 2026-10-24)
- PSK:Products overview / dry strip / hard mask strip(閲覧 2026-10-24)
主な参照資料:
#- MKS:Semiconductor Etching Solutions / MKS Handbook(閲覧 2026-10-24)
- PSK:Products overview / dry strip / hard mask strip(閲覧 2026-10-24)
- Kamimura / Furuta, ULVAC:Dry Etching Technologies of Optical Device and III-V Compound Semiconductors(2017-02-01)
4-9 剥離――レジストとハードマスクを取り除く
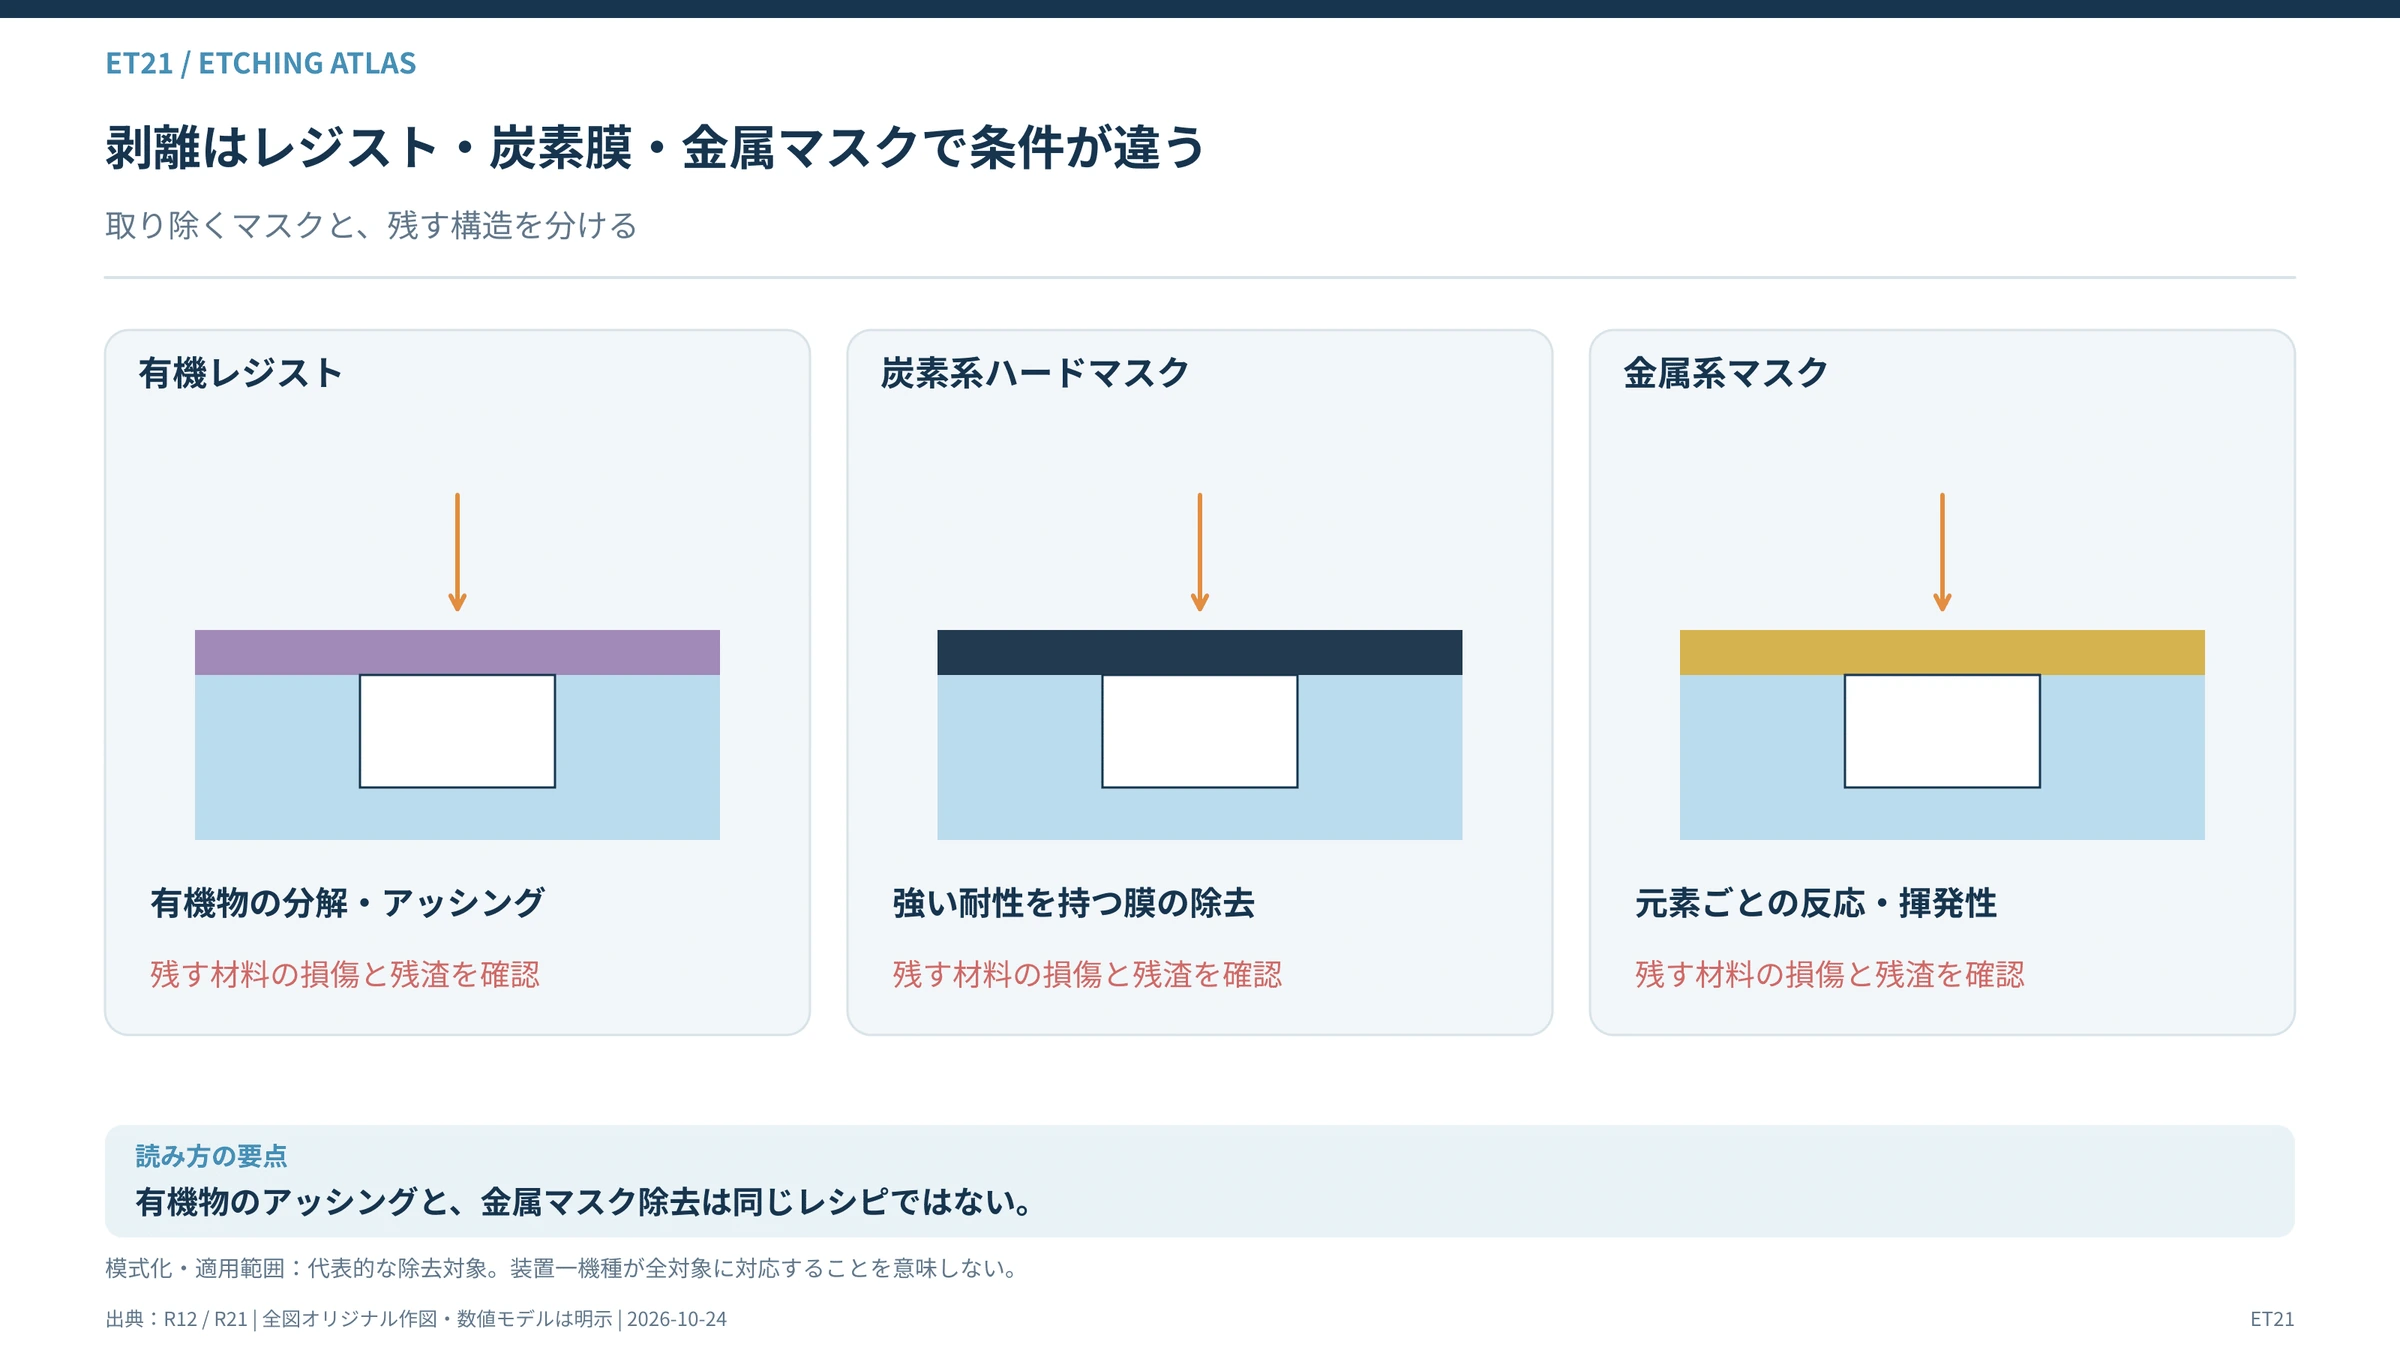
#露光とエッチングが終わったあとには、不要になったレジストやハードマスクを除去する必要がある。
#代表的なドライレジスト除去がアッシングである。
#酸素ラジカルなどを利用して有機材料を反応・分解させ、揮発性の生成物として除去する。
#ただし、すべてのレジストやハードマスクを酸素アッシングだけで取り除けるわけではない。
#高線量のイオン注入によって表面が硬化したレジストや、炭素系ハードマスク、金属系マスクなどでは、特殊な剥離条件が必要となる。
#また、酸素に弱い金属材料やLow-k絶縁膜では、酸化や表面損傷を抑えなければならない。
#韓国PSKは、SUPRAシリーズなどのドライストリップ装置に加え、ハードマスク除去用のOMNIS、ドライ洗浄装置INTEGERを展開している。(出典:PSK:ドライ洗浄製品)(出典:PSK:ドライストリップ製品)
#これは、剥離・洗浄が通常の高性能エッチング装置とは異なる独立した装置分野を形成していることを示している。
#
主な参照資料:
#- PSK:Products overview / dry strip / hard mask strip(閲覧 2026-10-24)
- Lam Research:What Is Dry Resist? / Semi 101(2026-06-18)
#
第5節 装置内部――プラズマを発生させ、ウエハを加工する
#5-1 ドライエッチング装置の基本構造
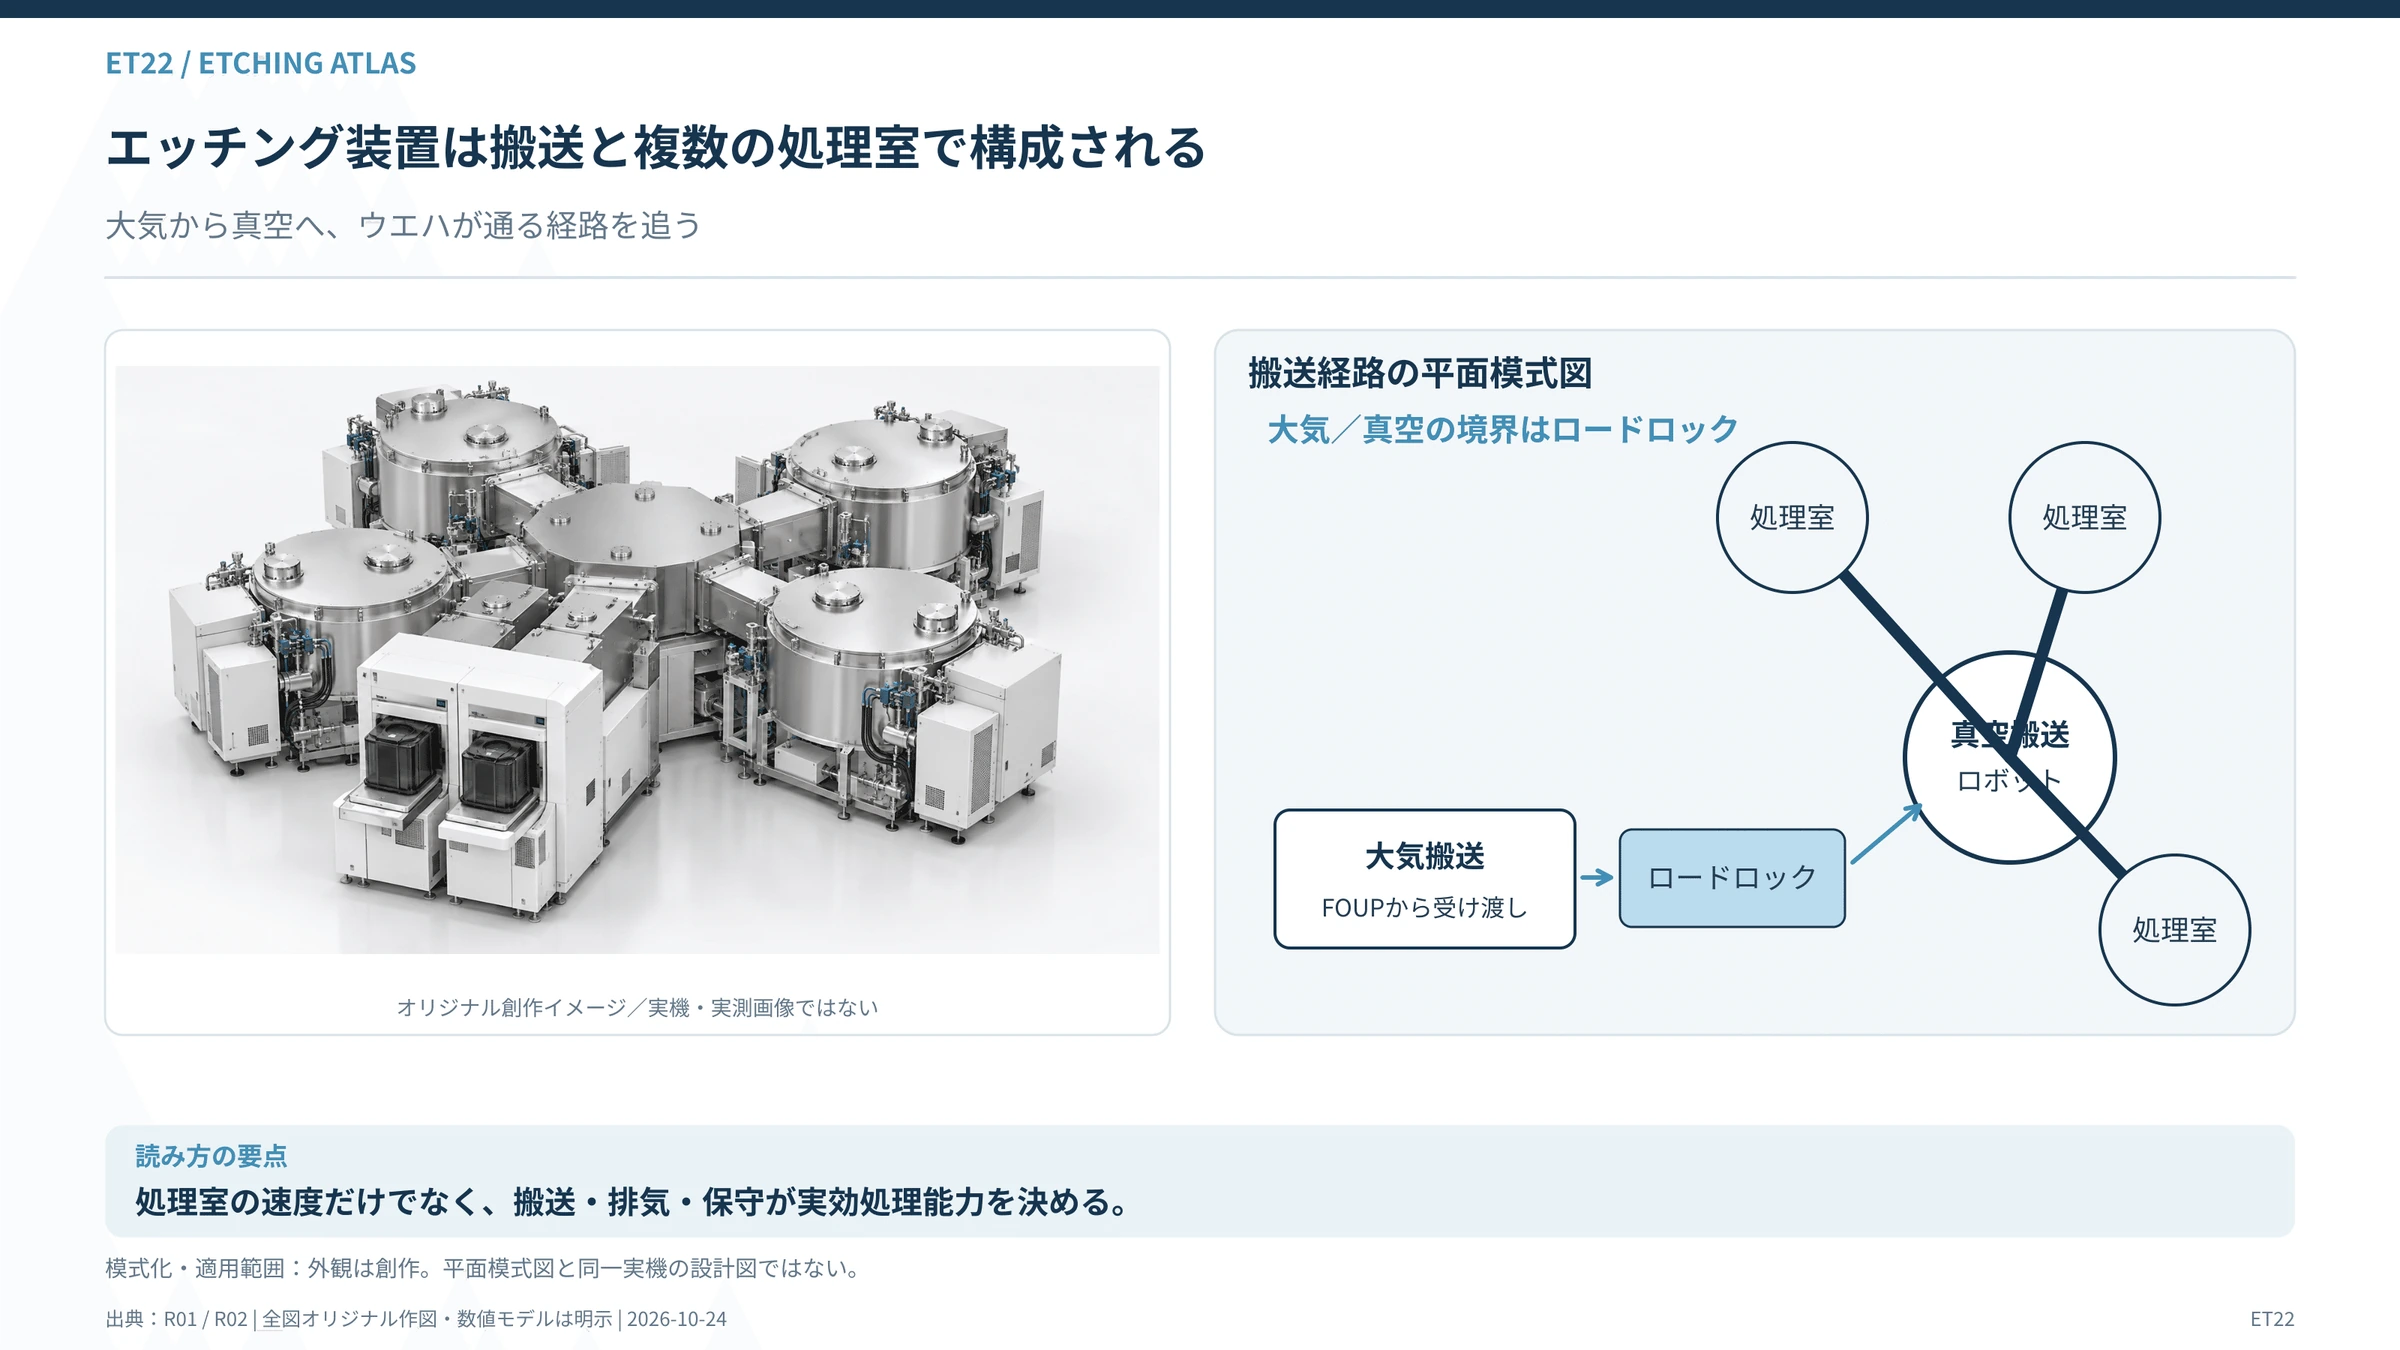
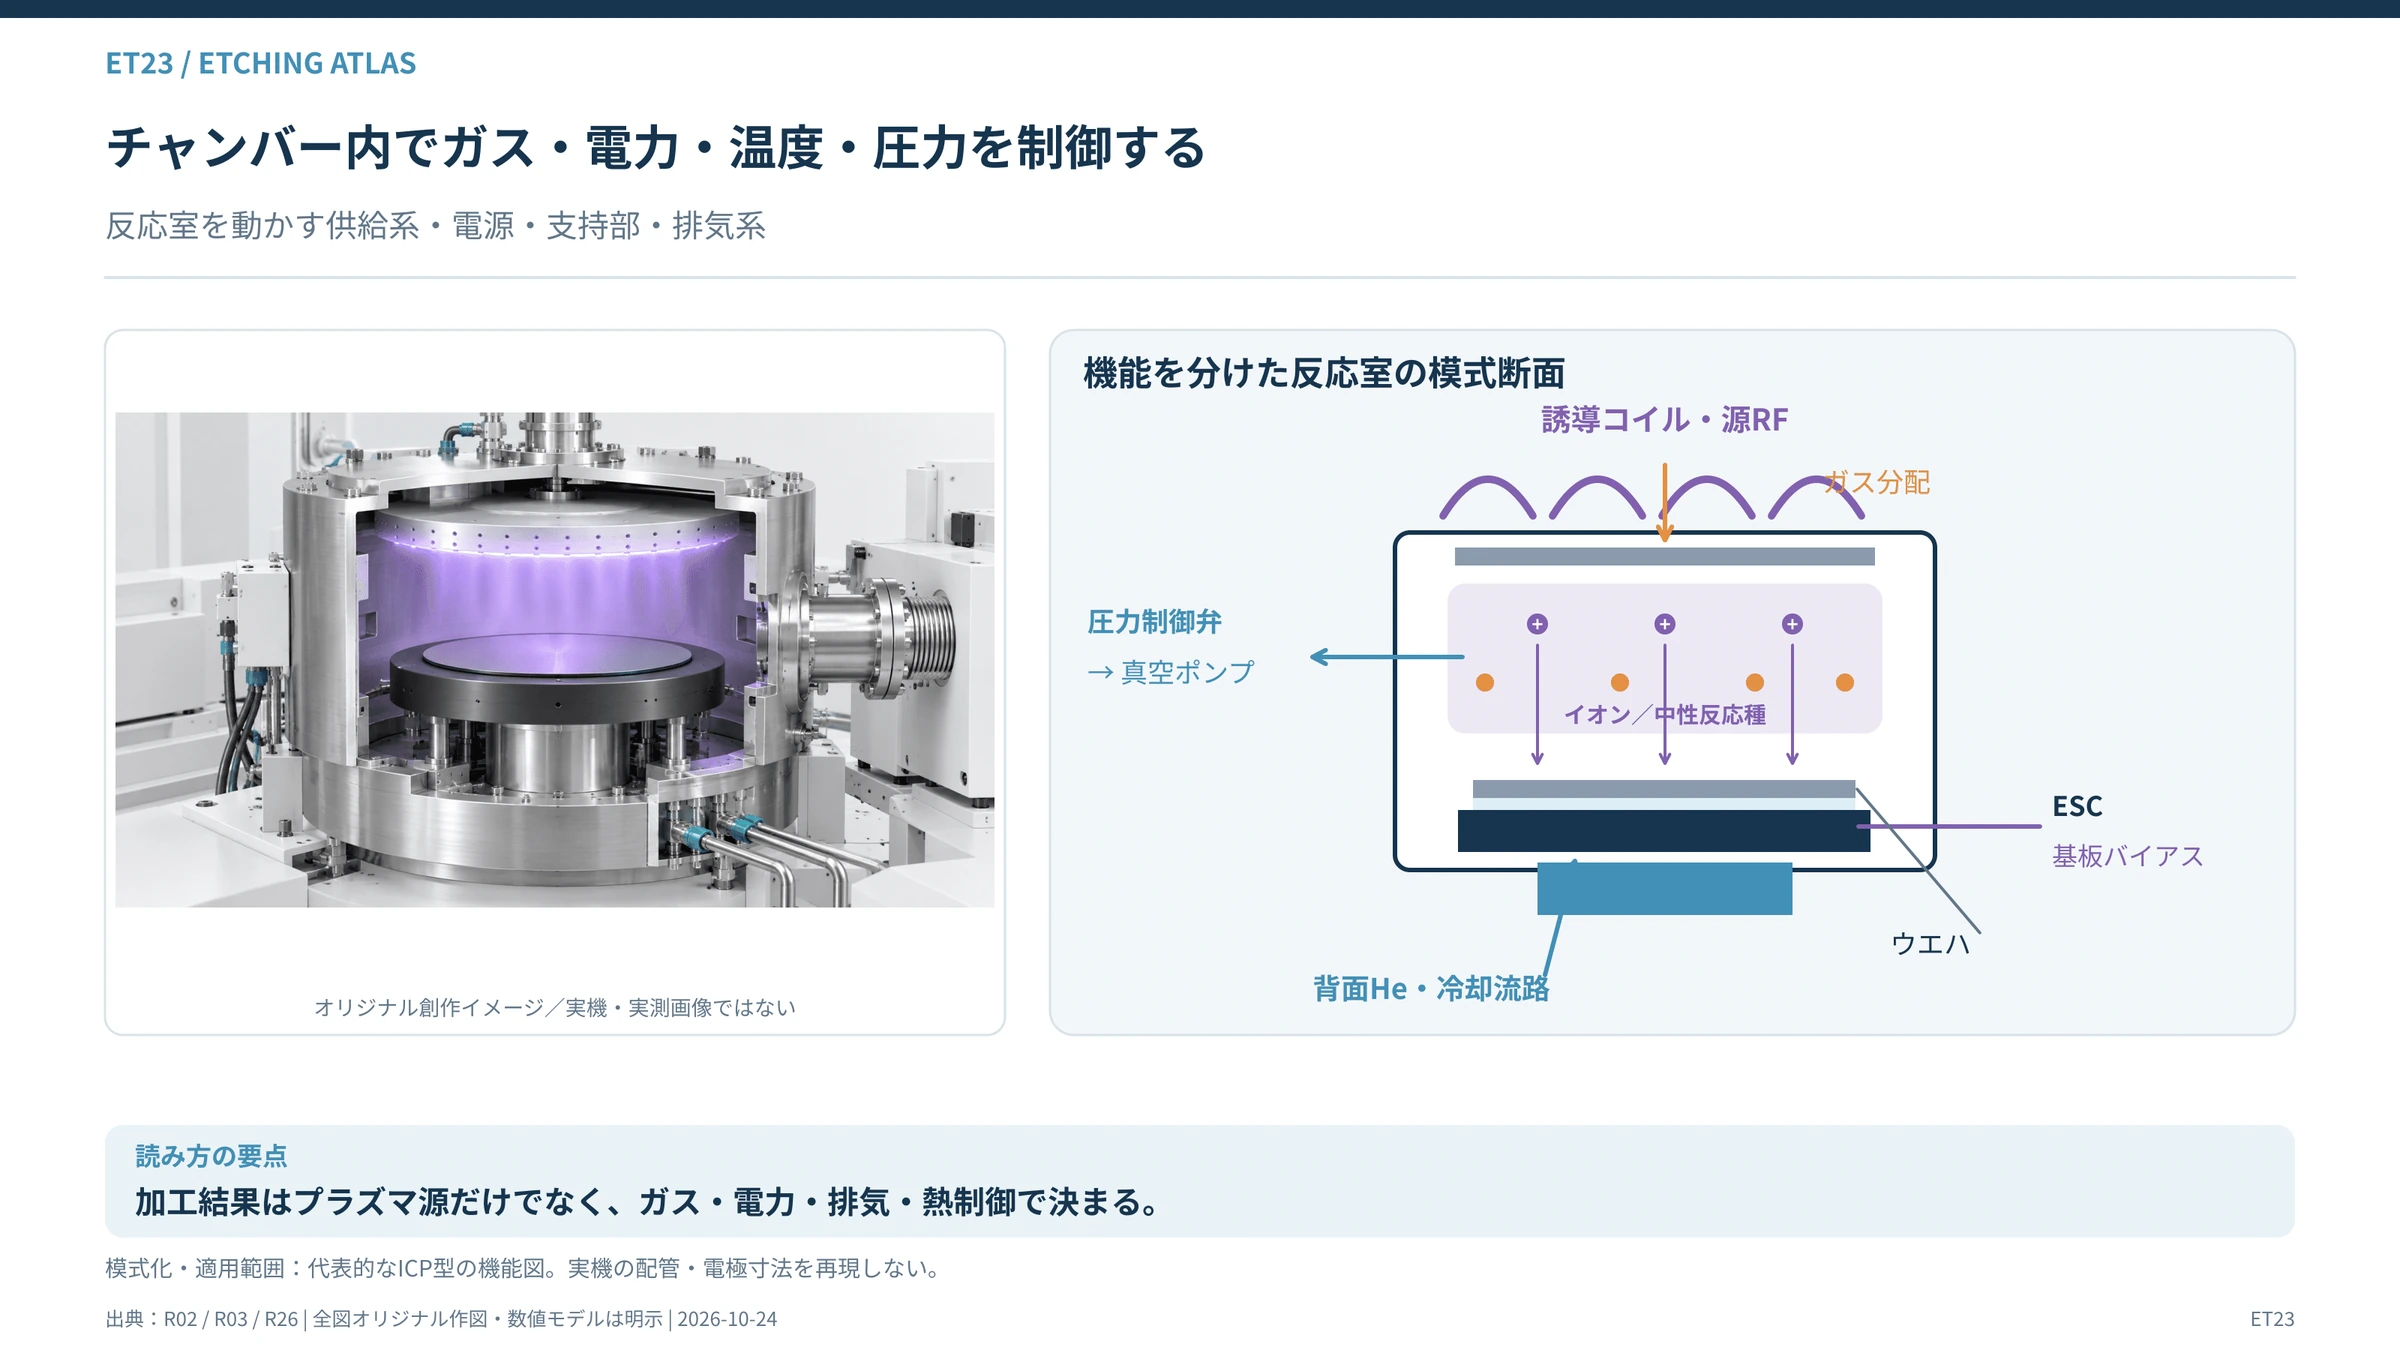
#代表的なドライエッチング装置には、次の構成部品がある。
#
主な参照資料:
#- Lam Research:Etch Essentials: The Building Blocks of AI Era Microchips(2024-06-12)
- MKS:Semiconductor Etching Solutions / MKS Handbook(閲覧 2026-10-24)
5-2 静電チャックはなぜ重要なのか
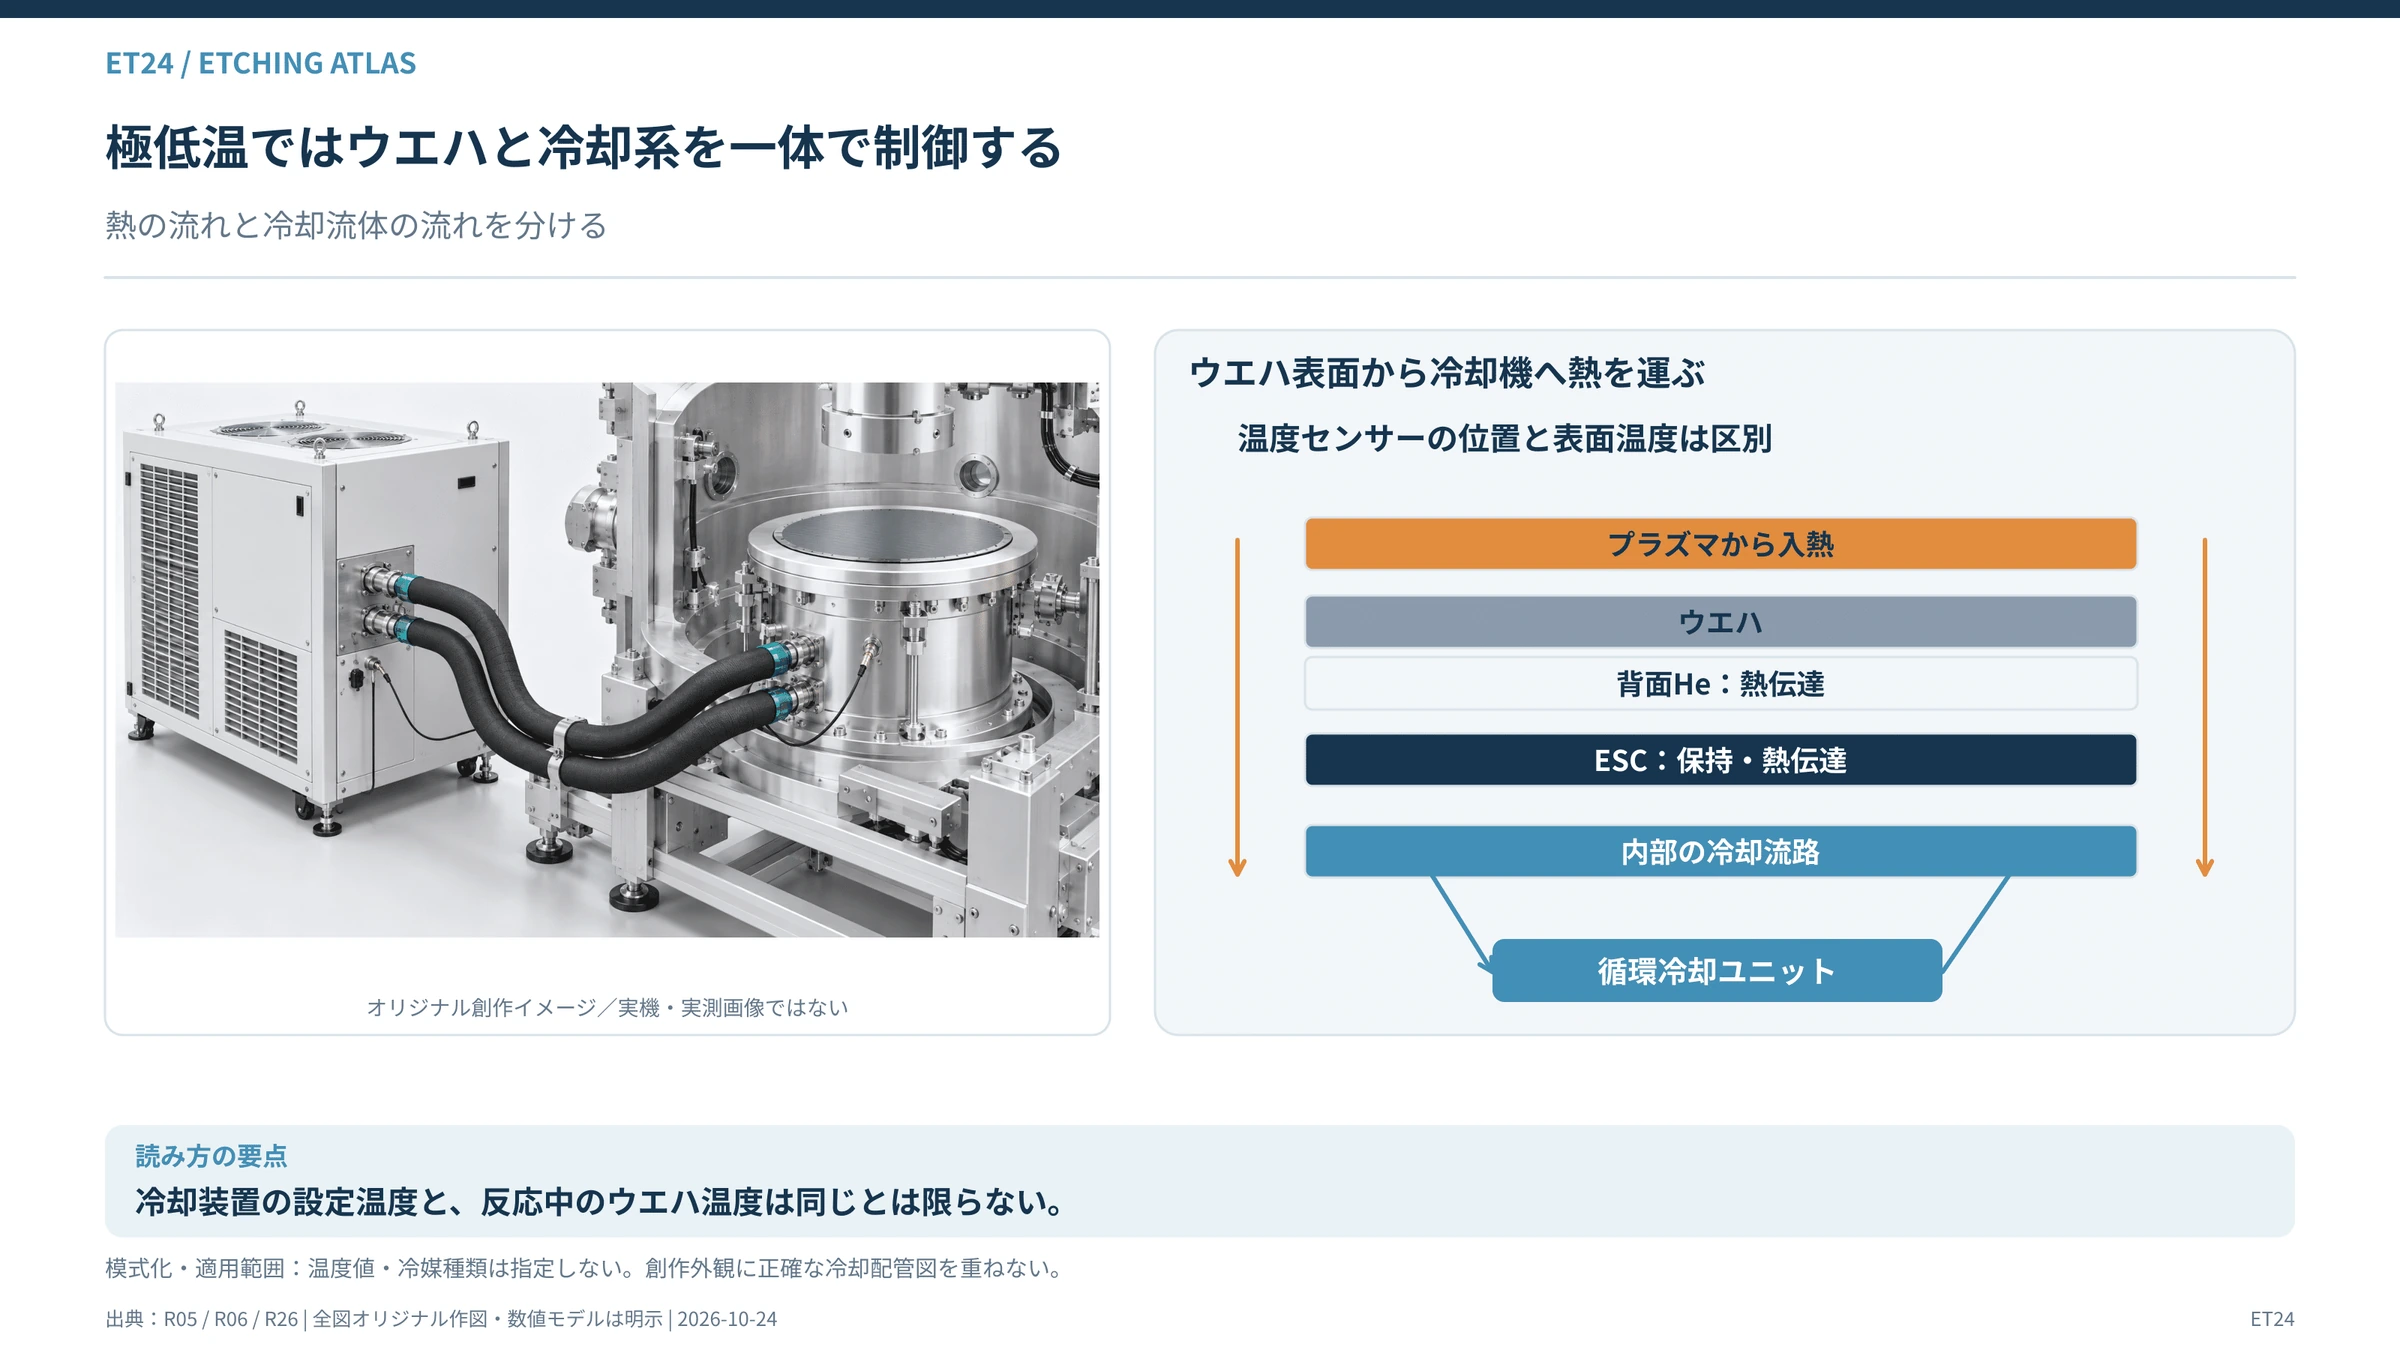
#静電チャック(ESC)は、静電力によってウエハを保持する部品である。
#プラズマエッチング中には、ウエハへイオンが到達してエネルギーを与える。
#ウエハの温度が変化すると、反応速度や表面保護膜の状態が変化することがある。
#そのため、チャック内部の冷却や加熱、熱伝達を調整する必要がある。
#代表的な装置では、チャックとウエハの間にヘリウムなどの背面熱伝達ガスを用いる場合がある。
#特に極低温エッチングでは、ウエハ温度を均一に維持する能力が加工形状に影響する。
#
主な参照資料:
#- 東京エレクトロン:400層超3D NAND向けメモリチャネルホール加工技術(2023-06-09)
- Lam Research:Cryogenic Etching(閲覧 2026-10-24)
- MKS:Etch in Advanced Packaging(閲覧 2026-10-24)
主な参照資料:
#- MKS:Semiconductor Etching Solutions / MKS Handbook(閲覧 2026-10-24)
- Oxford Instruments:Inductively coupled plasma reactive ion etching(閲覧 2026-10-24)
- MKS:Etch in Advanced Packaging(閲覧 2026-10-24)
5-3 RF電源とパルス制御
#プラズマ装置では、電源からどのような波形でエネルギーを与えるかが重要となる。
#連続的に電力を与える方法だけでなく、パルス状に電力を供給する方法もある。
#パルス制御では、プラズマ中の電子、イオン、反応性粒子、表面帯電などの時間変化を調整できる場合がある。
#これは、加工速度と損傷の両立、側壁形状、帯電制御などに関係する。
#Lam ResearchのAkaraは、ミリ秒単位の応答を利用したプラズマ加工制御を特徴としている。
#ただし、パルスプラズマを利用しているからといって、その加工が必ずALEであるわけではない。
#ALEには自己制限的な表面反応という条件が必要になる。
#5-4 チャンバー内部の消耗
#ドライエッチング装置では、ウエハ以外の装置内部にもプラズマが影響する。
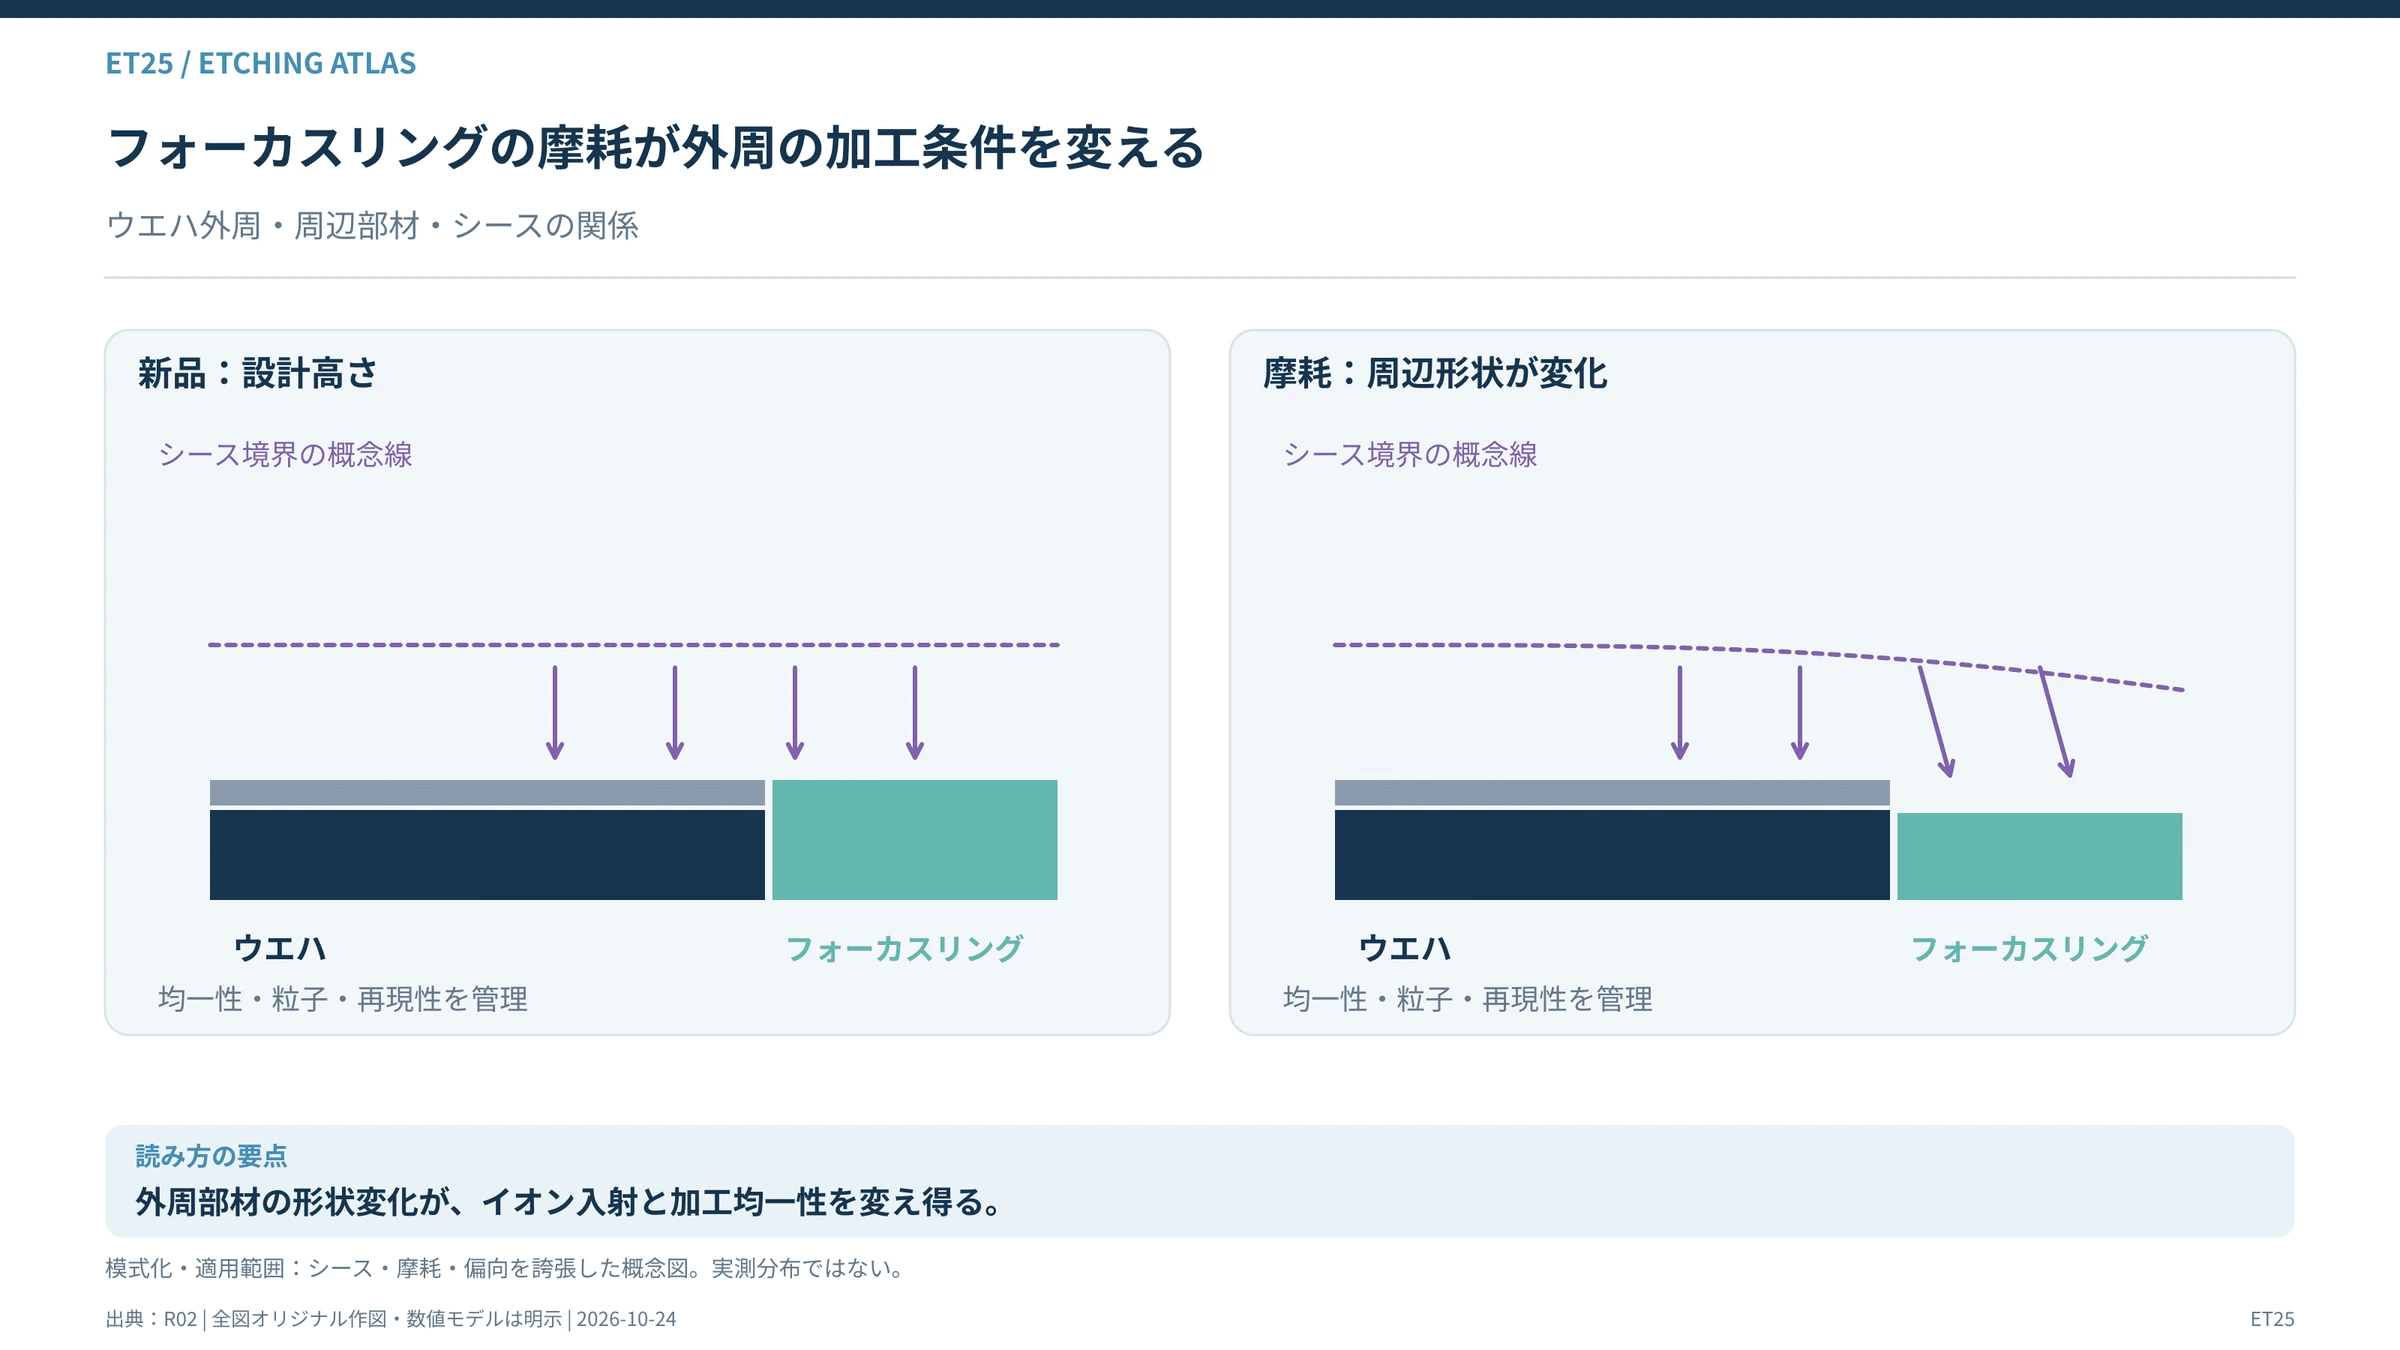
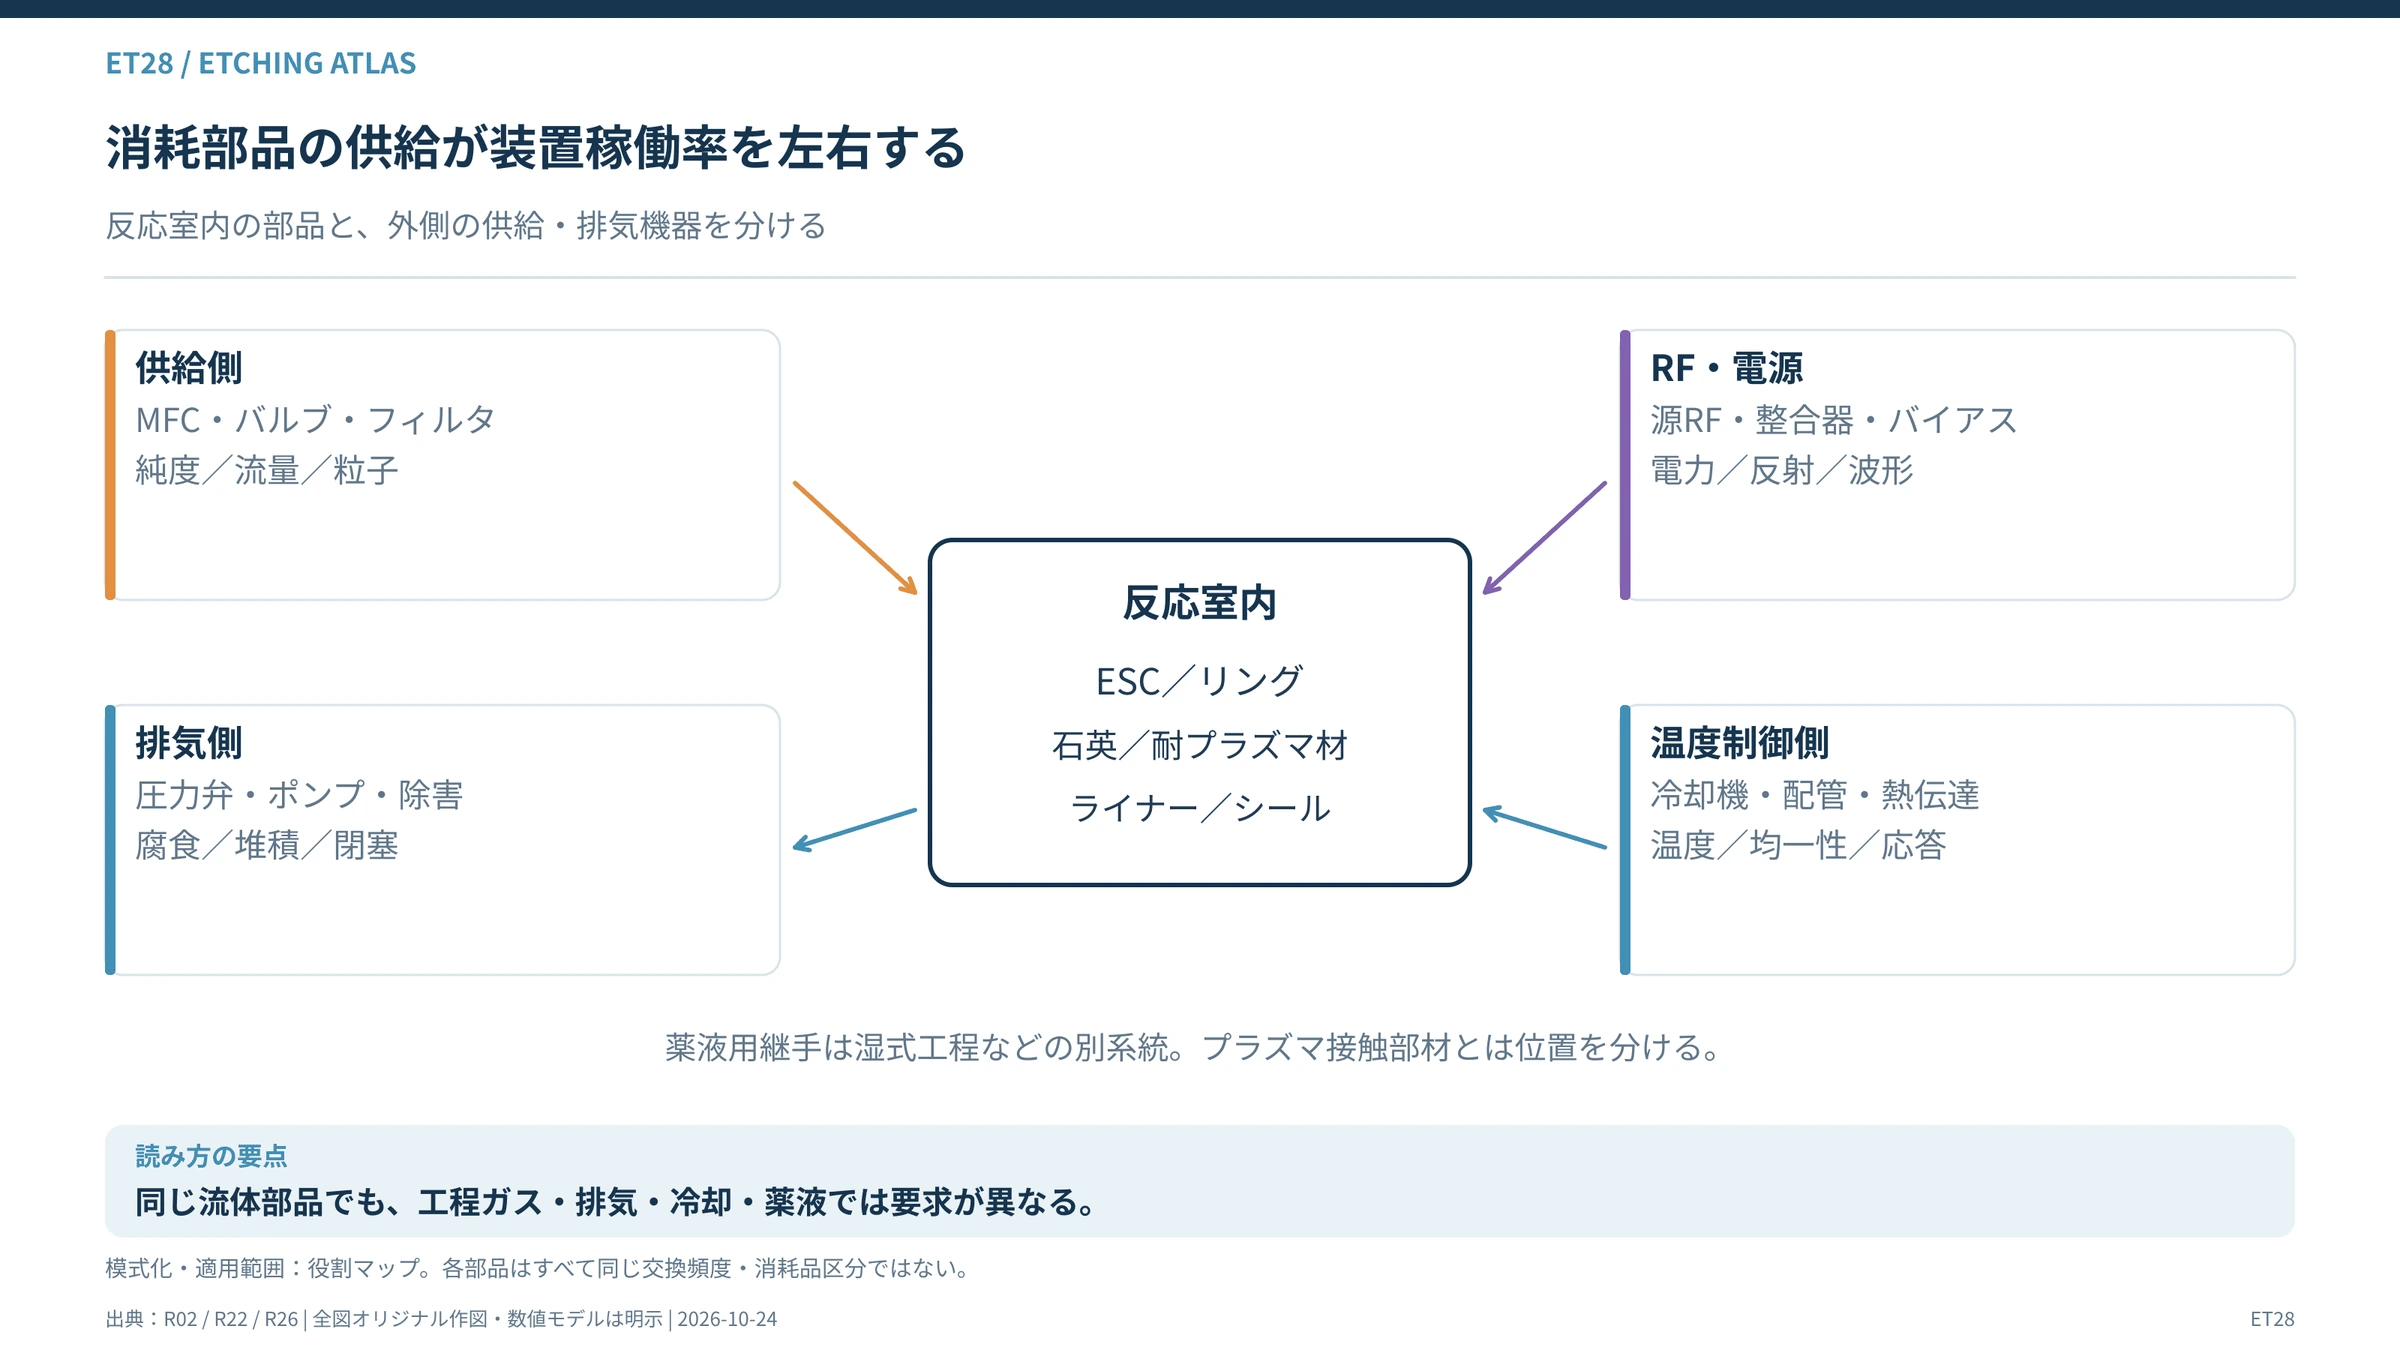
#チャンバー内壁、電極、フォーカスリング、ガス分配部、保護コーティングなどが反応性粒子やイオンに曝される。
#これらの部品が削られると、不要な粒子や不純物が発生する可能性がある。
#また、部品の形状が変化すれば、プラズマやイオンの分布が変わる場合がある。
#
主な参照資料:
#- MKS:Semiconductor Etching Solutions / MKS Handbook(閲覧 2026-10-24)
つまり、消耗部品は単なる定期交換品ではない。
#消耗部品の材料・寿命・状態そのものが、加工精度と歩留まりに影響する。
#5-5 処理室の統合
#先端半導体では、エッチングしたあとに表面を大気へ曝すことで、酸化や汚染が生じる場合がある。
#そのため、エッチング、ドライ洗浄、表面処理、成膜などを連続して実行する装置構成も重要になる。
#ここでは、装置単体の加工速度だけでなく、搬送時間、真空排気時間、処理待ち、装置間汚染などが量産能力を左右する。
#【図07挿入:ICP/CCP装置の内部、静電チャック、RF、ガス供給、排気・除害、消耗部品の配置】
##
第6節 材料と消耗部品――どのガス・部品が不足すると加工できないのか
#6-1 特殊ガスの役割
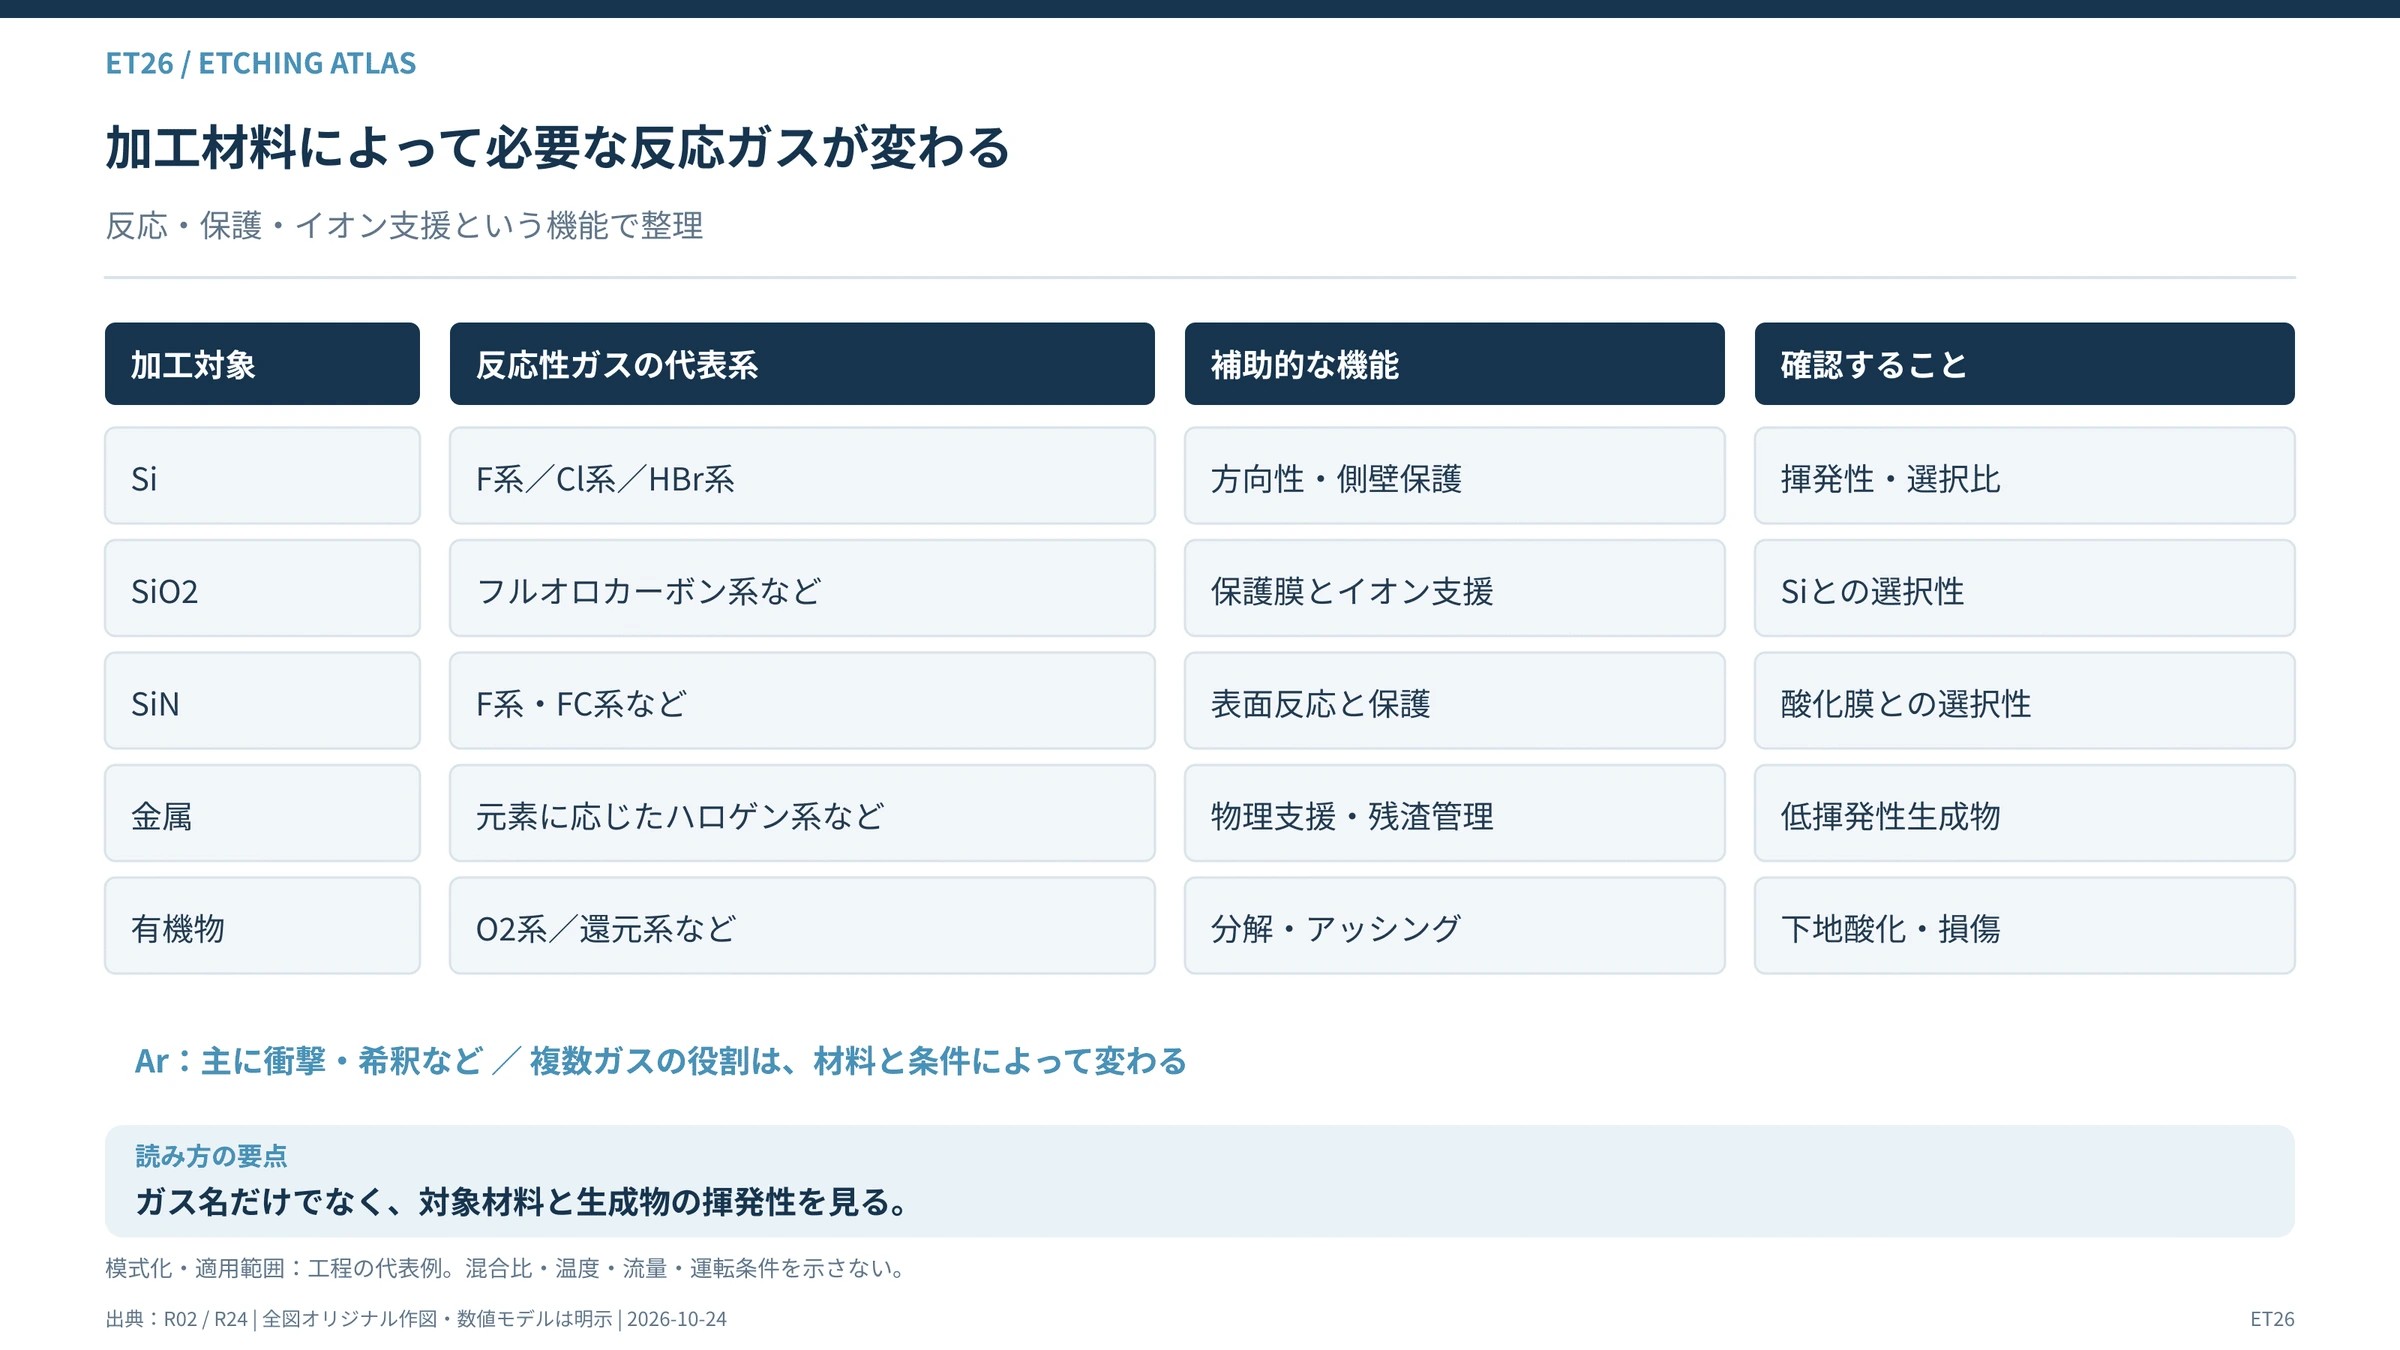
#エッチングで使うガスは、加工する材料によって異なる。
#
主な参照資料:
#- MKS:Semiconductor Etching Solutions / MKS Handbook(閲覧 2026-10-24)
- Kamimura / Furuta, ULVAC:Dry Etching Technologies of Optical Device and III-V Compound Semiconductors(2017-02-01)
この一覧は代表的な役割を示したものであり、ガスを自由に組み合わせて利用できるという意味ではない。
#実際の工程では、加工対象、反応副生成物、装置材料、汚染、排気・除害、安全性などを考慮する必要がある。
#例えば、絶縁膜のエッチングでは、材料を取り除く反応と側壁保護膜を形成する反応のバランスが重要になる場合がある。
#一方、金属エッチングでは、生成した金属化合物の揮発性や残渣の管理が重要になる。
#6-2 材料純度はなぜ重要なのか
#特殊ガスに不純物が含まれていれば、加工中に予期しない反応や汚染が発生する可能性がある。
#そのため、ガス製造、精製、分析、容器充填、輸送、配管、流量制御まで品質を管理する必要がある。
#さらに、ガス供給系には高い清浄度と耐食性が求められる。
#半導体製造で使用できるガスを製造できることと、特定の先端工程で顧客認定を得て安定供給できることは異なる。
#
主な参照資料:
#- MKS:Semiconductor Etching Solutions / MKS Handbook(閲覧 2026-10-24)
- Edwards Vacuum:Semiconductor vacuum and abatement solutions(閲覧 2026-10-24)
- 荏原製作所:New Dry Vacuum Pump and Plasma Abatement System(2025-12-17)
主な参照資料:
#- 東京エレクトロン:400層超3D NAND向けメモリチャネルホール加工技術(2023-06-09)
- Edwards Vacuum:Semiconductor vacuum and abatement solutions(閲覧 2026-10-24)
- 添付制作構想:ドライエッチング・HAR・ALE・選択除去 図解アトラス制作構想(添付テキストおよび今回提供された会話)(2026-10-24)
6-3 耐プラズマ材料
#ドライエッチング装置内部では、石英、シリコン、SiC、アルミナ、イットリアなどが用途に応じて利用される。
#例えば、CoorsTekはフォーカスリング、ノズル、シャワーヘッド、窓材など、プラズマ環境へ対応するセラミックス部品を展開している。
#ここで重要なのは、プラズマへの耐久性だけではない。
#削れた材料がウエハへ到達した場合に、不純物としてどのような影響を与えるかも重要になる。
#また、フォーカスリングの形状が変化すると、ウエハ外周付近のイオン入射条件が変わる場合がある。
#そのため、フォーカスリングの交換周期や再生技術も、装置稼働率と加工均一性に関係する。
#6-4 部品・材料の供給網
#企業名は機能別の調査対象であり、特定の完成装置へ直接納入していることを示すものではない。
#
主な参照資料:
#- MKS:Semiconductor Etching Solutions / MKS Handbook(閲覧 2026-10-24)
- Edwards Vacuum:Semiconductor vacuum and abatement solutions(閲覧 2026-10-24)
- MKS:Etch in Advanced Packaging(閲覧 2026-10-24)
また、フッ素樹脂製の継手や配管は薬液供給などで重要だが、プラズマへ直接曝されるチャンバー内部にそのまま使えるわけではない。
#接ガス、接液、真空、高温、直接プラズマ曝露を区別する必要がある。
##
第7節 技術の系譜――なぜ垂直加工だけでは不足するようになったのか
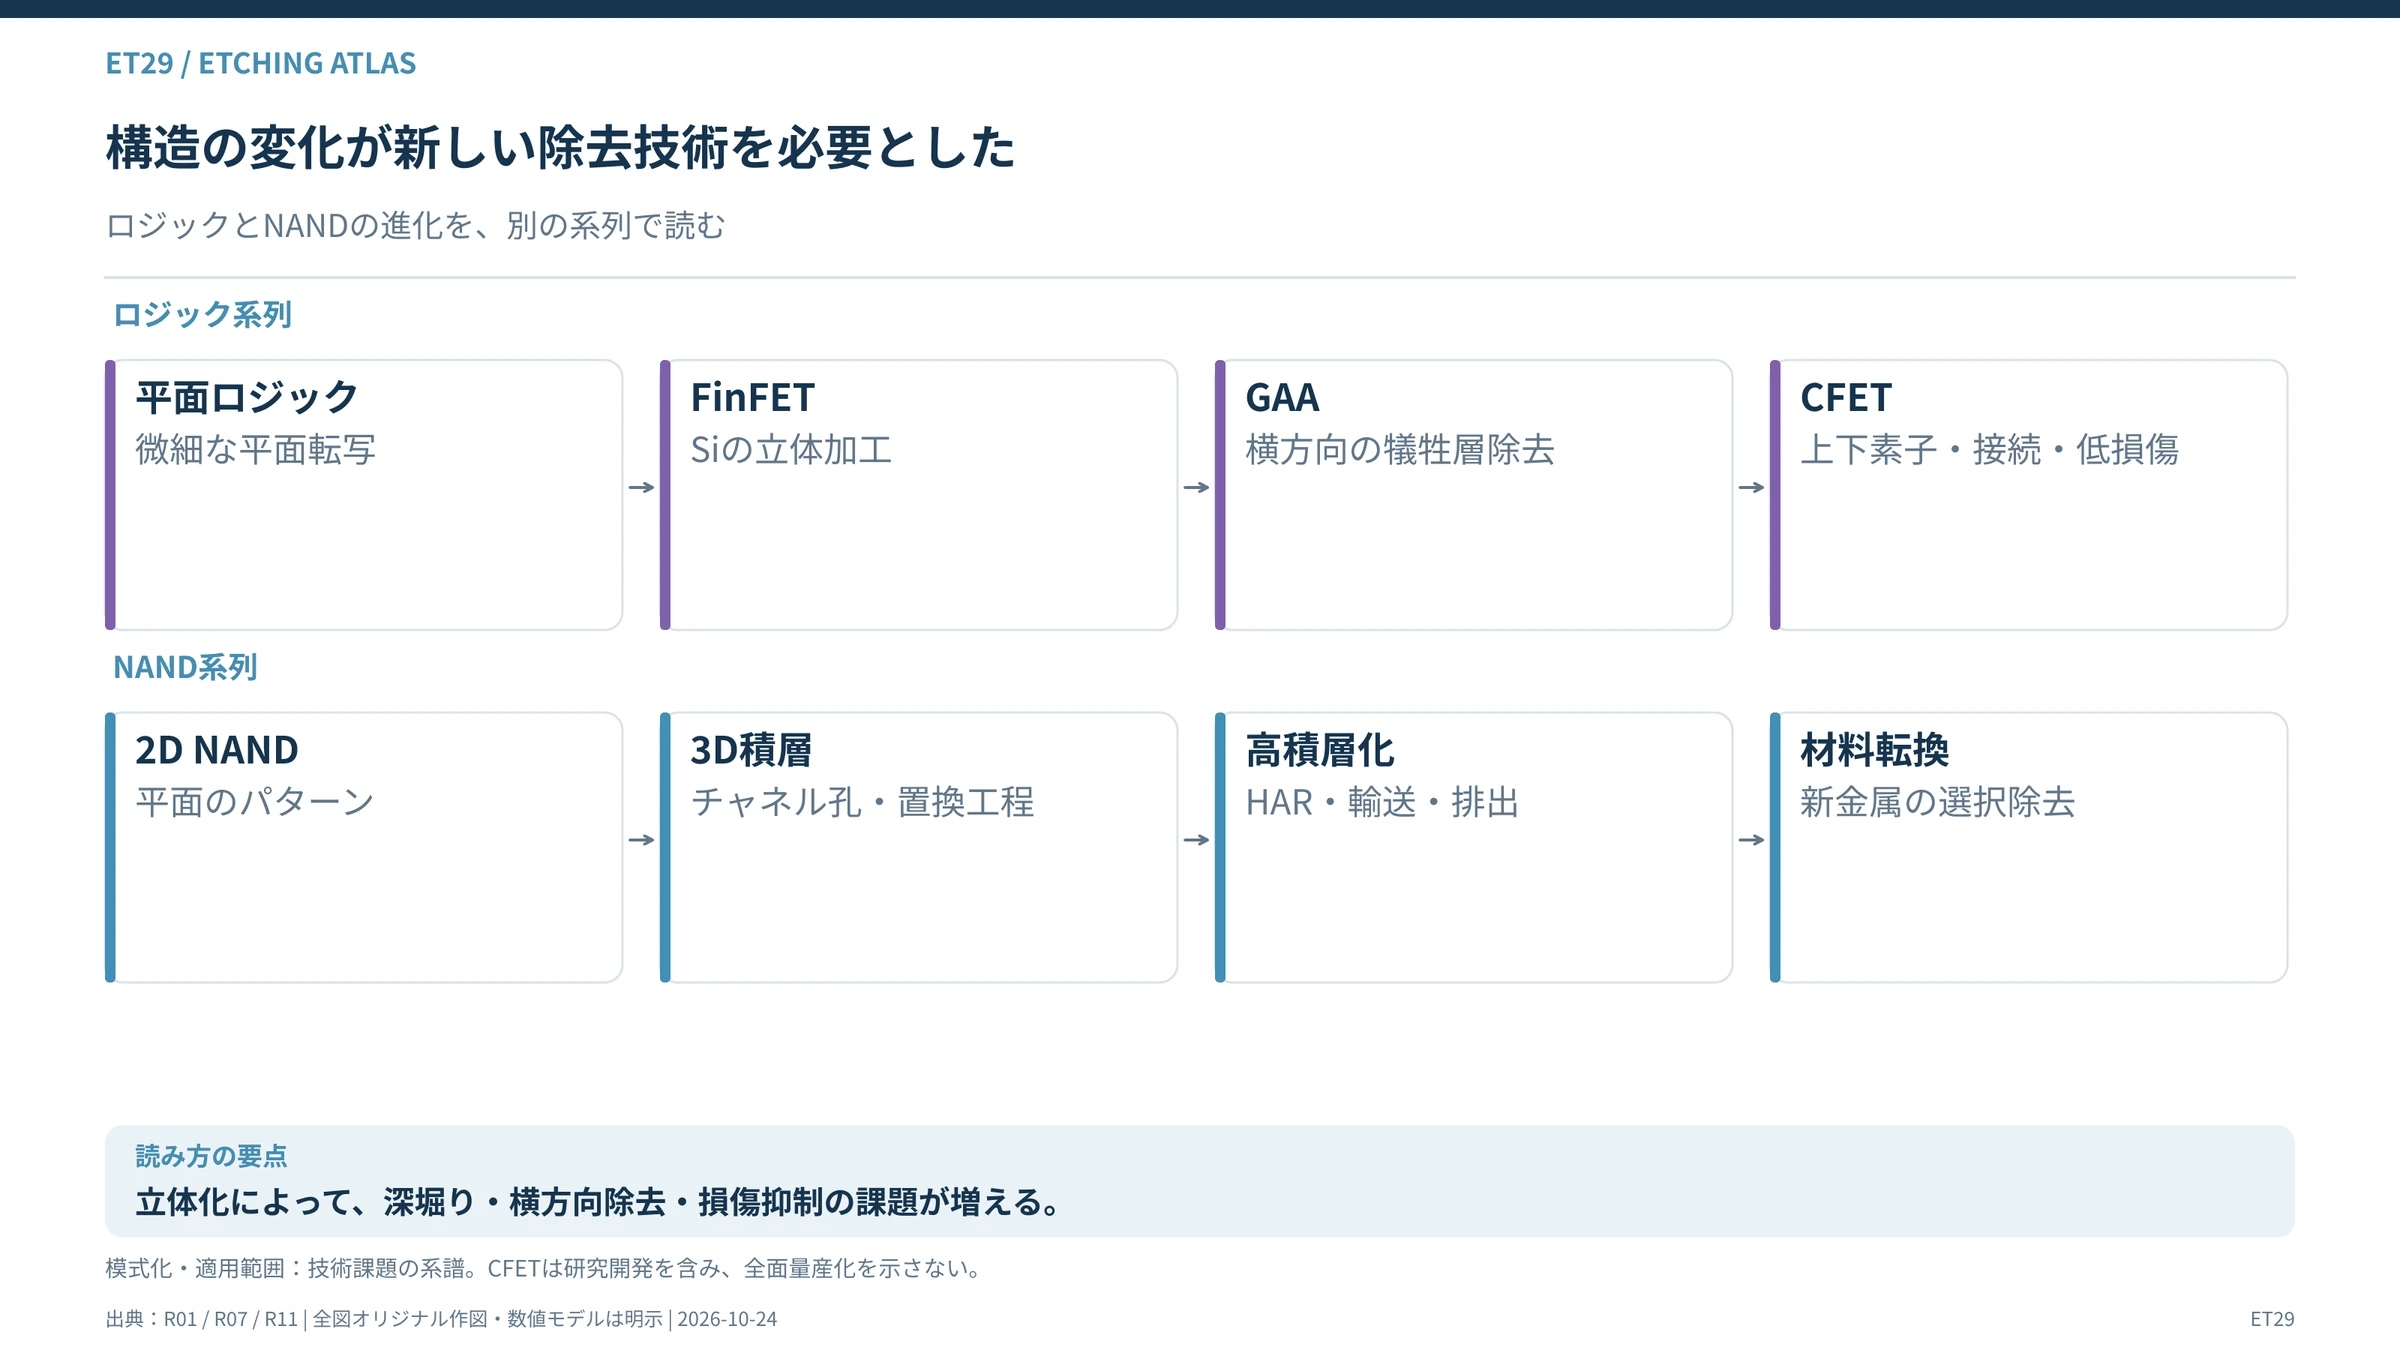
#7-1 平面トランジスタの時代
#比較的単純な平面構造では、露光で決めた形状を異方性エッチングによって転写する工程が中心となった。
#しかし、寸法が縮小すると、マスク消耗や側壁損傷、線幅ばらつきが性能へ与える影響が大きくなった。
#そのため、ハードマスク、プラズマ制御、選択比改善などが発展した。
#7-2 FinFETからGAAへ
#FinFETでは、シリコンのフィンを形成し、その周囲にゲートを配置する。
#この構造では、フィンの幅・高さ・側壁形状が重要になる。
#一方GAAでは、チャネルとなるナノシートを複数段積み重ね、それぞれをゲートで取り囲む。
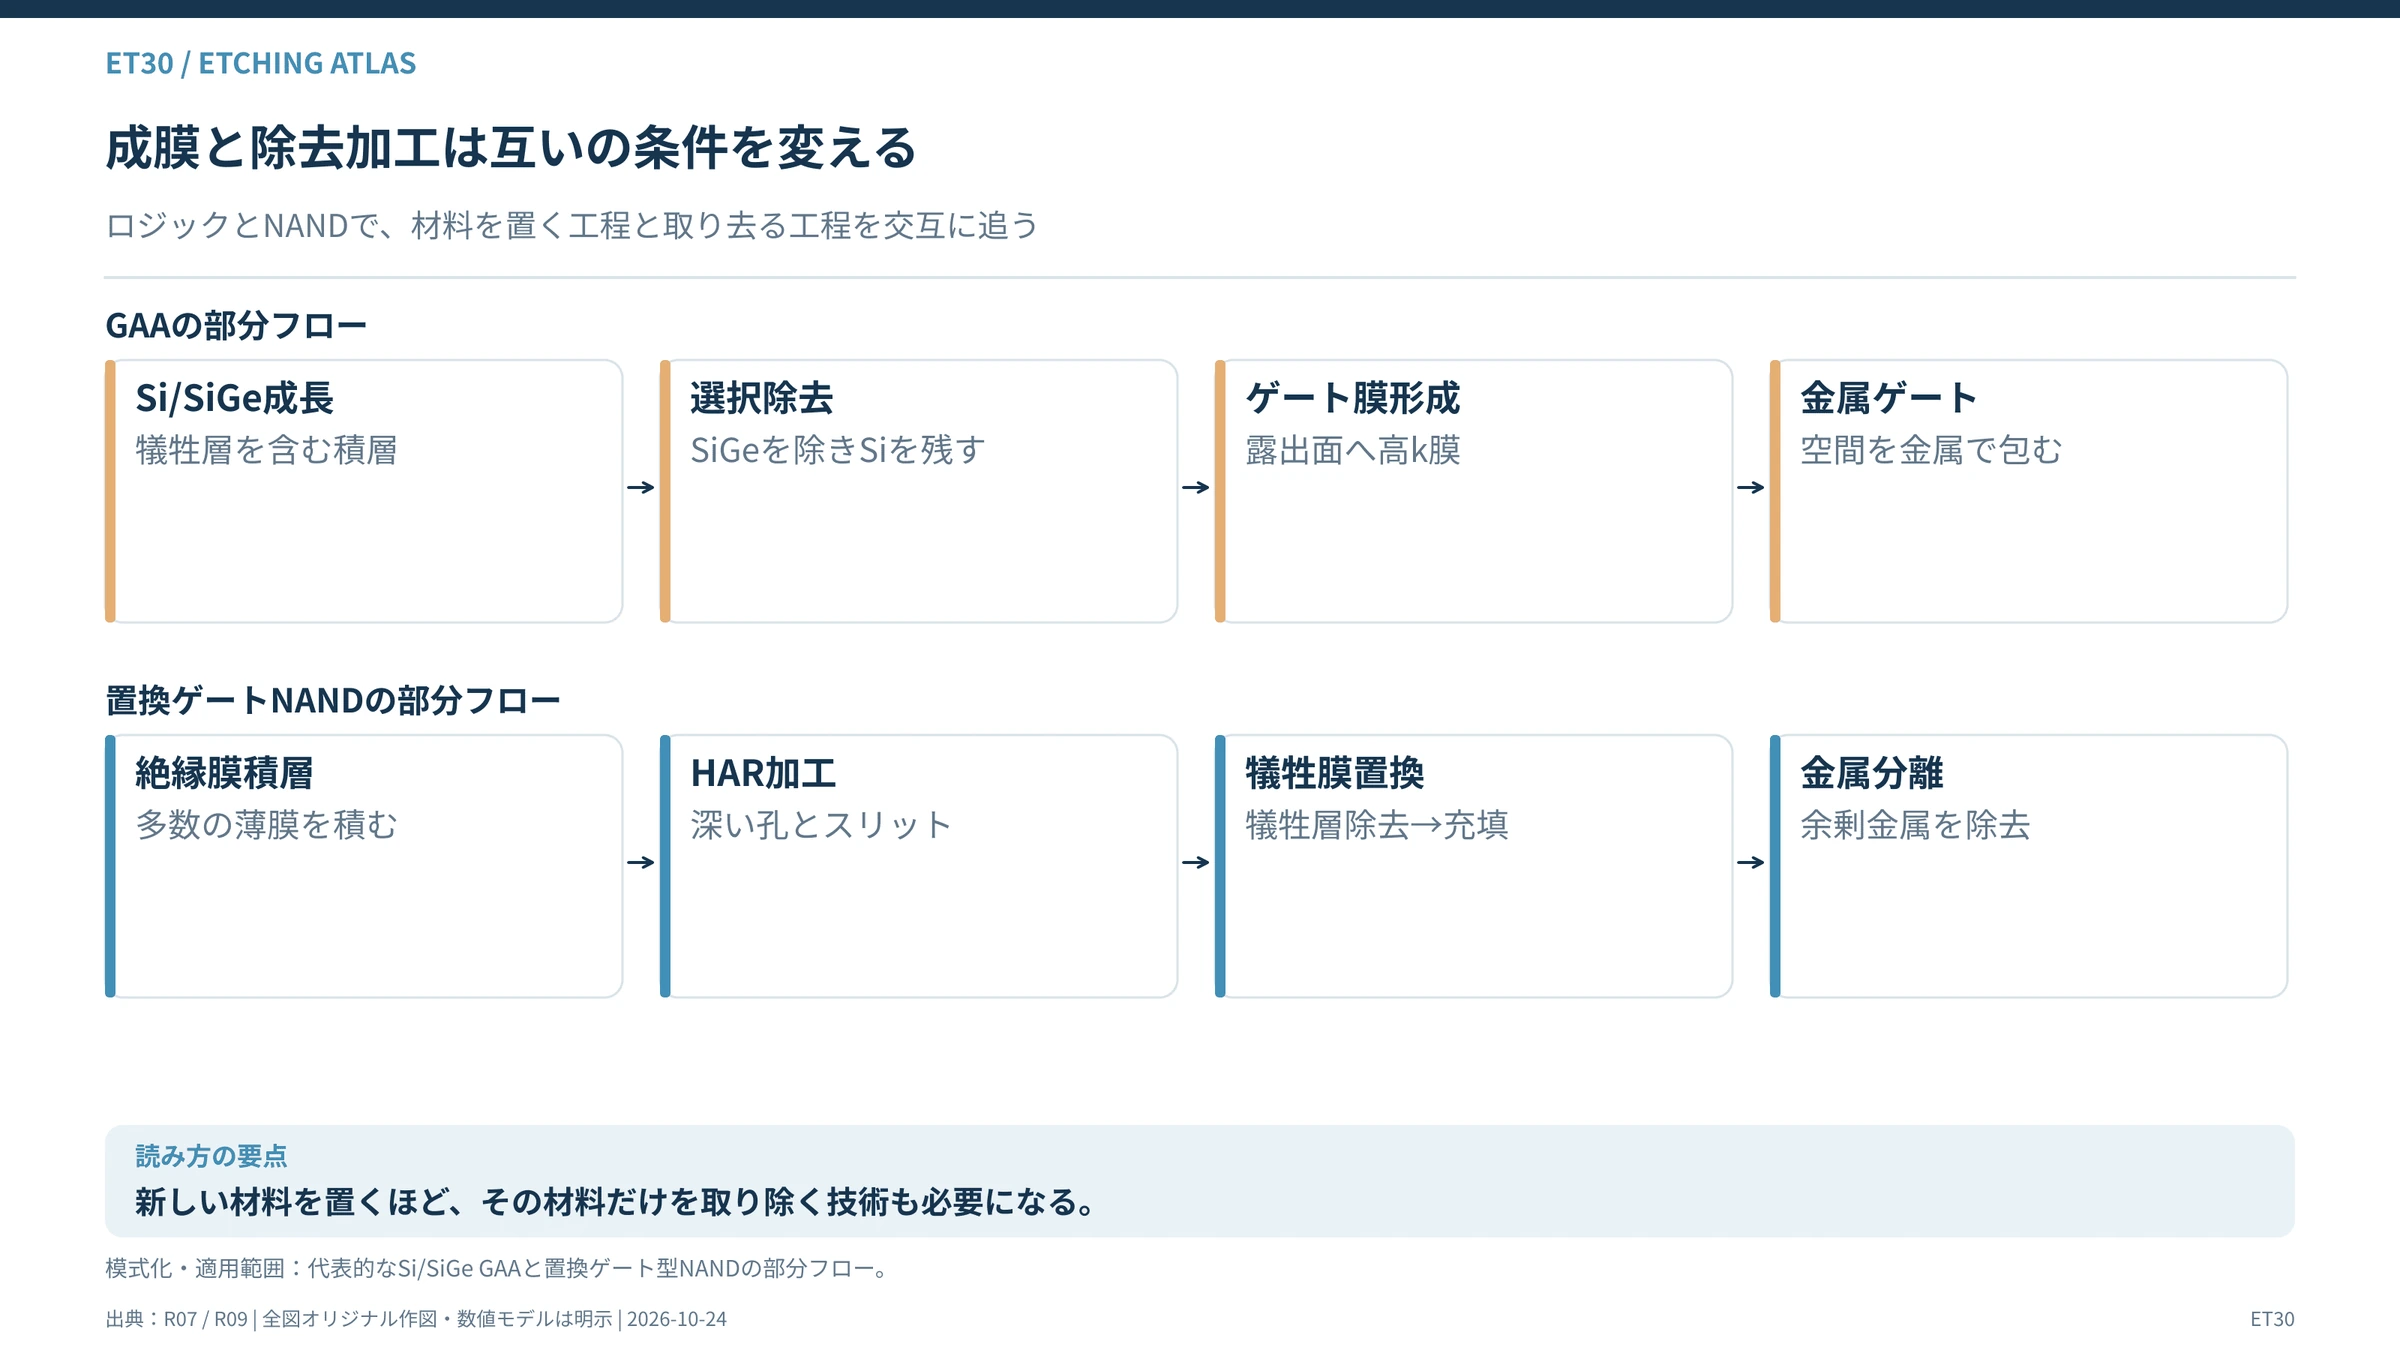
#そのため、垂直方向のパターン加工だけでなく、横方向から犠牲膜を除去する工程が重要となった。
#加工の難しさは、垂直な形状を作ることから、三次元構造の内部で必要な材料だけを残すことへ広がった。
#7-3 多層NANDとHAR
#3D NANDでは、記憶セルを垂直方向へ積み重ねることで容量を高める。
#積層数が増えるほど、チャネル孔の加工は難しくなる。
#側壁を守りながら底部まで加工し、生成物を排出しなければならない。
#そこで、HARプラズマ制御、極低温エッチング、マスク材料の改善などが進んだ。
#7-4 ALE・選択除去の重要性
#GAAや三次元メモリでは、加工対象と残したい材料の距離が非常に小さくなる。
#通常の連続エッチングでは、わずかなオーバーエッチングが機能不良につながる場合がある。
#そこで、ALEや選択エッチングの重要性が高まった。
#ただし、精度を高めるほど処理時間が長くなりやすいという問題もある。
#そのため、装置メーカーは、反応速度、供給・排気、プラズマ安定化、搬送などを同時に改善している。
#
主な参照資料:
#- Lam Research:Etch Essentials: The Building Blocks of AI Era Microchips(2024-06-12)
- Applied Materials:Logic Master Class Prepared Remarks(2021)
- imec:Advancing the CFET-based device roadmap, Part 1(2026-09-07)
主な参照資料:
#- Applied Materials:Logic Master Class Prepared Remarks(2021)
- Applied Materials:Scaling Next-Generation 3D NAND with High-Precision Selective Removal(2026-09-24)
#
第8節 CPU・GPU・DRAM・NAND・アナログ・光半導体で何が異なるのか
#8-1 CPU・GPU・AI ASIC・DPU
#CPU、GPU、AI ASIC、DPUは、主にロジック半導体の製造工程を利用する。
#同じファウンドリープロセスを採用する場合、基本的なエッチング工程には多くの共通部分がある。
#製品ごとの差は、採用する製造世代、配線構造、トランジスタ構造、特殊なI/O、先端実装などによって生じる。
#GAAのナノシート解放
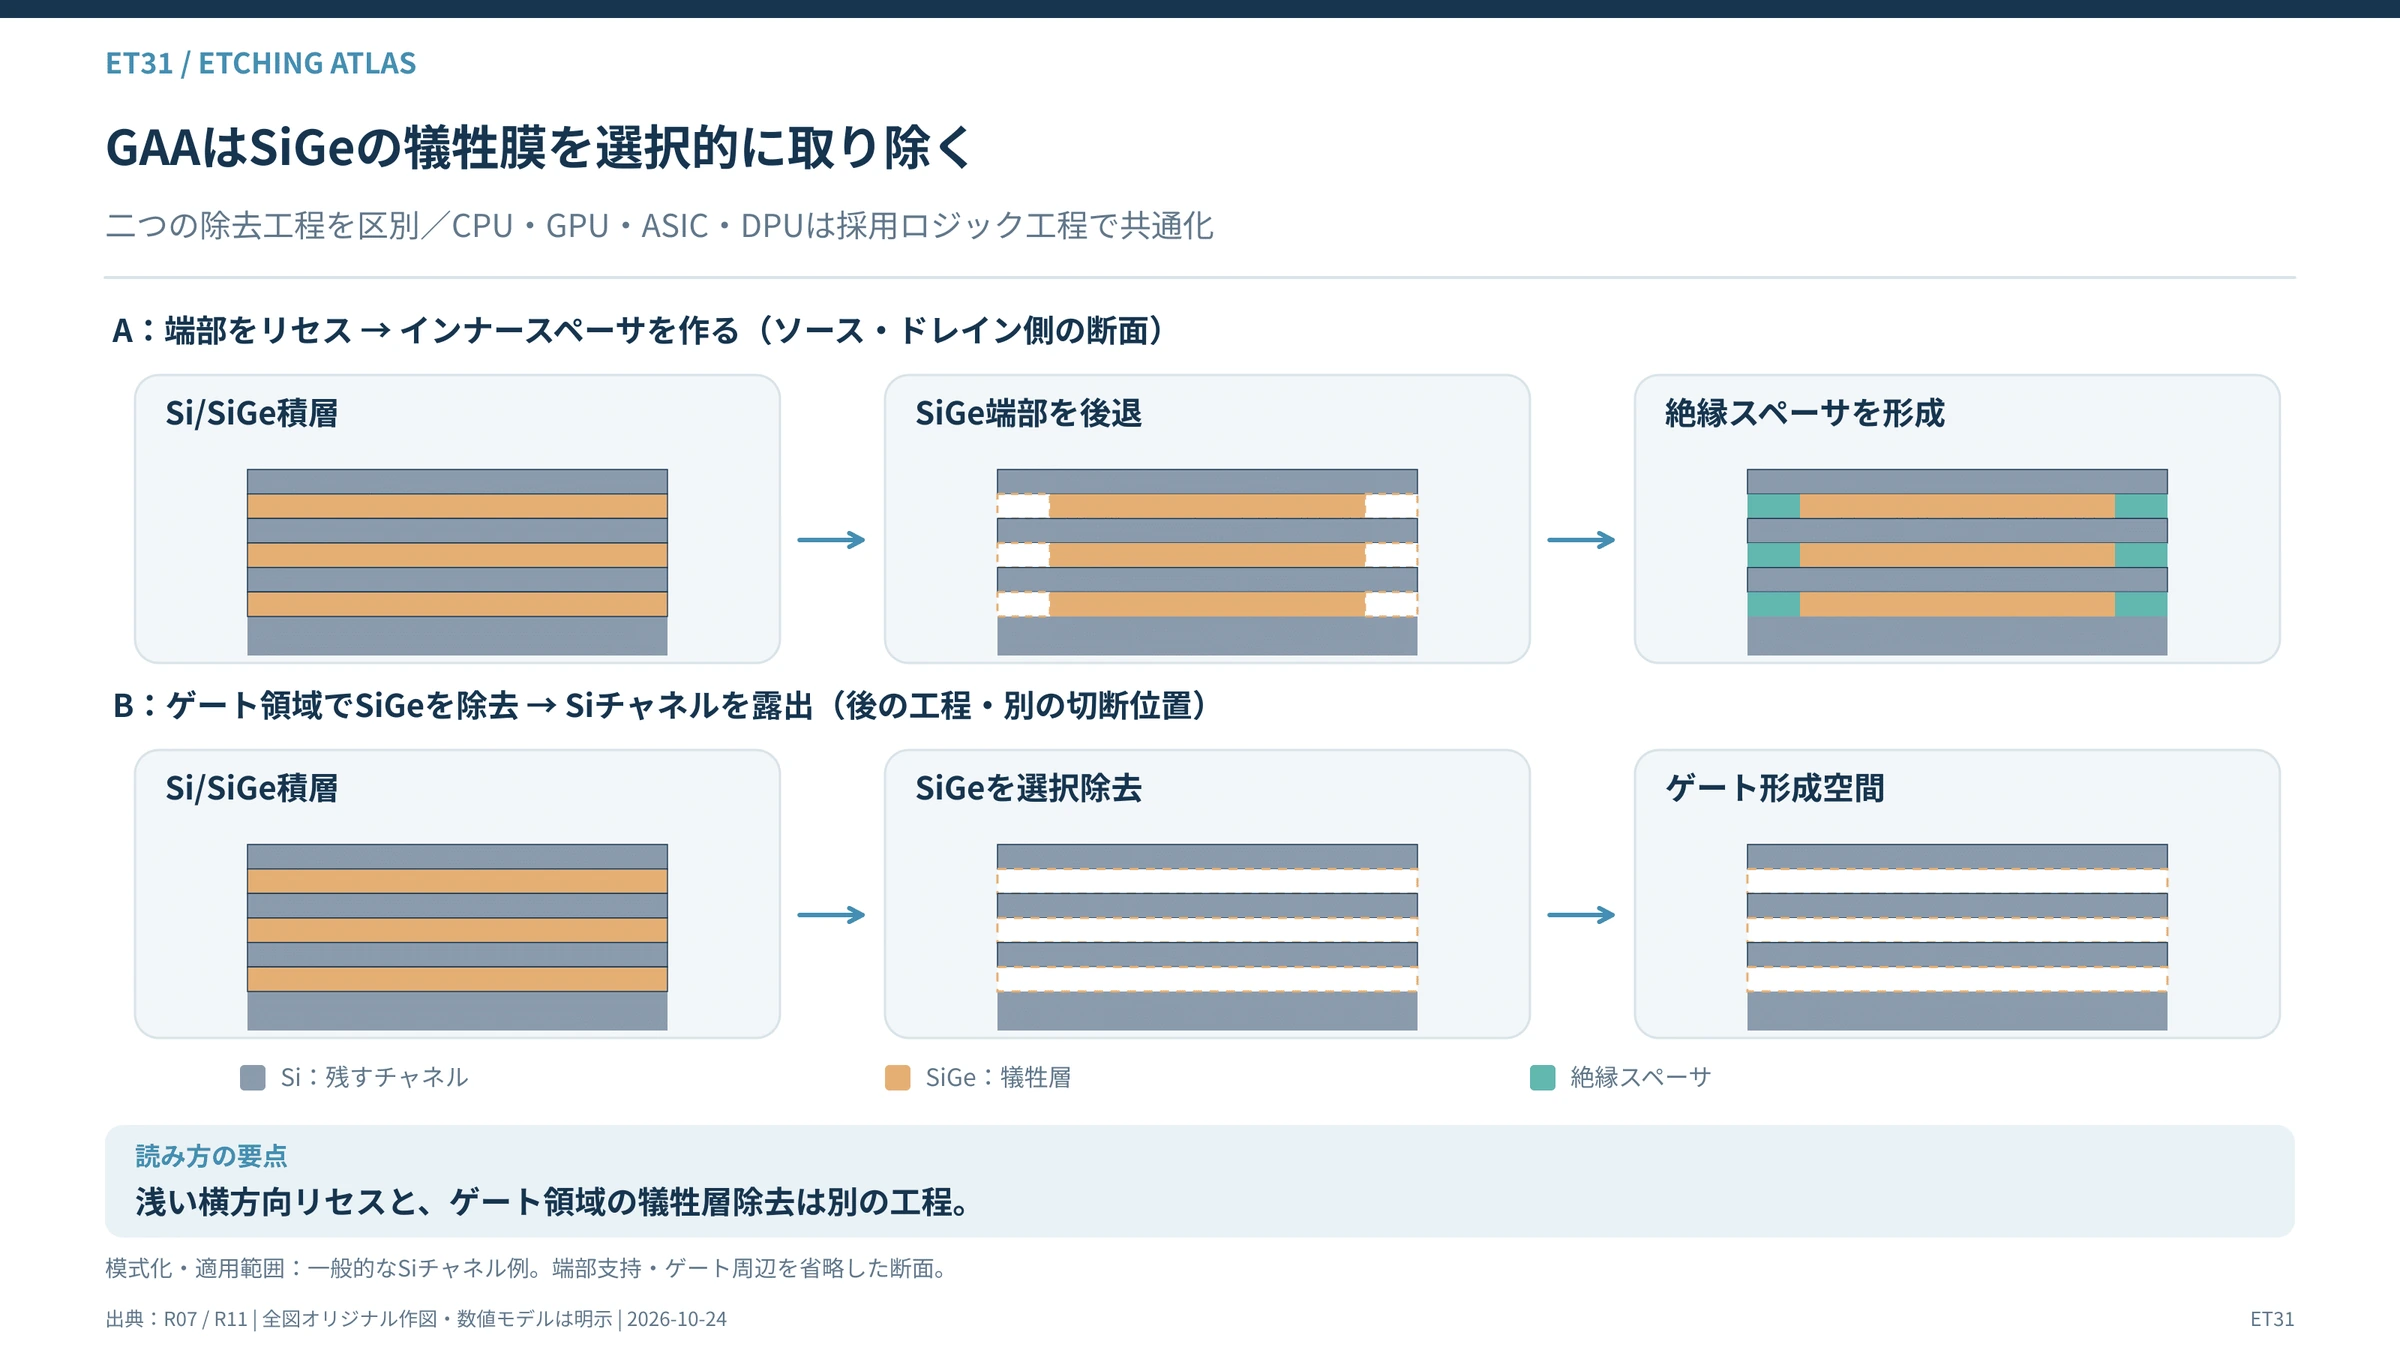
#GAAでは、SiとSiGeなどを交互に積んだ構造を利用する場合がある。
#この構造の一部を加工してトランジスタを形成した後、犠牲となるSiGeを選択的に取り除く。
#これによって、Siナノシートの上下に空間が生まれる。
#その空間を利用して、ゲート絶縁膜や金属ゲートを形成する。
#ここで、残すSiまで削ってしまえば、ナノシートの厚さや表面品質が変化する。
#そのため、SiGeに対する選択比、表面粗さ、横方向の除去均一性が重要になる。
#インナースペーサ
#GAAでは、ソース・ドレインとゲートの間に絶縁材料を配置するため、特定の犠牲膜を横方向へリセスする工程が存在する。
#この加工によって形成した空間に、絶縁膜を形成する。
#インナースペーサは、寄生容量や短絡防止などに関係するため、加工量の精度が重要となる。
#
主な参照資料:
#- Applied Materials:Logic Master Class Prepared Remarks(2021)
- imec:Advancing the CFET-based device roadmap, Part 1(2026-09-07)
2026年の技術動向
#2026年2月、Applied MaterialsはGAA向けのSym3 Z MagnumとVivaラジカル表面処理技術を発表した。(出典:Applied Materials:GAA加工技術)
#Sym3 Z Magnumは三次元トレンチ形状の高精度な制御を目指す。
#Vivaは、シリコンナノシートの表面を原子スケールで整えるための純粋ラジカル処理技術である。
#同社は複数の先端ロジック顧客で使用されていると説明している。
#ただし、装置の使用実績と、あらゆるGAA構造での量産認定は異なる。
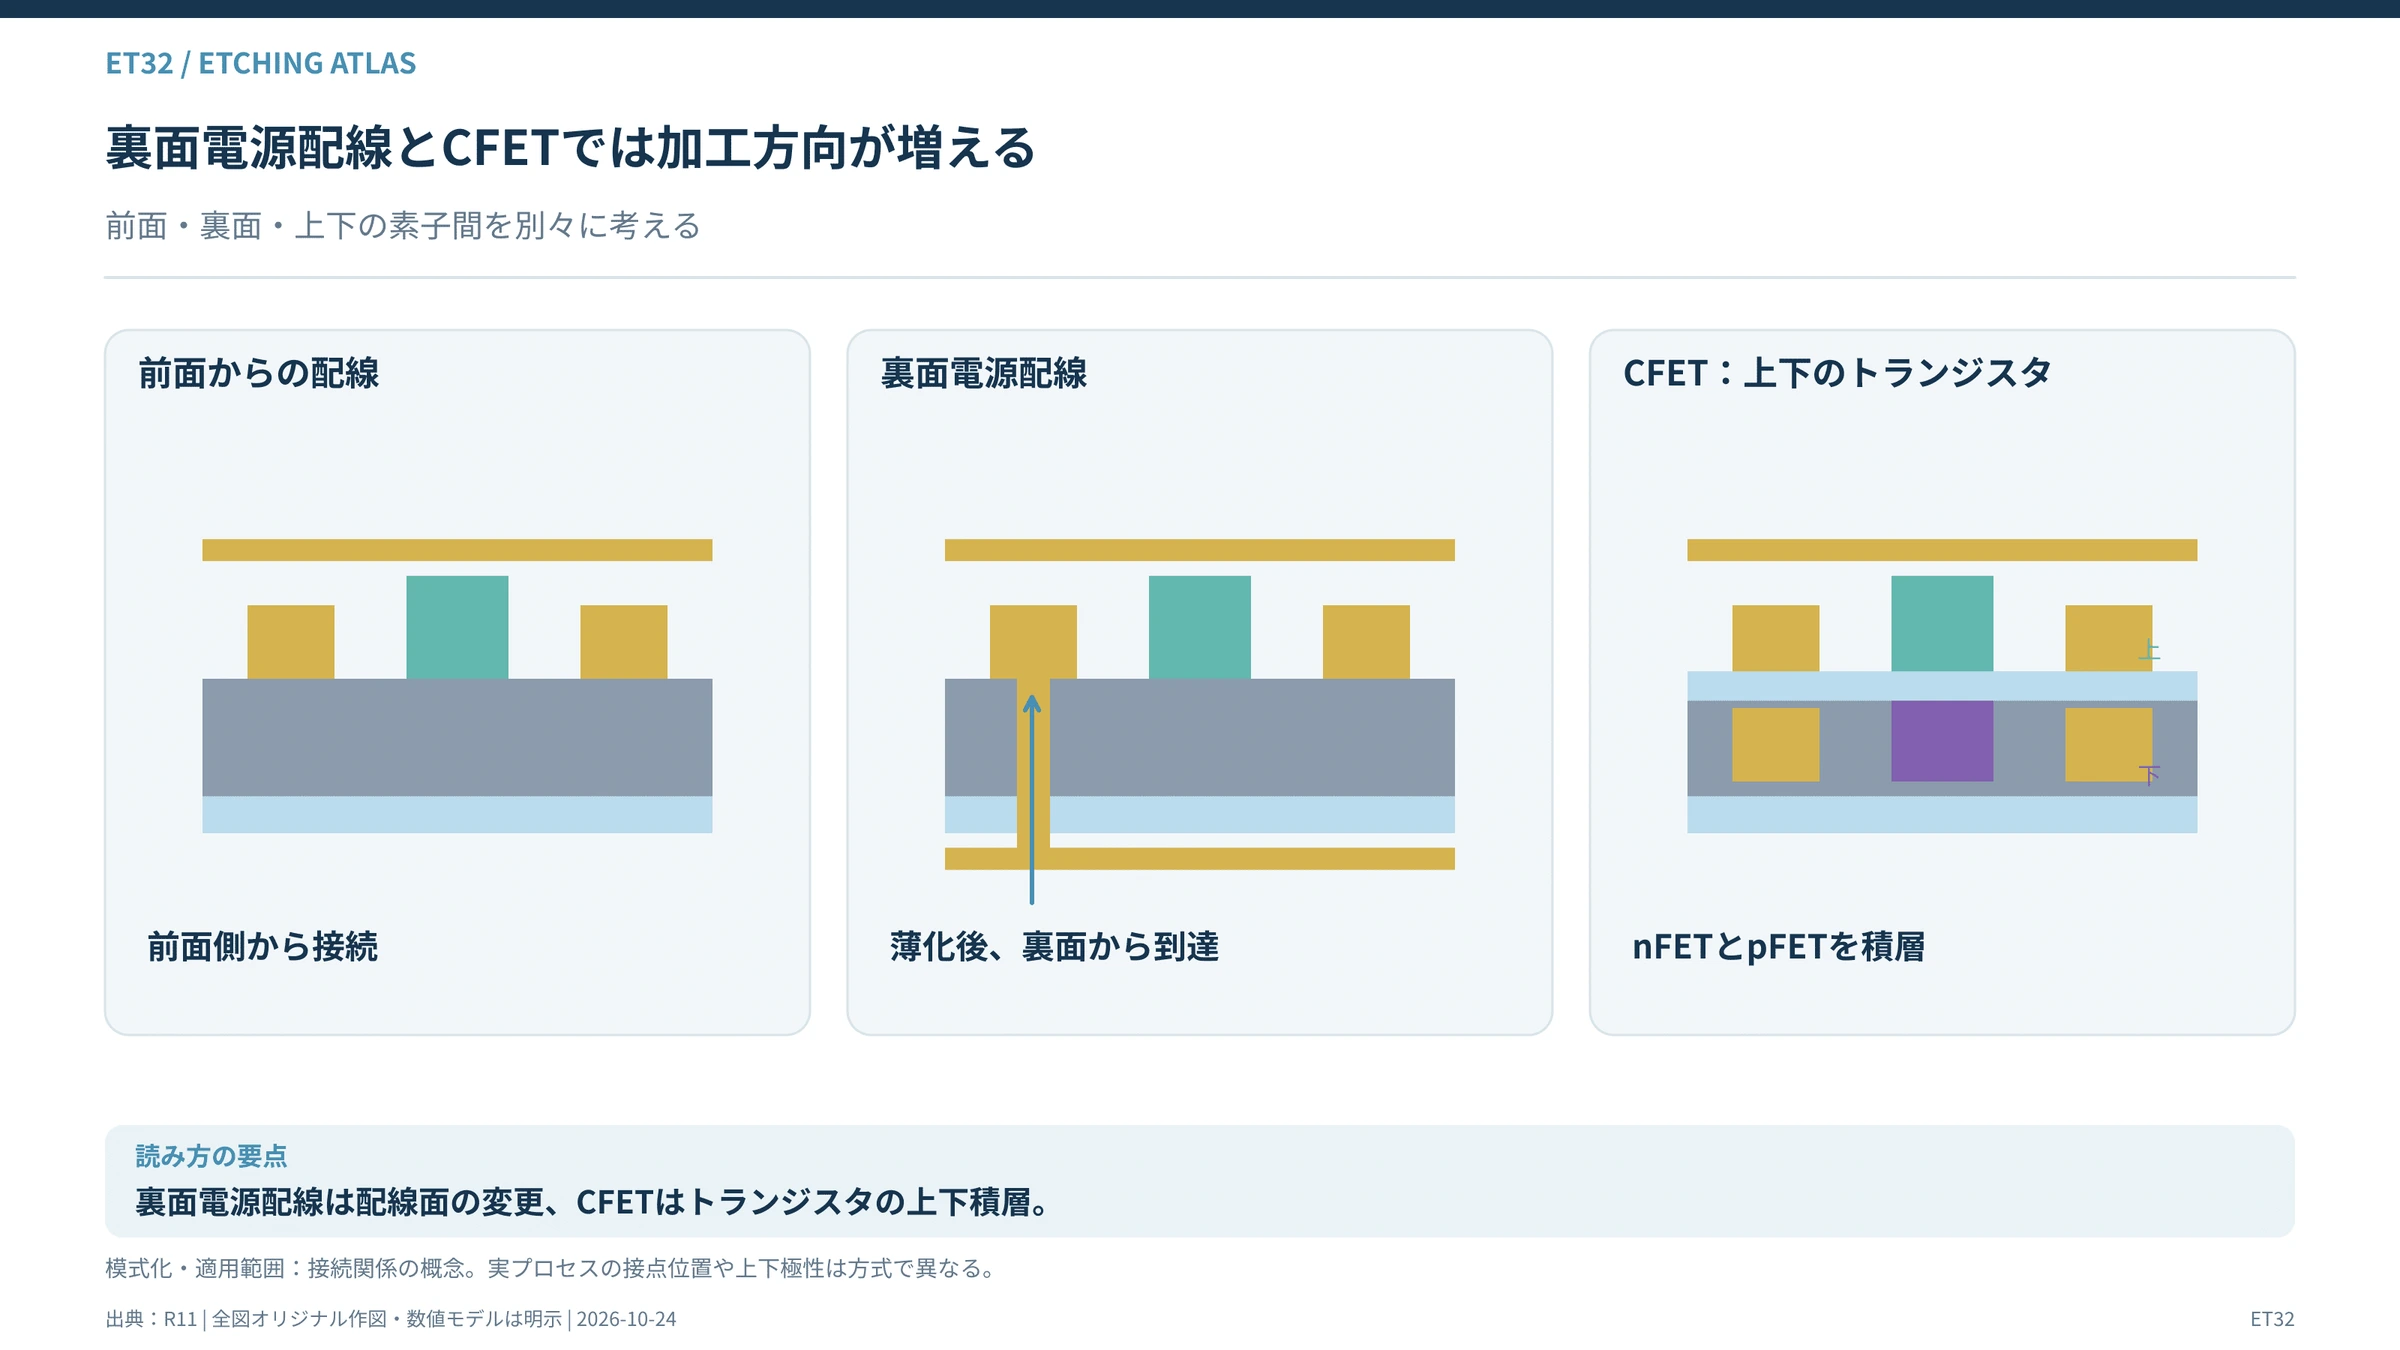
#8-2 裏面電源配線――ウエハの裏側にもエッチングが必要になる
#先端ロジックでは、信号配線と電源配線の混雑が問題となっている。
#従来、トランジスタの上側に信号配線と電源配線を配置する構造が広く使われてきた。
#これに対し、電源配線の一部をウエハ裏面へ移すBSPDN(Backside Power Delivery Network)が重要になっている。
#TSMCのA16は、ナノシートトランジスタと裏面電源配線を組み合わせる技術である。(出典:TSMC:A16プロセス)
#2026年時点のTSMCの公表ロードマップでは、A16は2026年後半の生産準備完了を目指している。
#裏面電源配線では、ウエハを薄く加工したあと、裏側から必要な配線や接続を形成する必要がある。
#ここで、シリコンの除去、絶縁膜加工、接続孔加工、ドライ洗浄、金属形成が新たに関わる。
#2026年6月には、imecとSonyが、自己整合型の局所裏面絶縁を用いる高密度接続技術を発表した。(出典:imec:Sonyと開発した裏面接続技術)
#この研究では、裏面側の接続構造を形成する際に、コンフォーマルな絶縁膜成膜と等方性エッチングを組み合わせる。
#ただし、これは研究実証であり、すべてのBSPDN量産ラインに導入されている工程を意味しない。
#裏面電源配線によって、従来の前面パターン加工に加えて、新しい加工工程への需要が生じる可能性がある。
#
主な参照資料:
#- imec:Advancing the CFET-based device roadmap, Part 1(2026-09-07)
8-3 CFET――横方向と裏面方向の加工がさらに難しくなる
#GAAの先にある重要な構造が、CFETである。
#CFETでは、n型とp型のトランジスタを上下方向に積み重ねる。
#これにより、平面上の占有面積を削減することを目指す。
#しかし、上側のトランジスタだけでなく、下側のトランジスタにも電極や配線を接続しなければならない。
#そのため、横方向の選択除去、層間絶縁膜の形成、裏面からの接続加工などが重要になる。
#また、上側を加工するときに下側のトランジスタを損傷させないことも必要となる。
#imecは2026年、CFET研究において裏面接続や絶縁分離の改善を報告している。(出典:imec:CFET研究開発)
#これらは研究・テスト構造での実証であり、一般的な商用量産を示すものではない。
#8-4 DRAM――深いキャパシタと次世代の垂直トランジスタ
#DRAMでは、電荷を蓄えるキャパシタが重要になる。
#セル面積を小さくしながら必要な容量を確保するため、キャパシタには細く深い構造が利用される。
#ここでは、HARエッチングによって深い構造を形成し、その後ALDなどによって電極や誘電体を形成する。
#しかし、今後のDRAMではキャパシタ以外にも新しい加工課題が増える可能性がある。
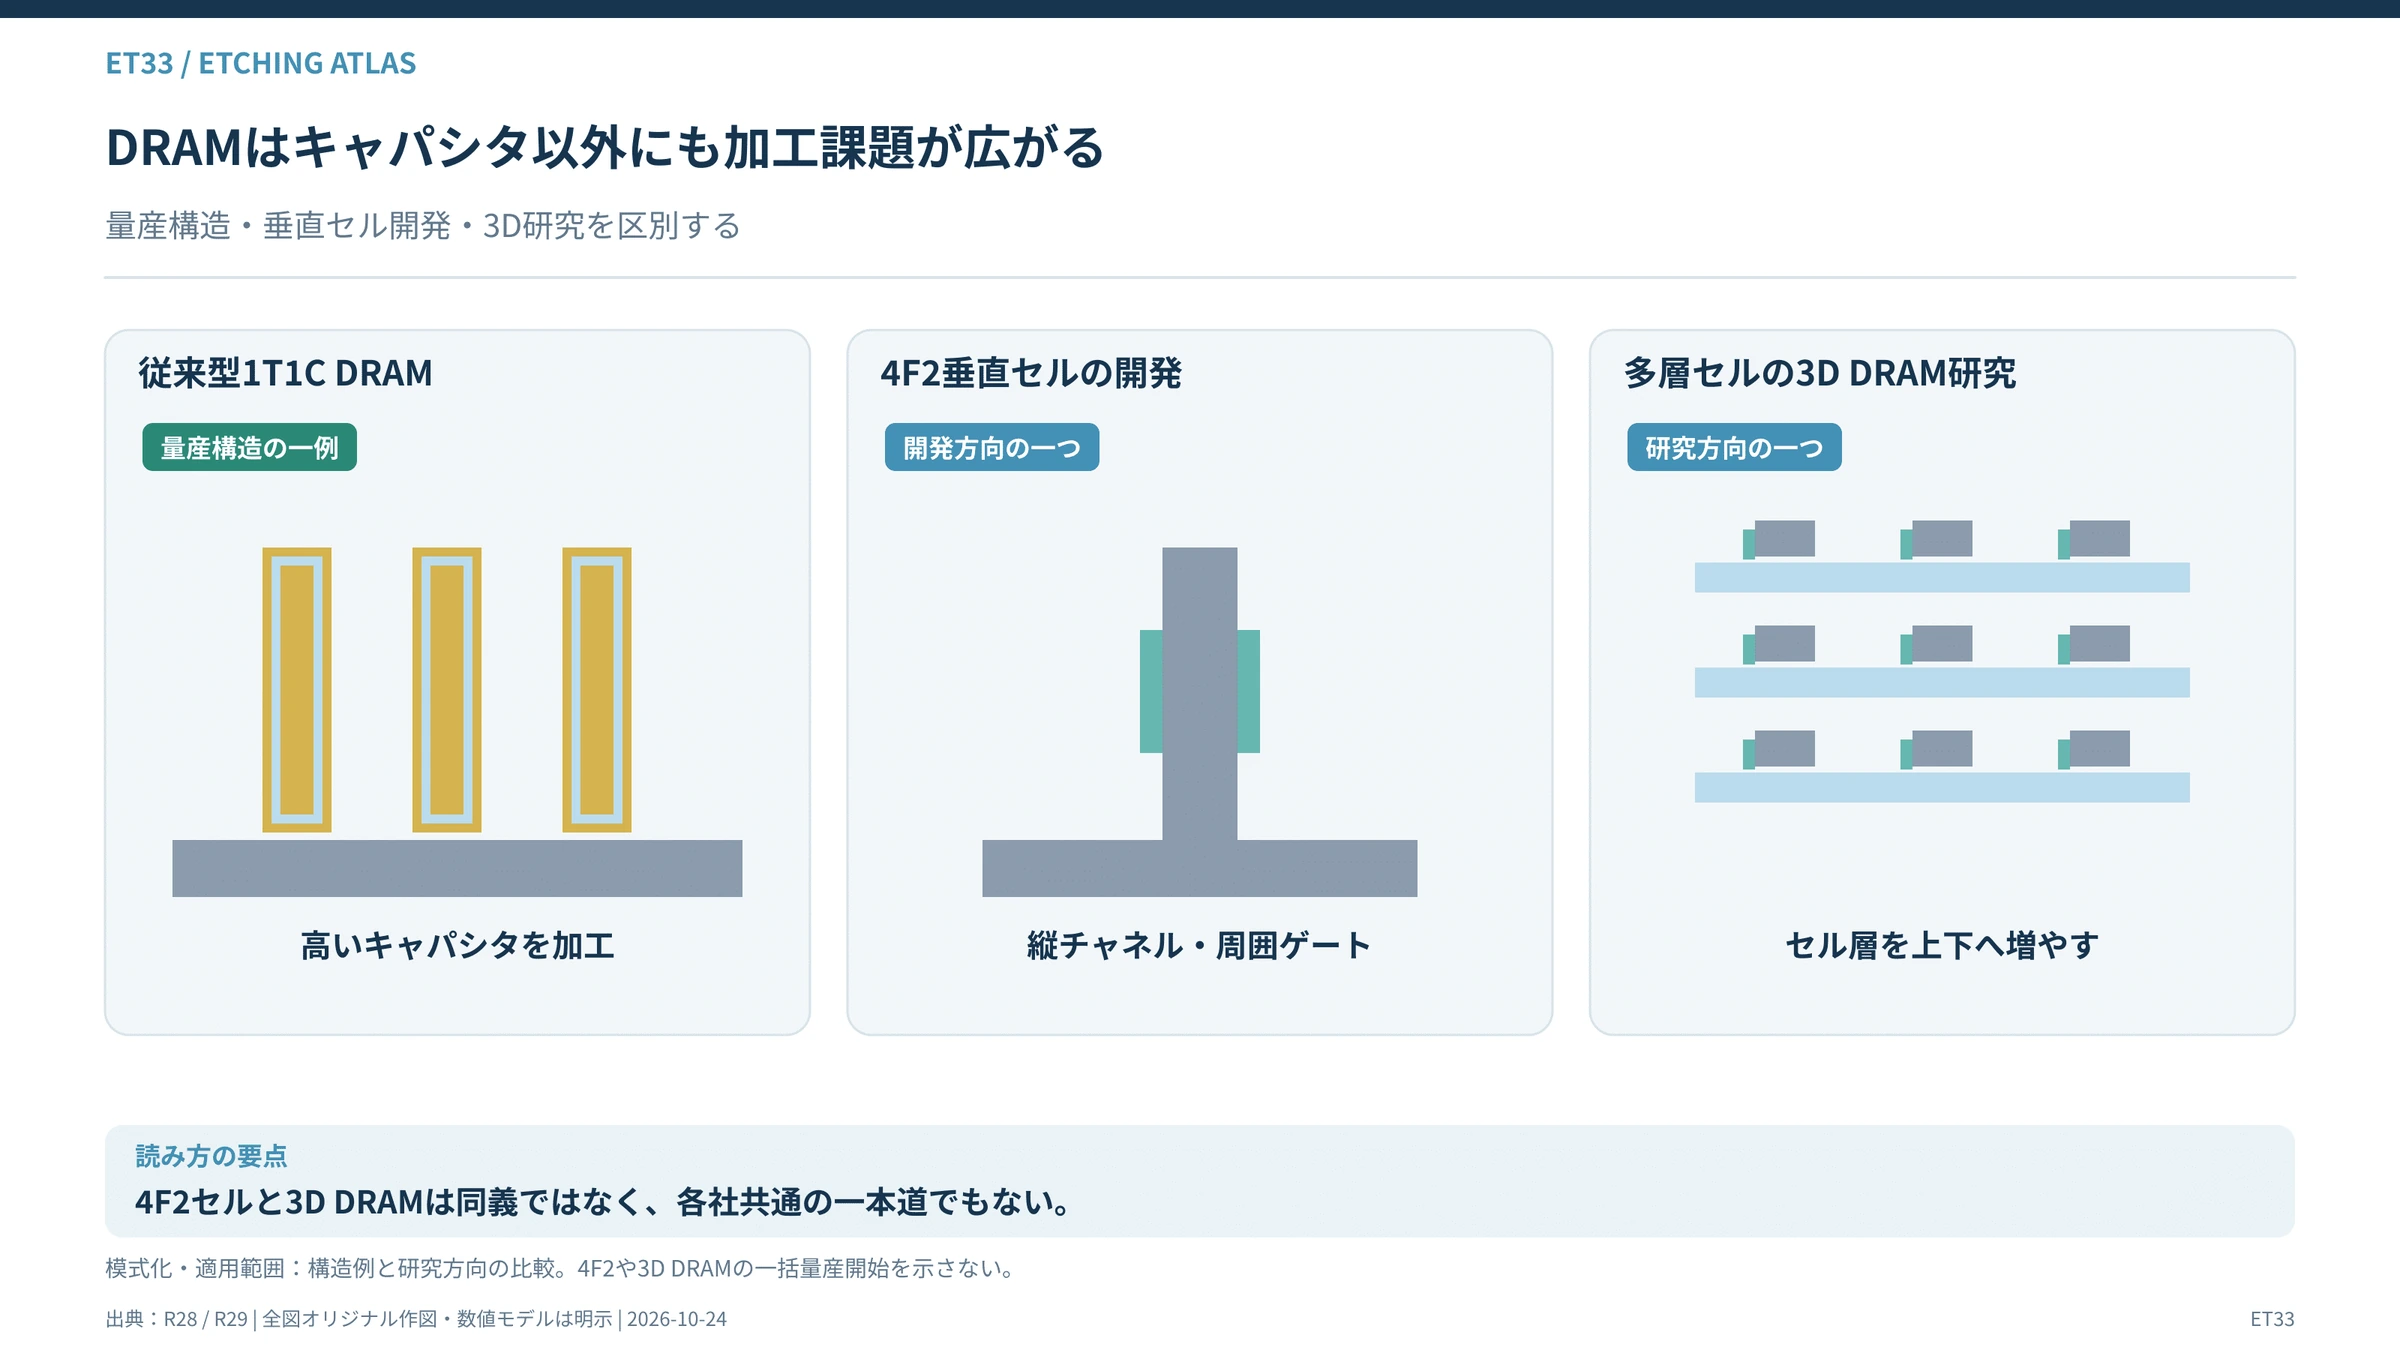
#4F²垂直トランジスタ型DRAM
#2026年6月、Applied MaterialsはDRAMの将来構造として、4F²の垂直セルトランジスタを説明した。(出典:Applied Materials:DRAM・先端実装技術資料)
#Fは、そのプロセスにおける特徴寸法を表す設計上の基準である。
#4F²は、メモリセル面積をより小さくすることを目指す構造である。
#この方式では、垂直方向に形成したシリコンチャネル、金属ゲート、深い接続構造などが重要になる。
#加工工程としては、次の課題がある。
#- 細く深いシリコンチャネルを加工する。
- 側壁・界面の損傷を抑える。
- ゲート絶縁膜と金属ゲートを形成する。
- 不要な金属を選択的にリセスする。
- 深部の接続を形成する。
特に金属ゲートを必要な深さまで後退させるには、選択エッチングが重要になる。
#Applied Materialsは、こうした金属ゲートのリセスを精密に制御する技術を紹介している。
#さらに、同社は深部のビット線接続に低温選択エピタキシーを利用する方式も説明している。
#これは従来の6F² DRAMとは異なる材料・装置要求である。
#ただし、4F²垂直トランジスタ型DRAMは、2026年時点で広く量産されている標準構造という意味ではない。
#また、さらに先の3D DRAMは研究開発段階であり、4F² DRAMと同一の技術ではない。
#
主な参照資料:
#- Liu et al.:Flip DRAM / vertical channel transistor and 3D DRAM(2026-09 / 研究論文)
- imec:Capacitor-less IGZO DRAM technology(2025-03-25)
8-5 3D NAND――超高積層化と金属ワード線の選択除去
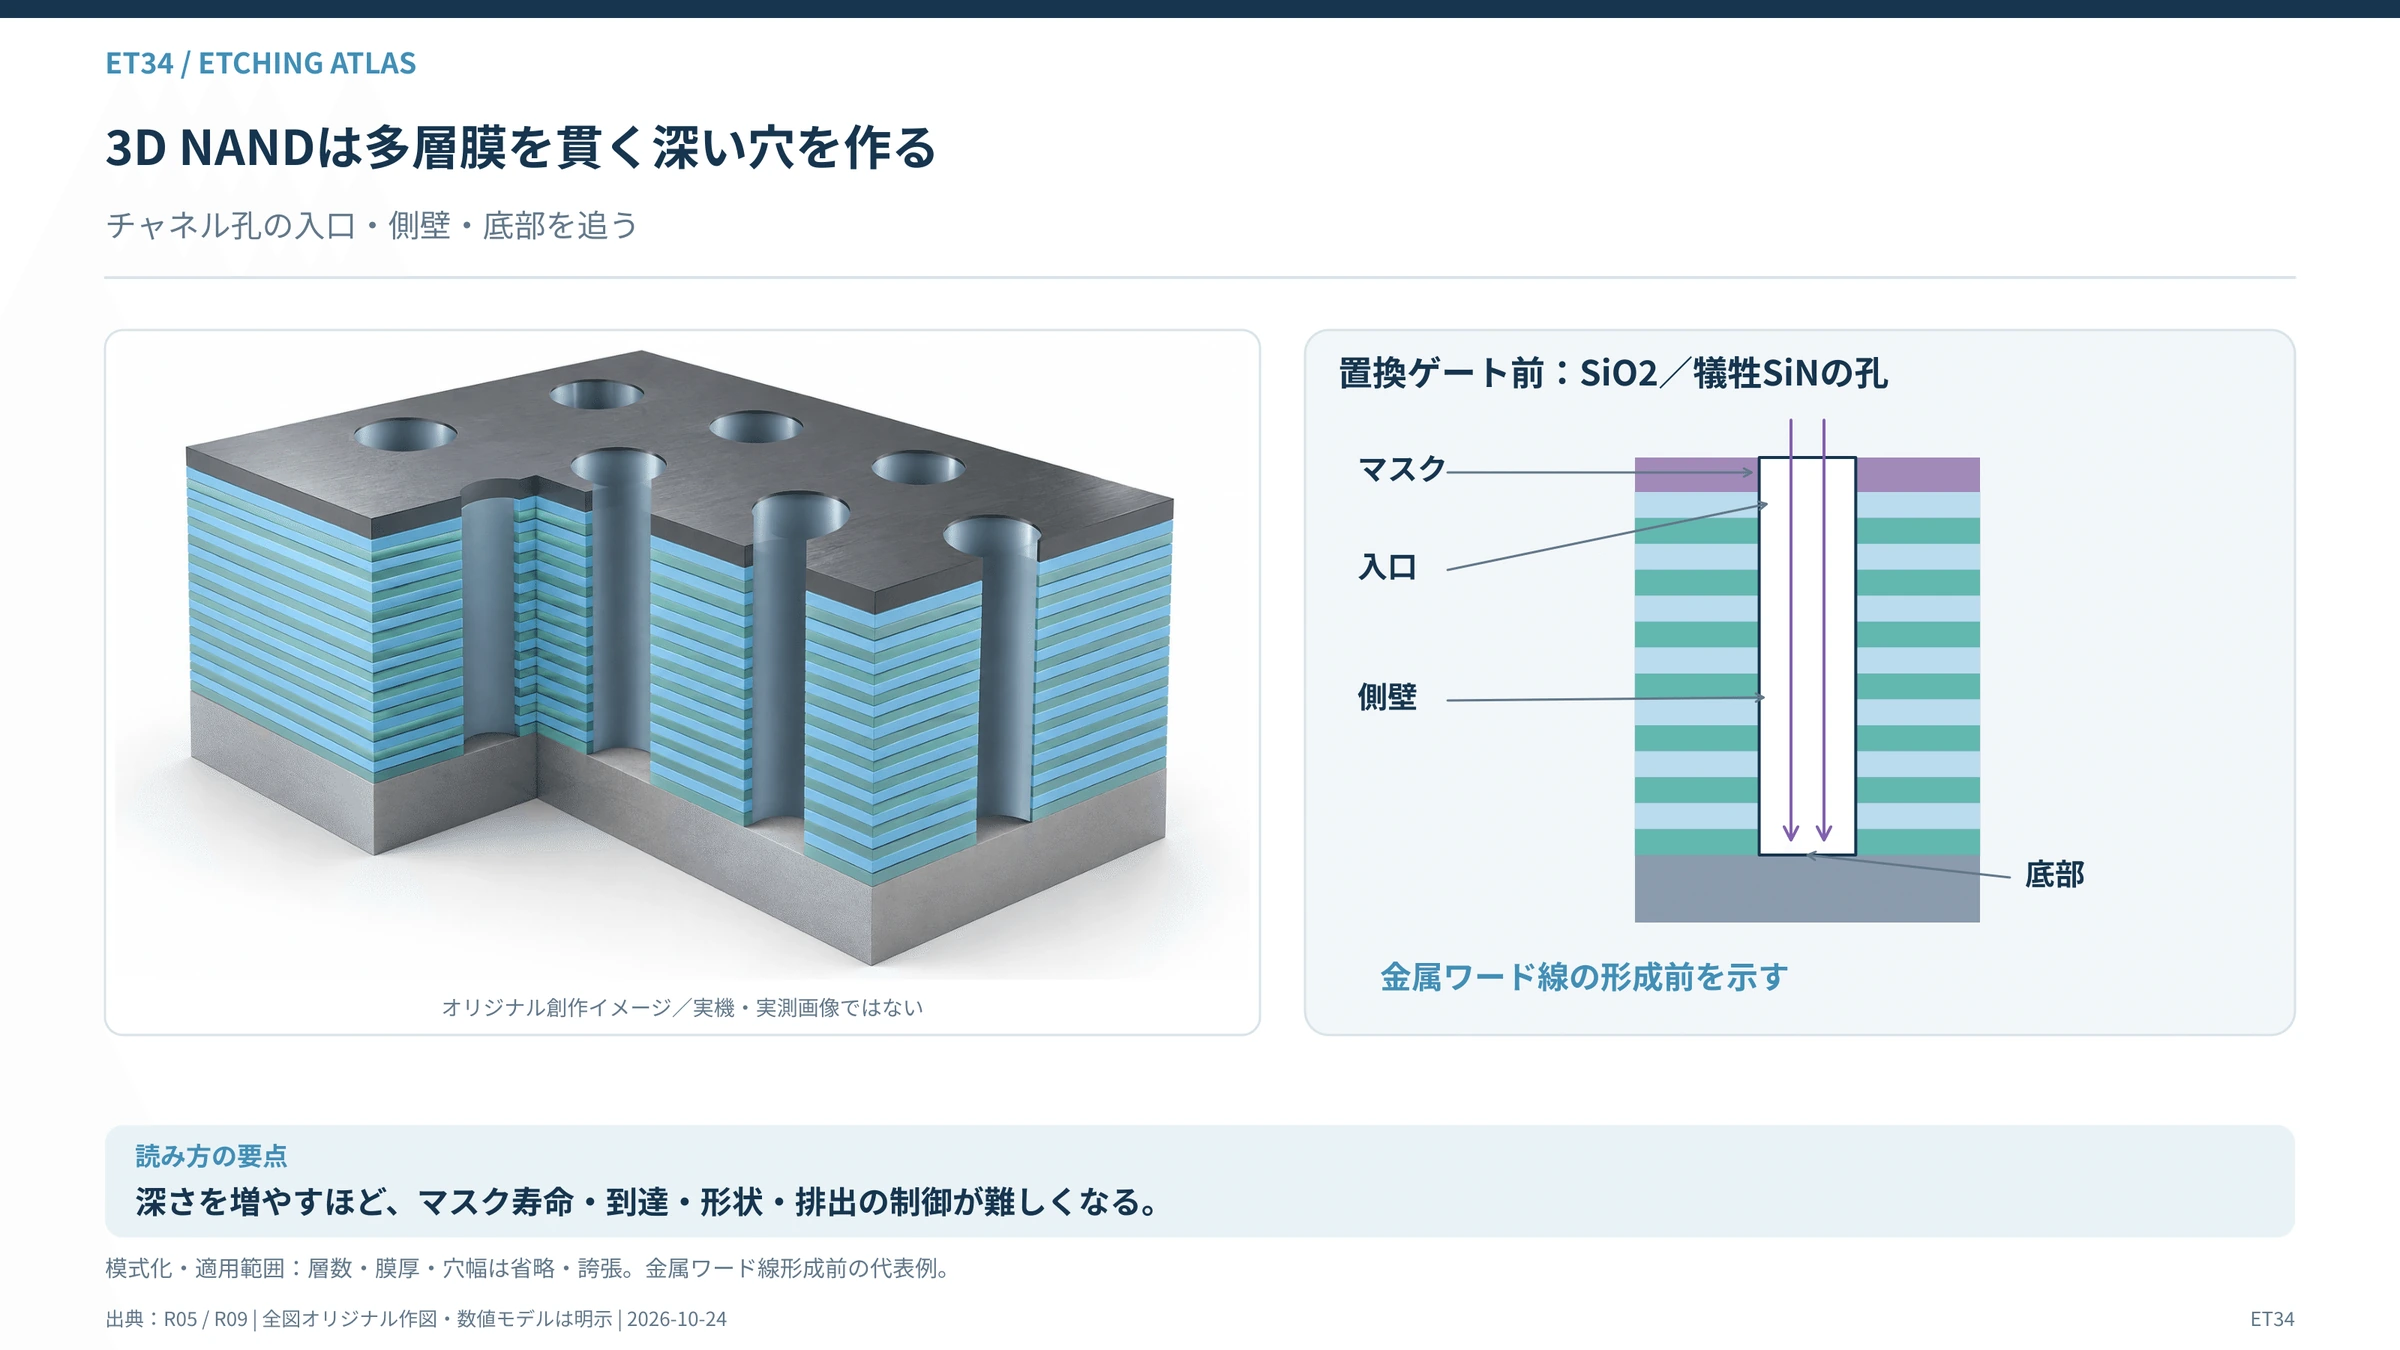
#3D NANDは、記憶セルを垂直方向に積層することで容量を増やしている。
#代表的な置換ゲート型構造では、酸化膜と犠牲窒化膜などを交互に積層し、深いチャネル孔を形成する。
#続いてチャネル材料の形成、犠牲膜の除去、金属ワード線の形成などを行う。
#ここには、異なる二つの難しい除去工程が存在する。
#第一に、積層膜を垂直方向に貫くHARエッチングである。
#第二に、積層構造の内部で特定の犠牲膜や金属を選択的に除去する工程である。
#
主な参照資料:
#- 東京エレクトロン:400層超3D NAND向けメモリチャネルホール加工技術(2023-06-09)
- Applied Materials:Scaling Next-Generation 3D NAND with High-Precision Selective Removal(2026-09-24)
モリブデンワード線の選択除去
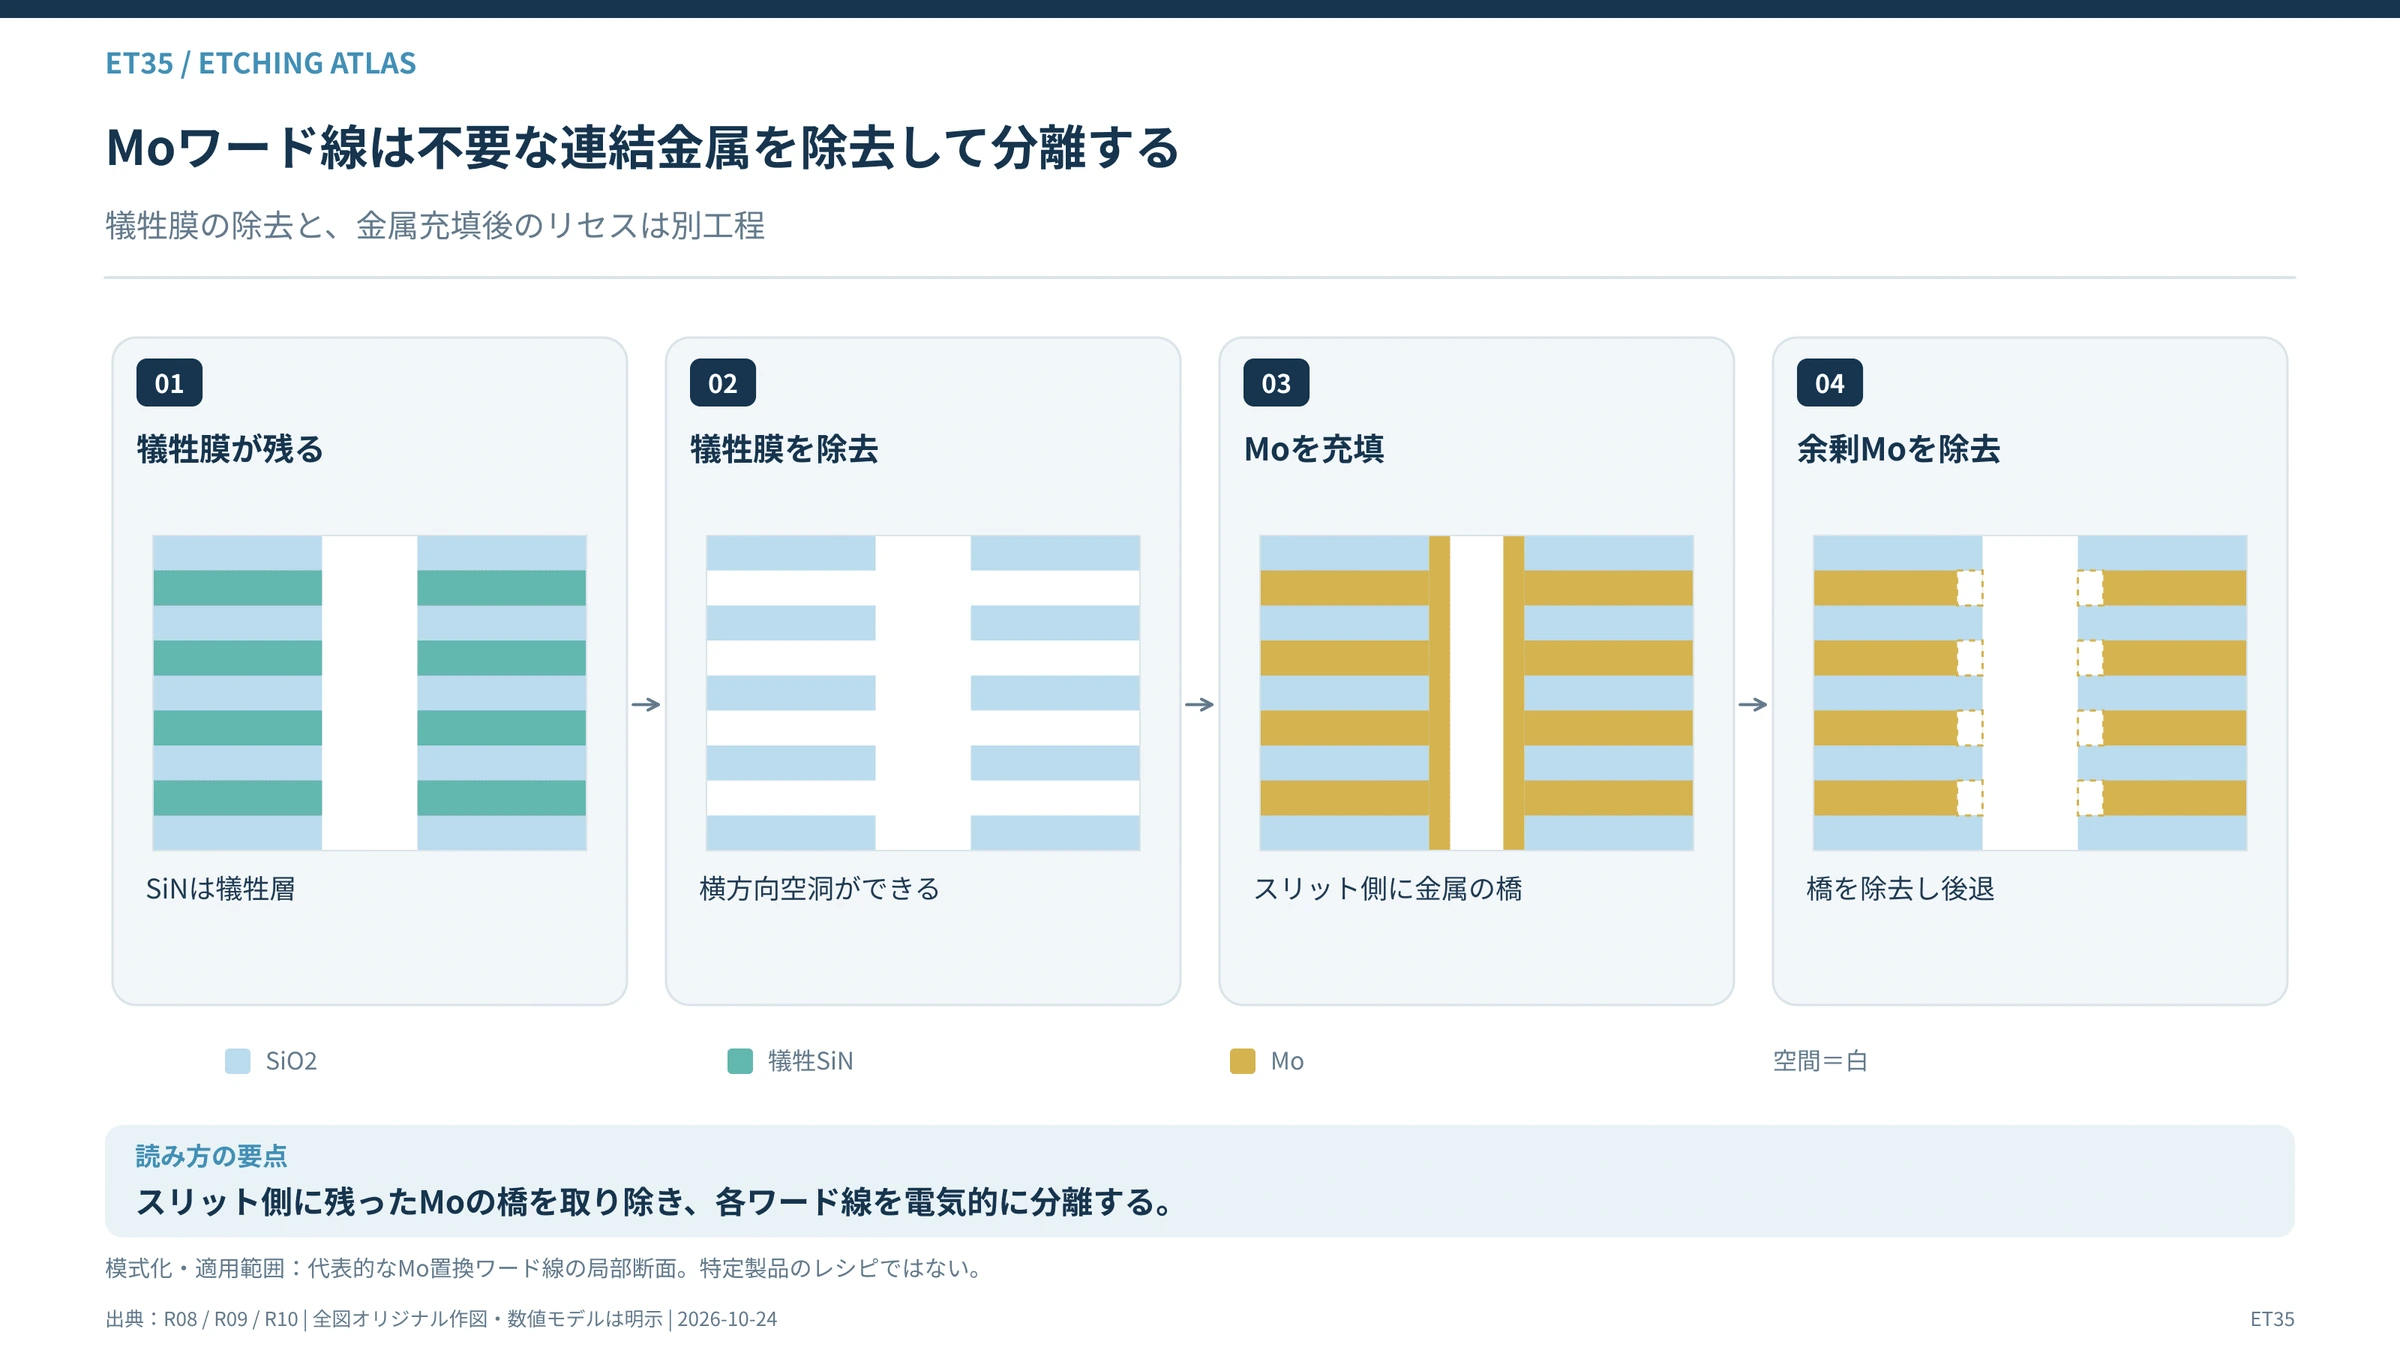
#2026年6月、Applied MaterialsはProducer Selectra Mo Etchを発表した。(出典:Applied Materials:Selectra Mo Etch)
#これは3D NANDのモリブデンワード線形成に関わる選択エッチング技術である。
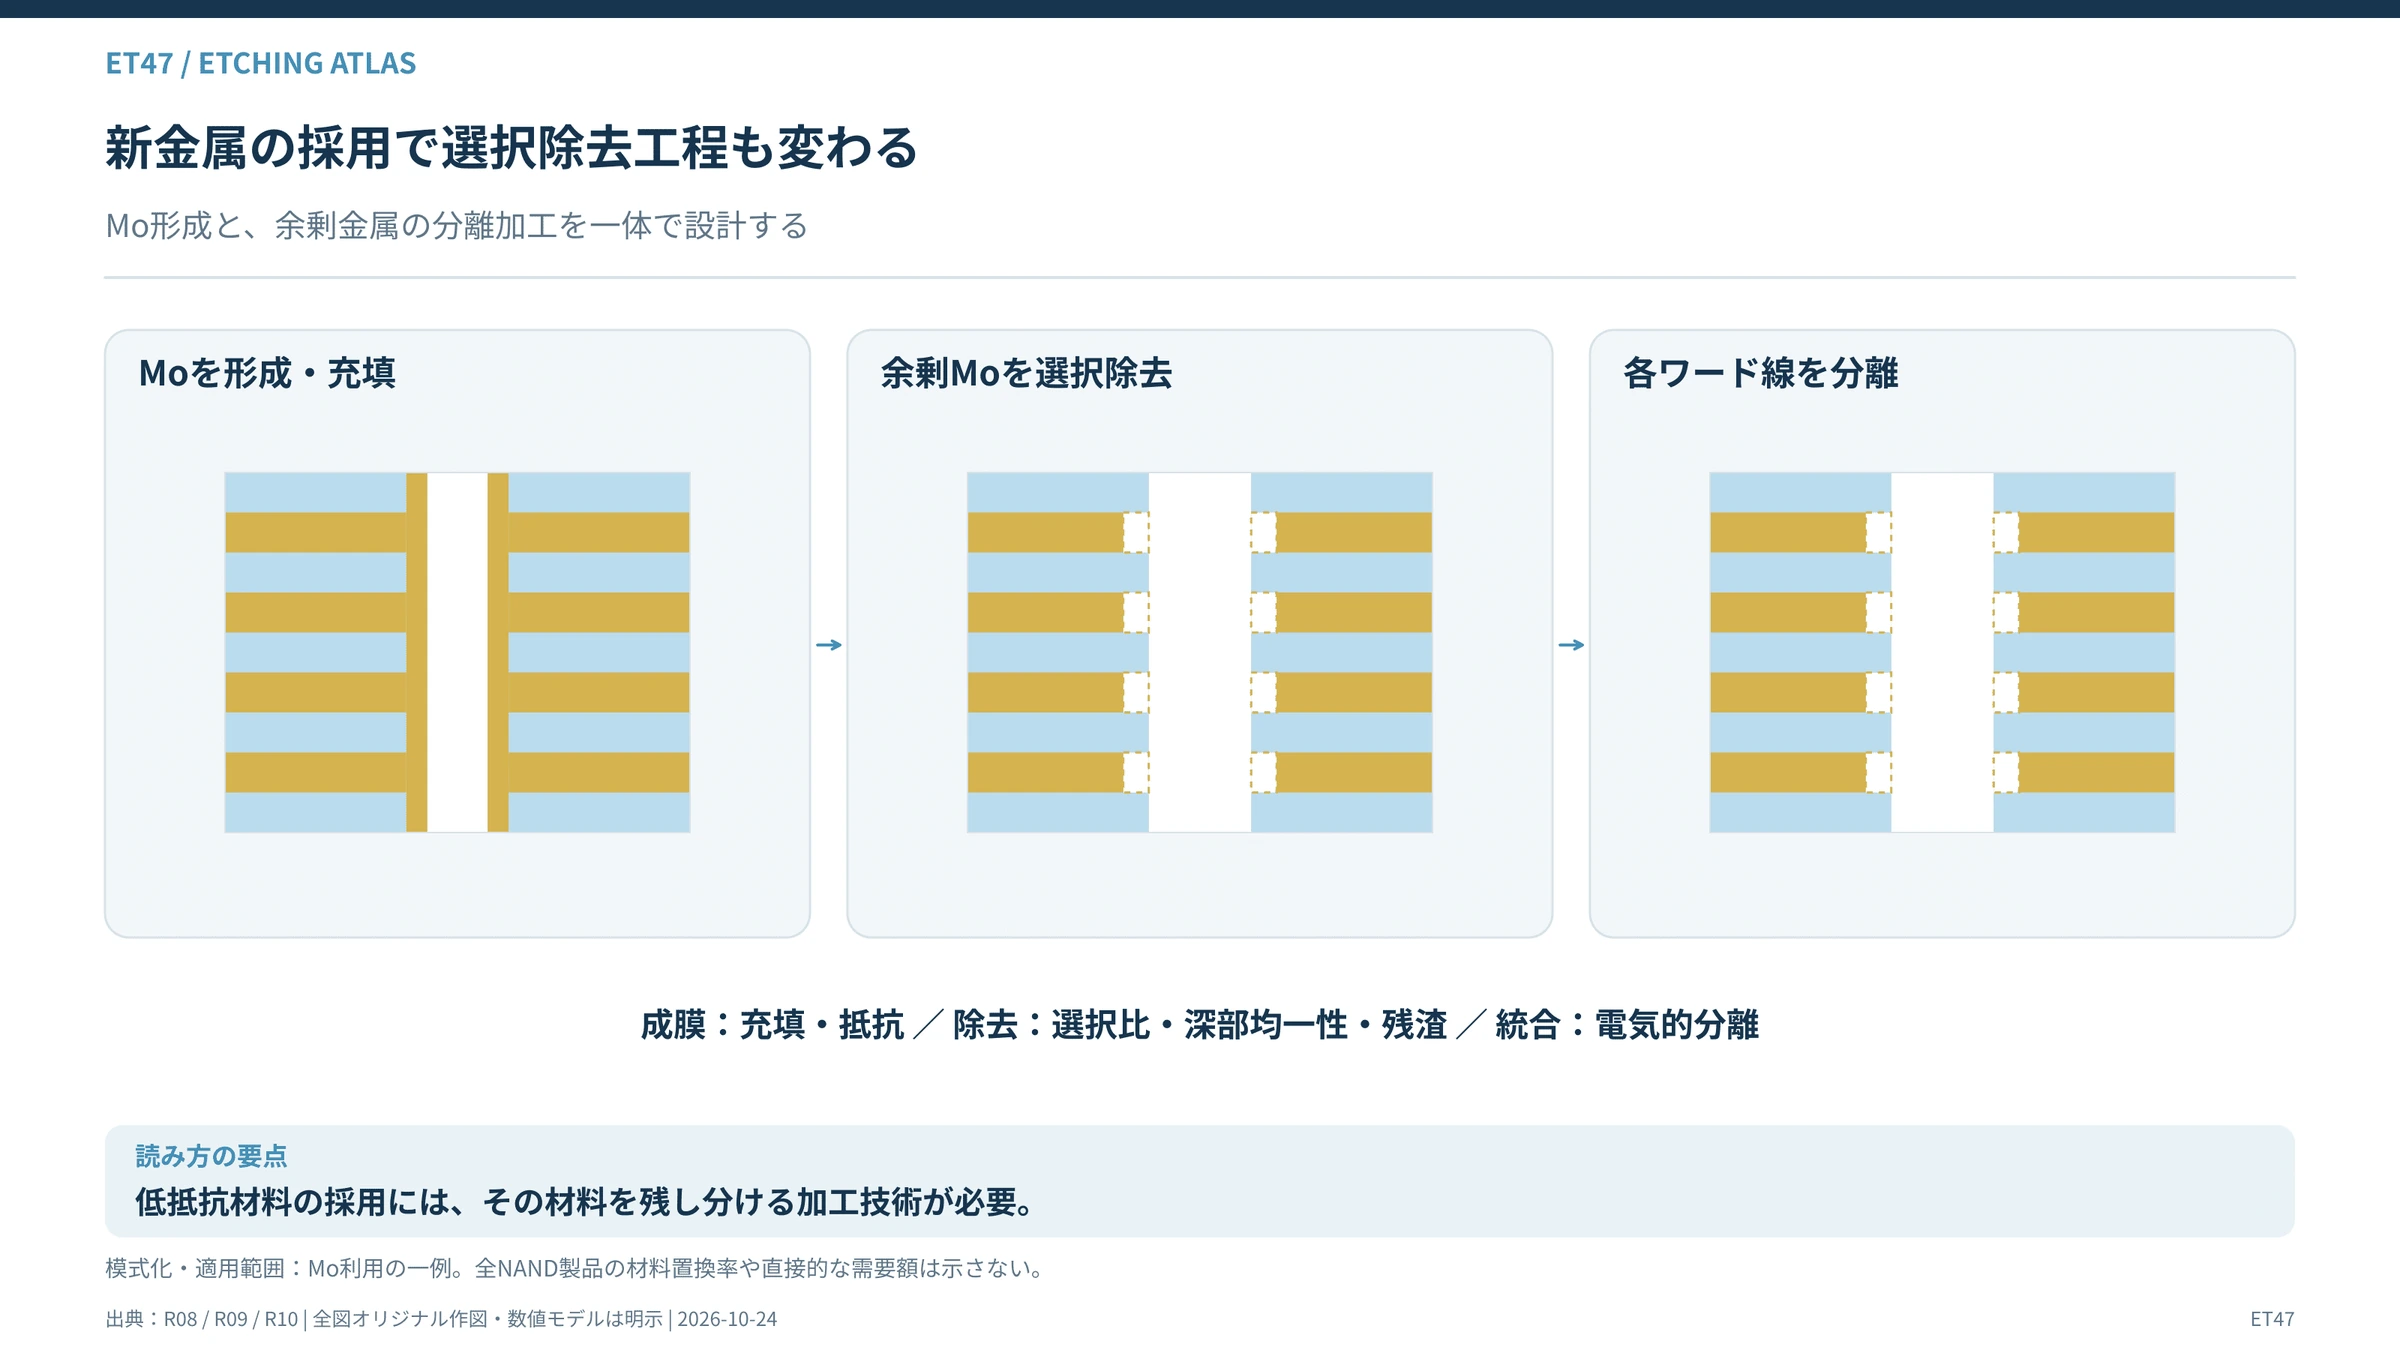
#モリブデンでワード線の空間を充填すると、隣接するワード線を不要な金属がつないでしまう部分が生じる場合がある。
#そこで、不要なモリブデンを選択的に取り除き、各ワード線を電気的に分離する必要がある。
#従来、この種の分離にはウェットエッチングが利用されてきた。
#しかし、構造が深く細くなると、液体の輸送や反応生成物の排出の条件が難しくなる場合がある。
#Producer Selectra Mo Etchは、気相の選択除去によって、深い構造の上部から下部まで均一な金属リセスを目指す。
#Applied Materialsは、この技術が量産工程で検証済みと説明している。
#ここで生じている重要な変化は、金属材料の変更だけではない。
#成膜装置が新しい金属を形成するのに合わせ、エッチング装置もその金属を選択的に取り除く能力を必要としている。
#これは、成膜と除去加工が一体で進化していることを示す。
#
主な参照資料:
#- Applied Materials:Deposition and Selective Etch Systems to Advance 3D Chip Scaling(2026-06-15)
- Applied Materials:Scaling Next-Generation 3D NAND with High-Precision Selective Removal(2026-09-24)
- Applied Materials:Selective molybdenum etch product description(閲覧 2026-10-24)
8-6 HBM――TSVと先端実装の除去加工
#HBMでは、複数のDRAMダイを積み重ね、高密度な接続を形成する。
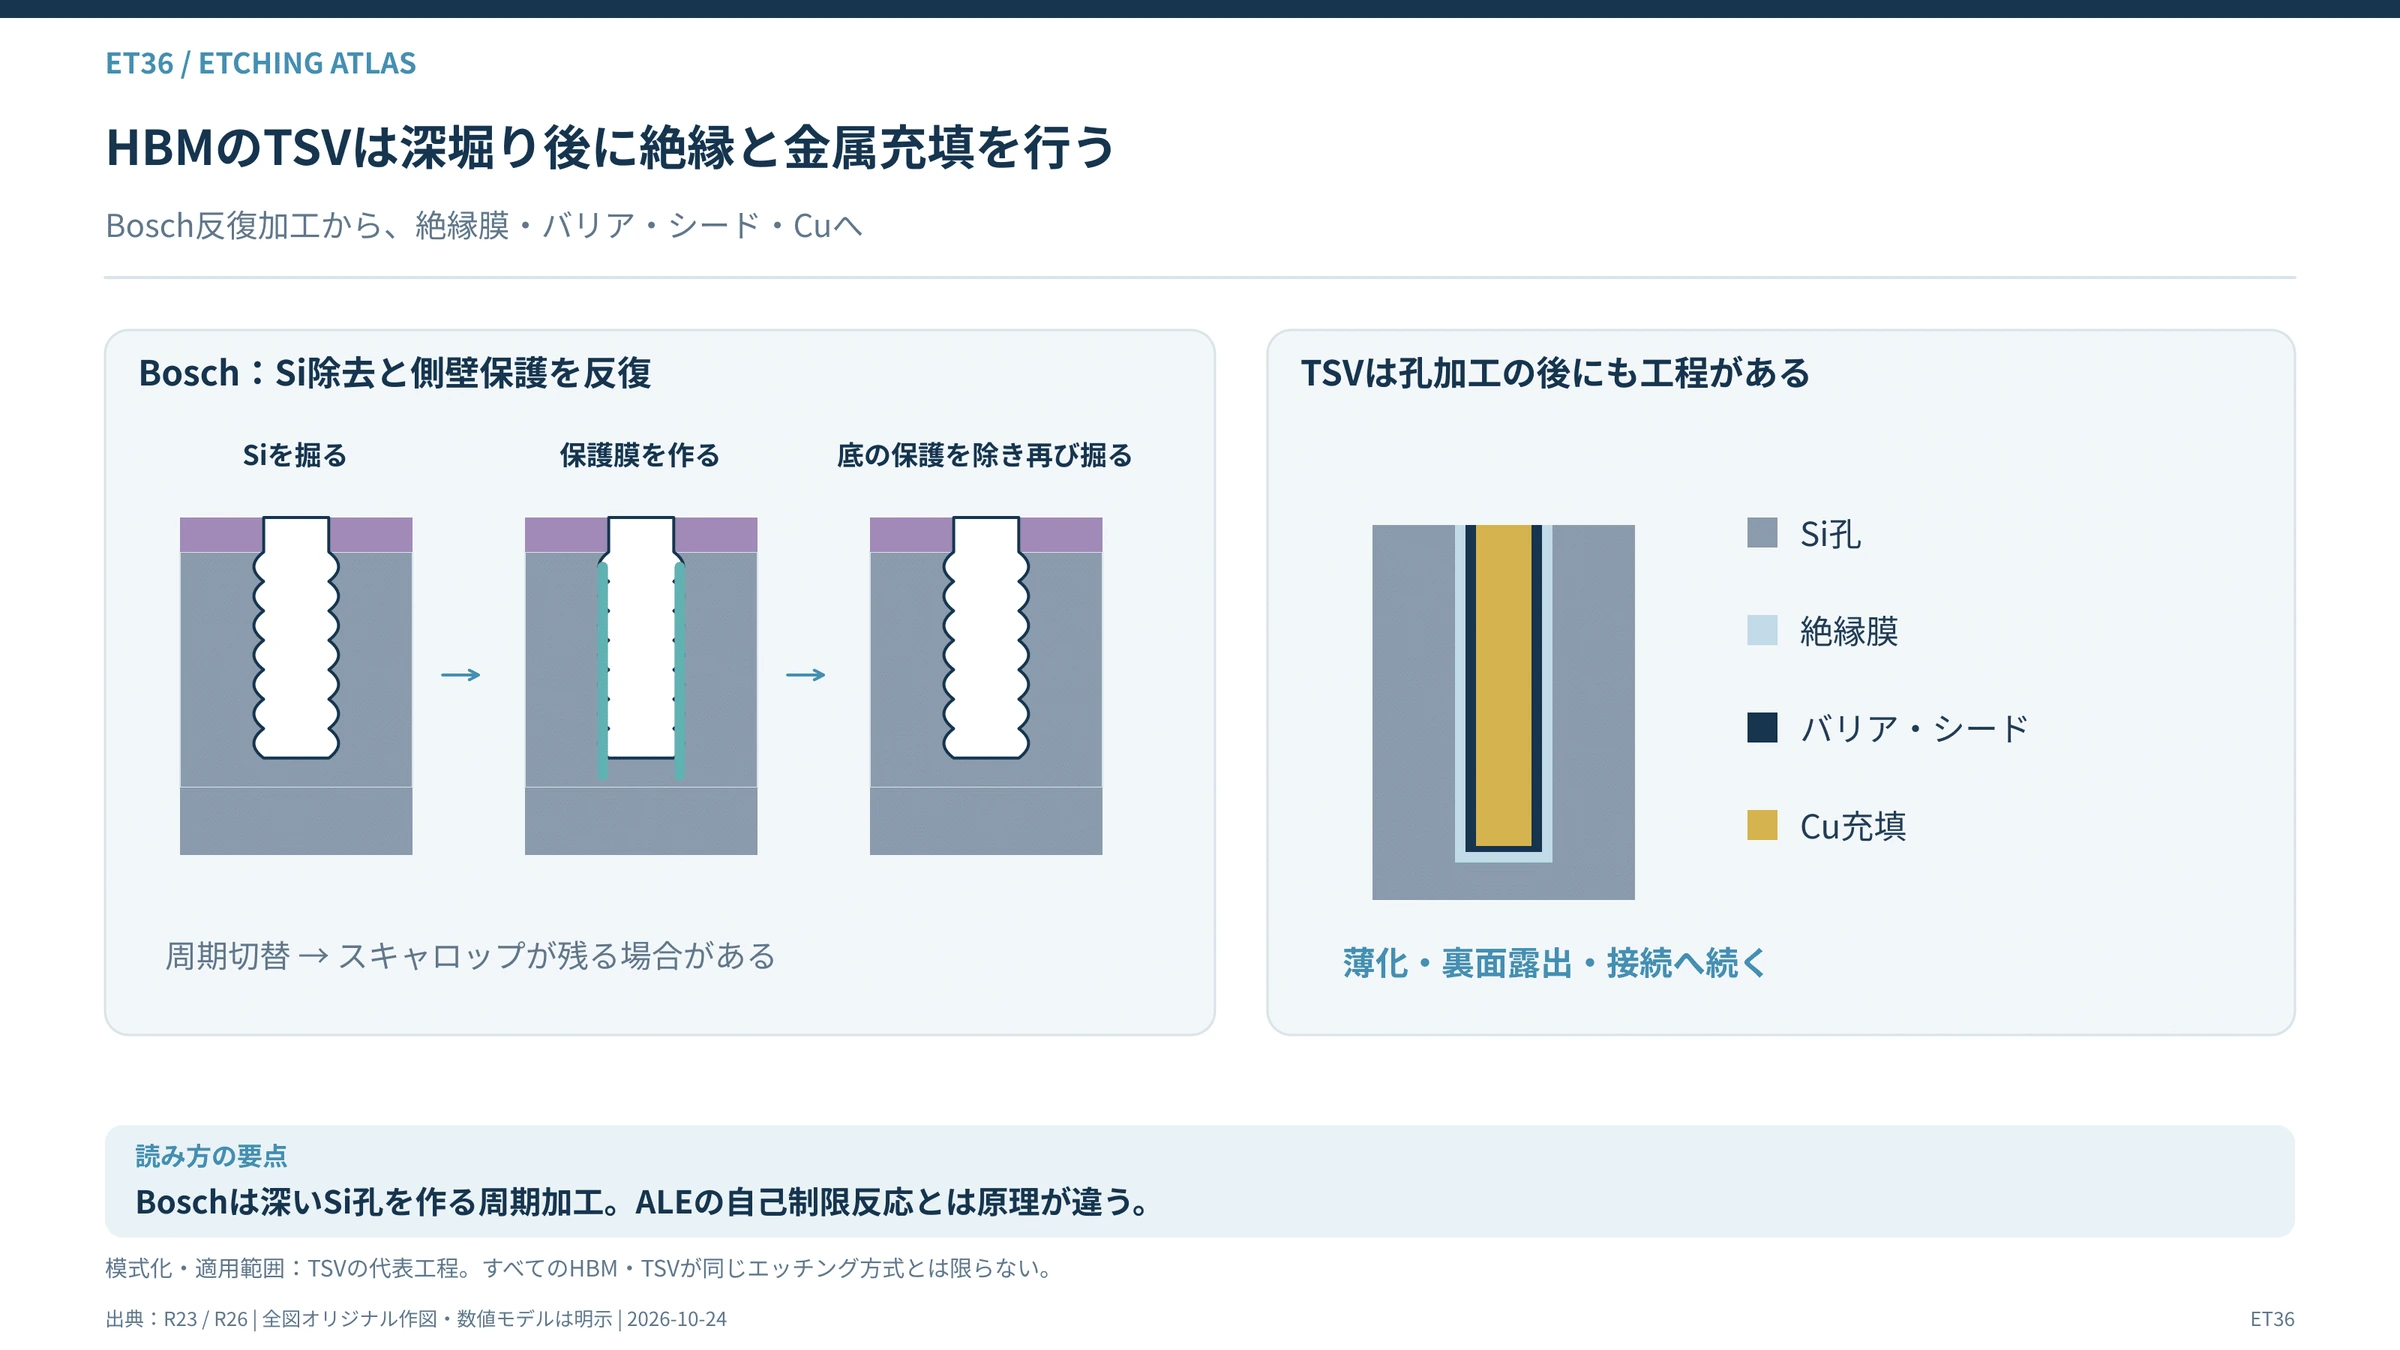
#このとき重要になるのがTSV(Through-Silicon Via)である。
#TSVはシリコンを貫通する電気接続構造であり、深い穴の加工が必要となる。
#Siの深堀りにはDRIE(Deep Reactive Ion Etching)などが利用される。
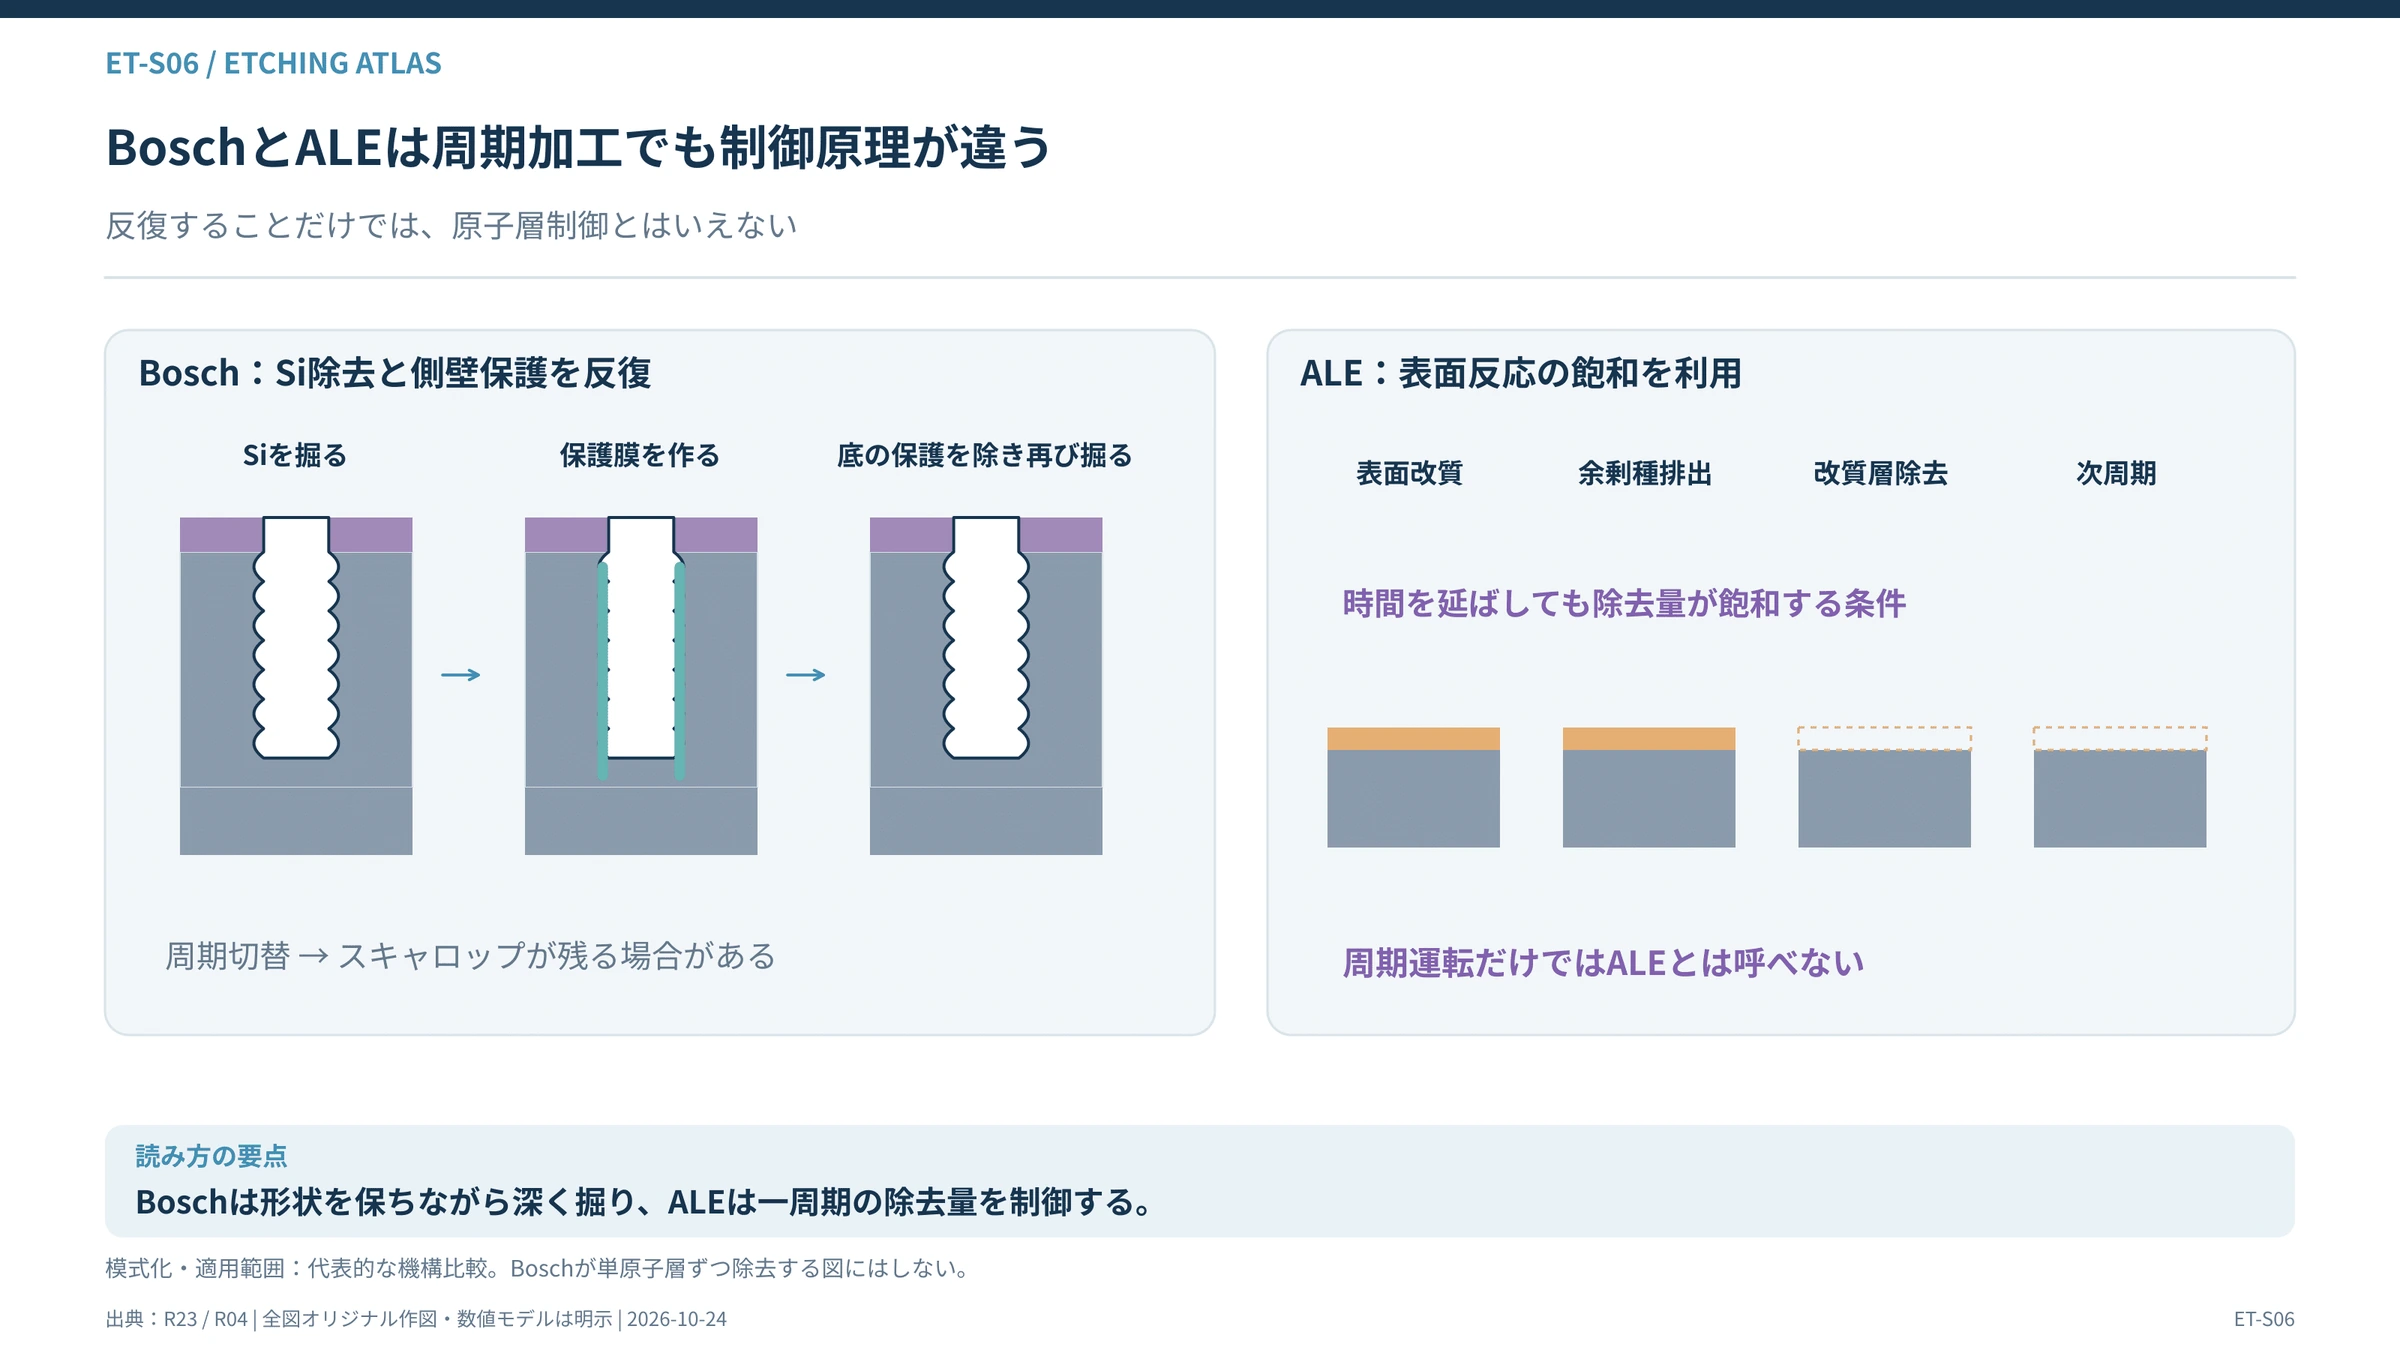
#代表的な方式にBoschプロセスがある。
#これはエッチングと側壁保護の工程を周期的に切り替え、深い構造を加工する方法である。
#ただし、Boschプロセスは一般的なALEと同じ意味ではない。
#
主な参照資料:
#- Samco:Silicon Etching and DRIE(閲覧 2026-10-24)
- MKS:Etch in Advanced Packaging(閲覧 2026-10-24)
主な参照資料:
#- Samco:Silicon Etching and DRIE(閲覧 2026-10-24)
- Lam Research:Tech Brief: All About ALE(2016-11-14)
Boschは深堀りの異方性を維持するための周期的な加工方式であり、各周期が原子レベルで自己制限することを必須としない。
#加工後には絶縁膜、バリア、シード膜などを形成し、Cuめっきなどによって導電部分を作る。
#さらにハイブリッド接合では、接合表面の清浄度と平坦性が非常に重要になる。
#ここではドライ洗浄、ウェット洗浄、表面活性化、酸化膜制御などが使われる。
#HBMの製造装置需要は、DRAMセルを作る前工程と、TSV・接合を行う実装工程を分けて評価する必要がある。
#8-7 アナログ半導体とパワー半導体
#アナログ半導体では、最先端の微細化よりも、耐圧、精度、長期信頼性などが重視される場合がある。
#そのため、成熟したエッチング技術が長期間使われることも多い。
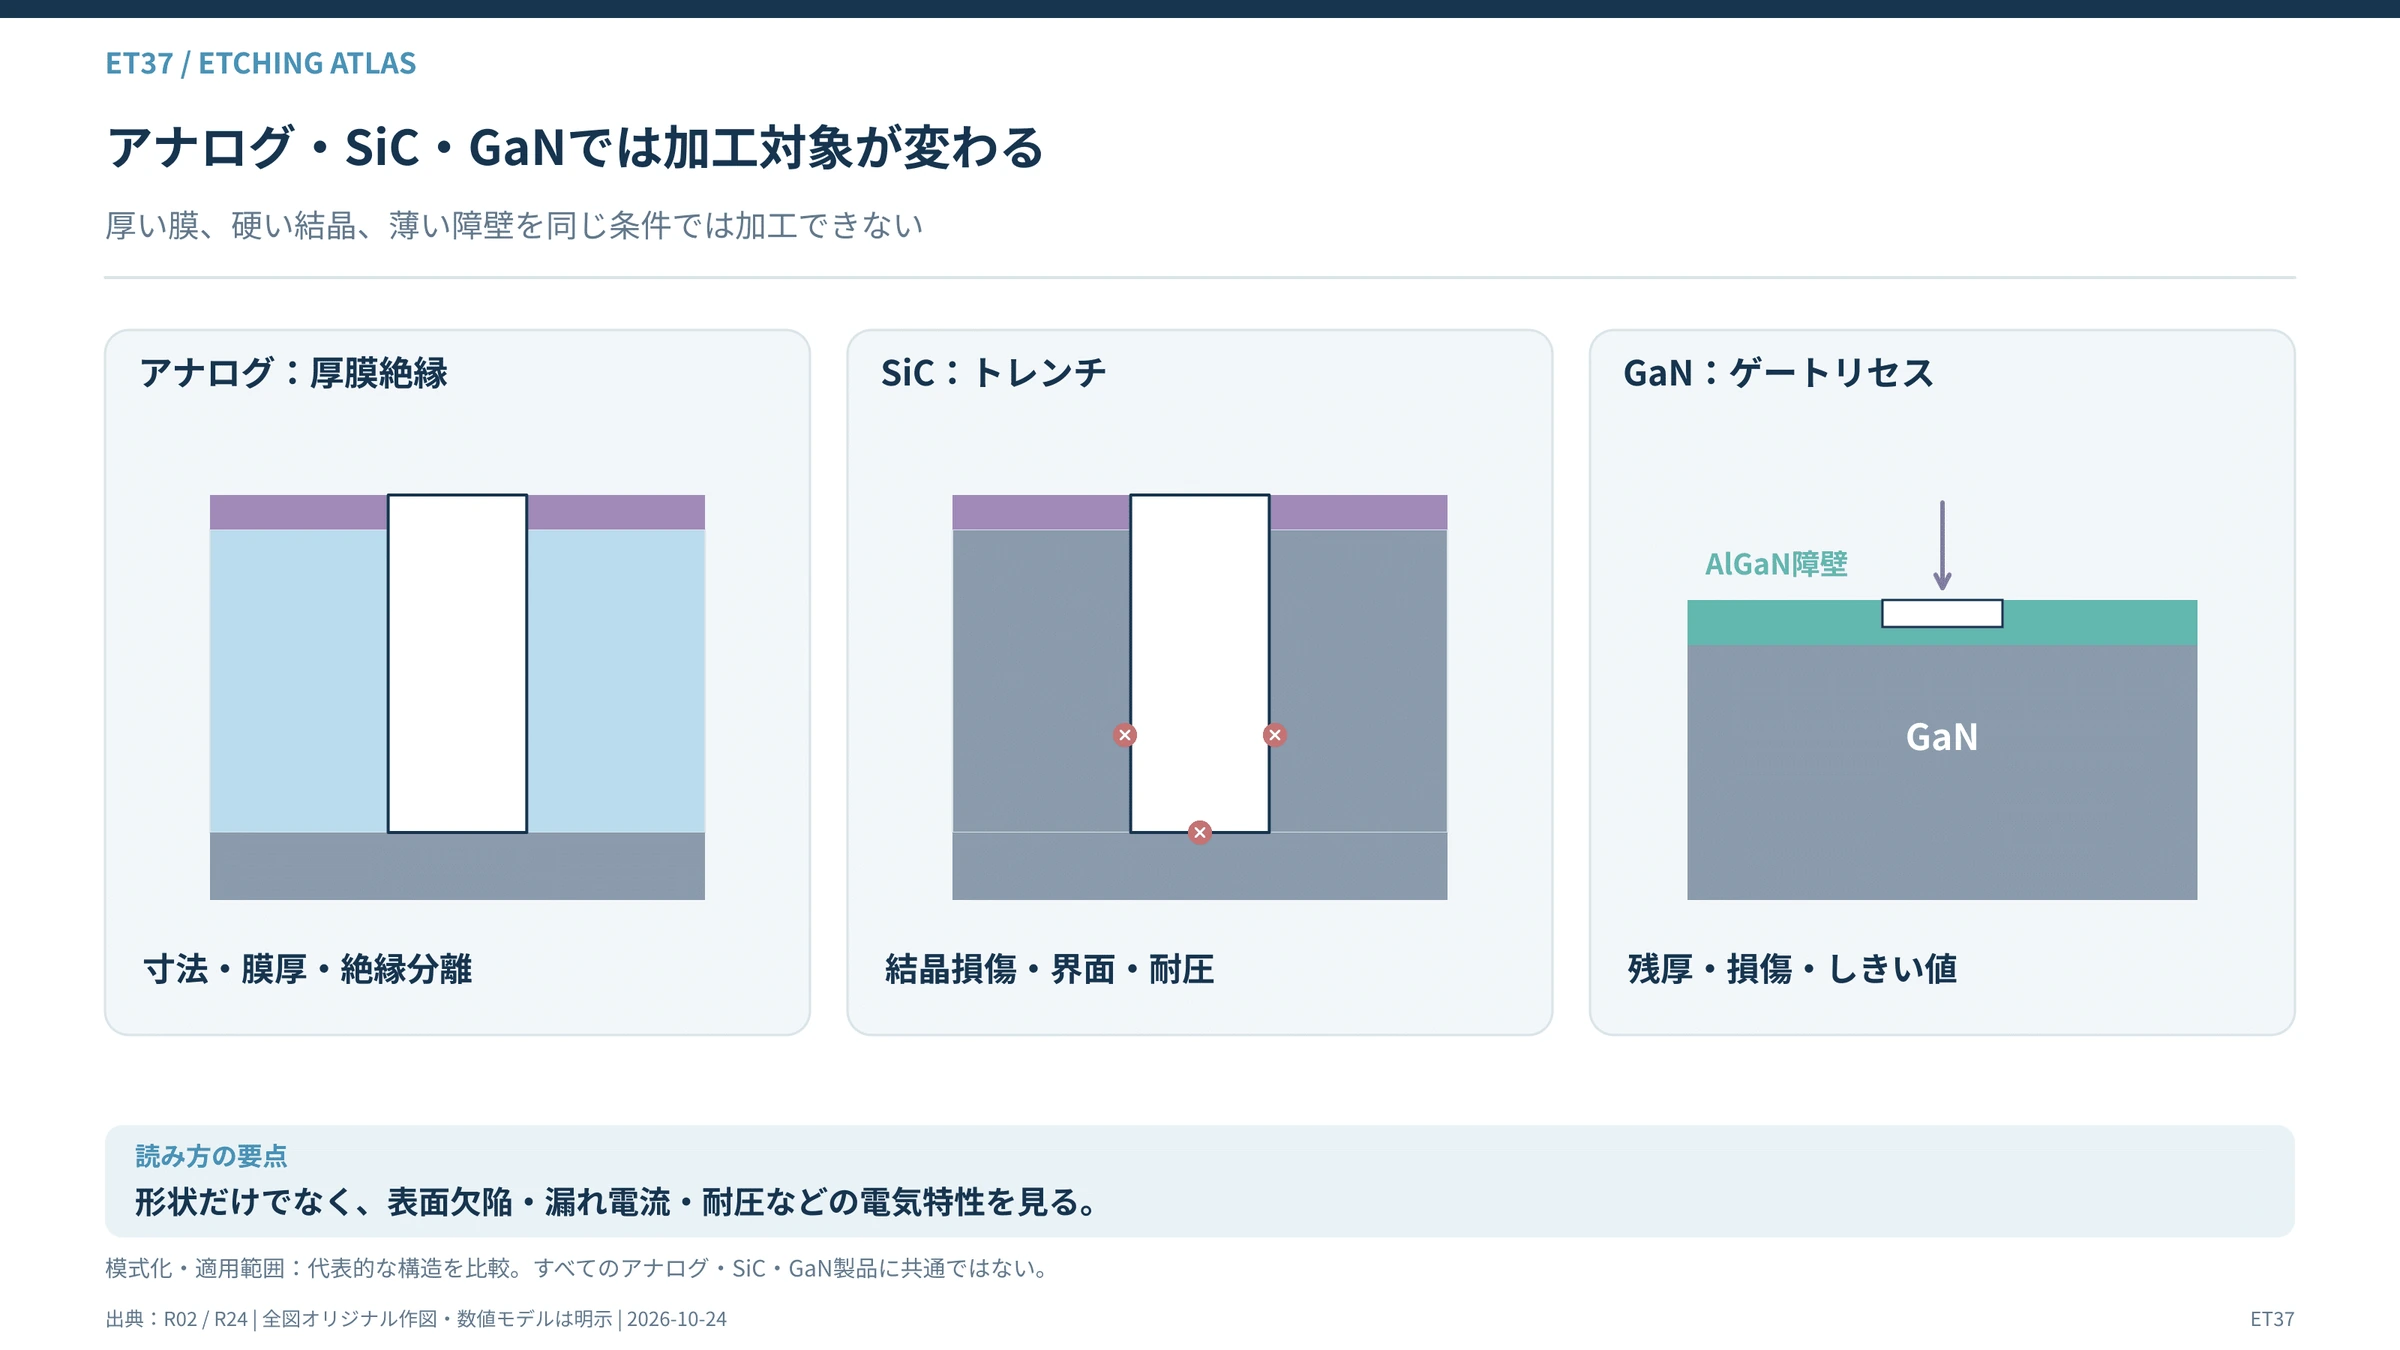
#一方、SiCやGaNなどのパワー半導体では、材料自体の加工特性が重要になる。
#SiCは非常に強い化学結合を持ち、加工が難しい材料である。
#そのため、高い加工能力と、表面損傷を抑える技術の両立が必要となる。
#GaNでは、エッチングによる表面欠陥がリーク電流や電気特性に影響する場合がある。
#また、HEMT構造ではAlGaN/GaNなどのヘテロ界面が重要であり、ゲートリセスや表面処理を精密に制御する必要がある。
#このような用途では、低損傷のICP加工やALEなどが研究・利用されている。
#
主な参照資料:
#- MKS:Semiconductor Etching Solutions / MKS Handbook(閲覧 2026-10-24)
- Kamimura / Furuta, ULVAC:Dry Etching Technologies of Optical Device and III-V Compound Semiconductors(2017-02-01)
8-8 光半導体――SiPh・InP・TFLNでは何が違うのか
#光半導体でも、ドライエッチングは重要な工程である。
#しかし、CPUやDRAMとは異なる指標で評価する必要がある。
#SiPh
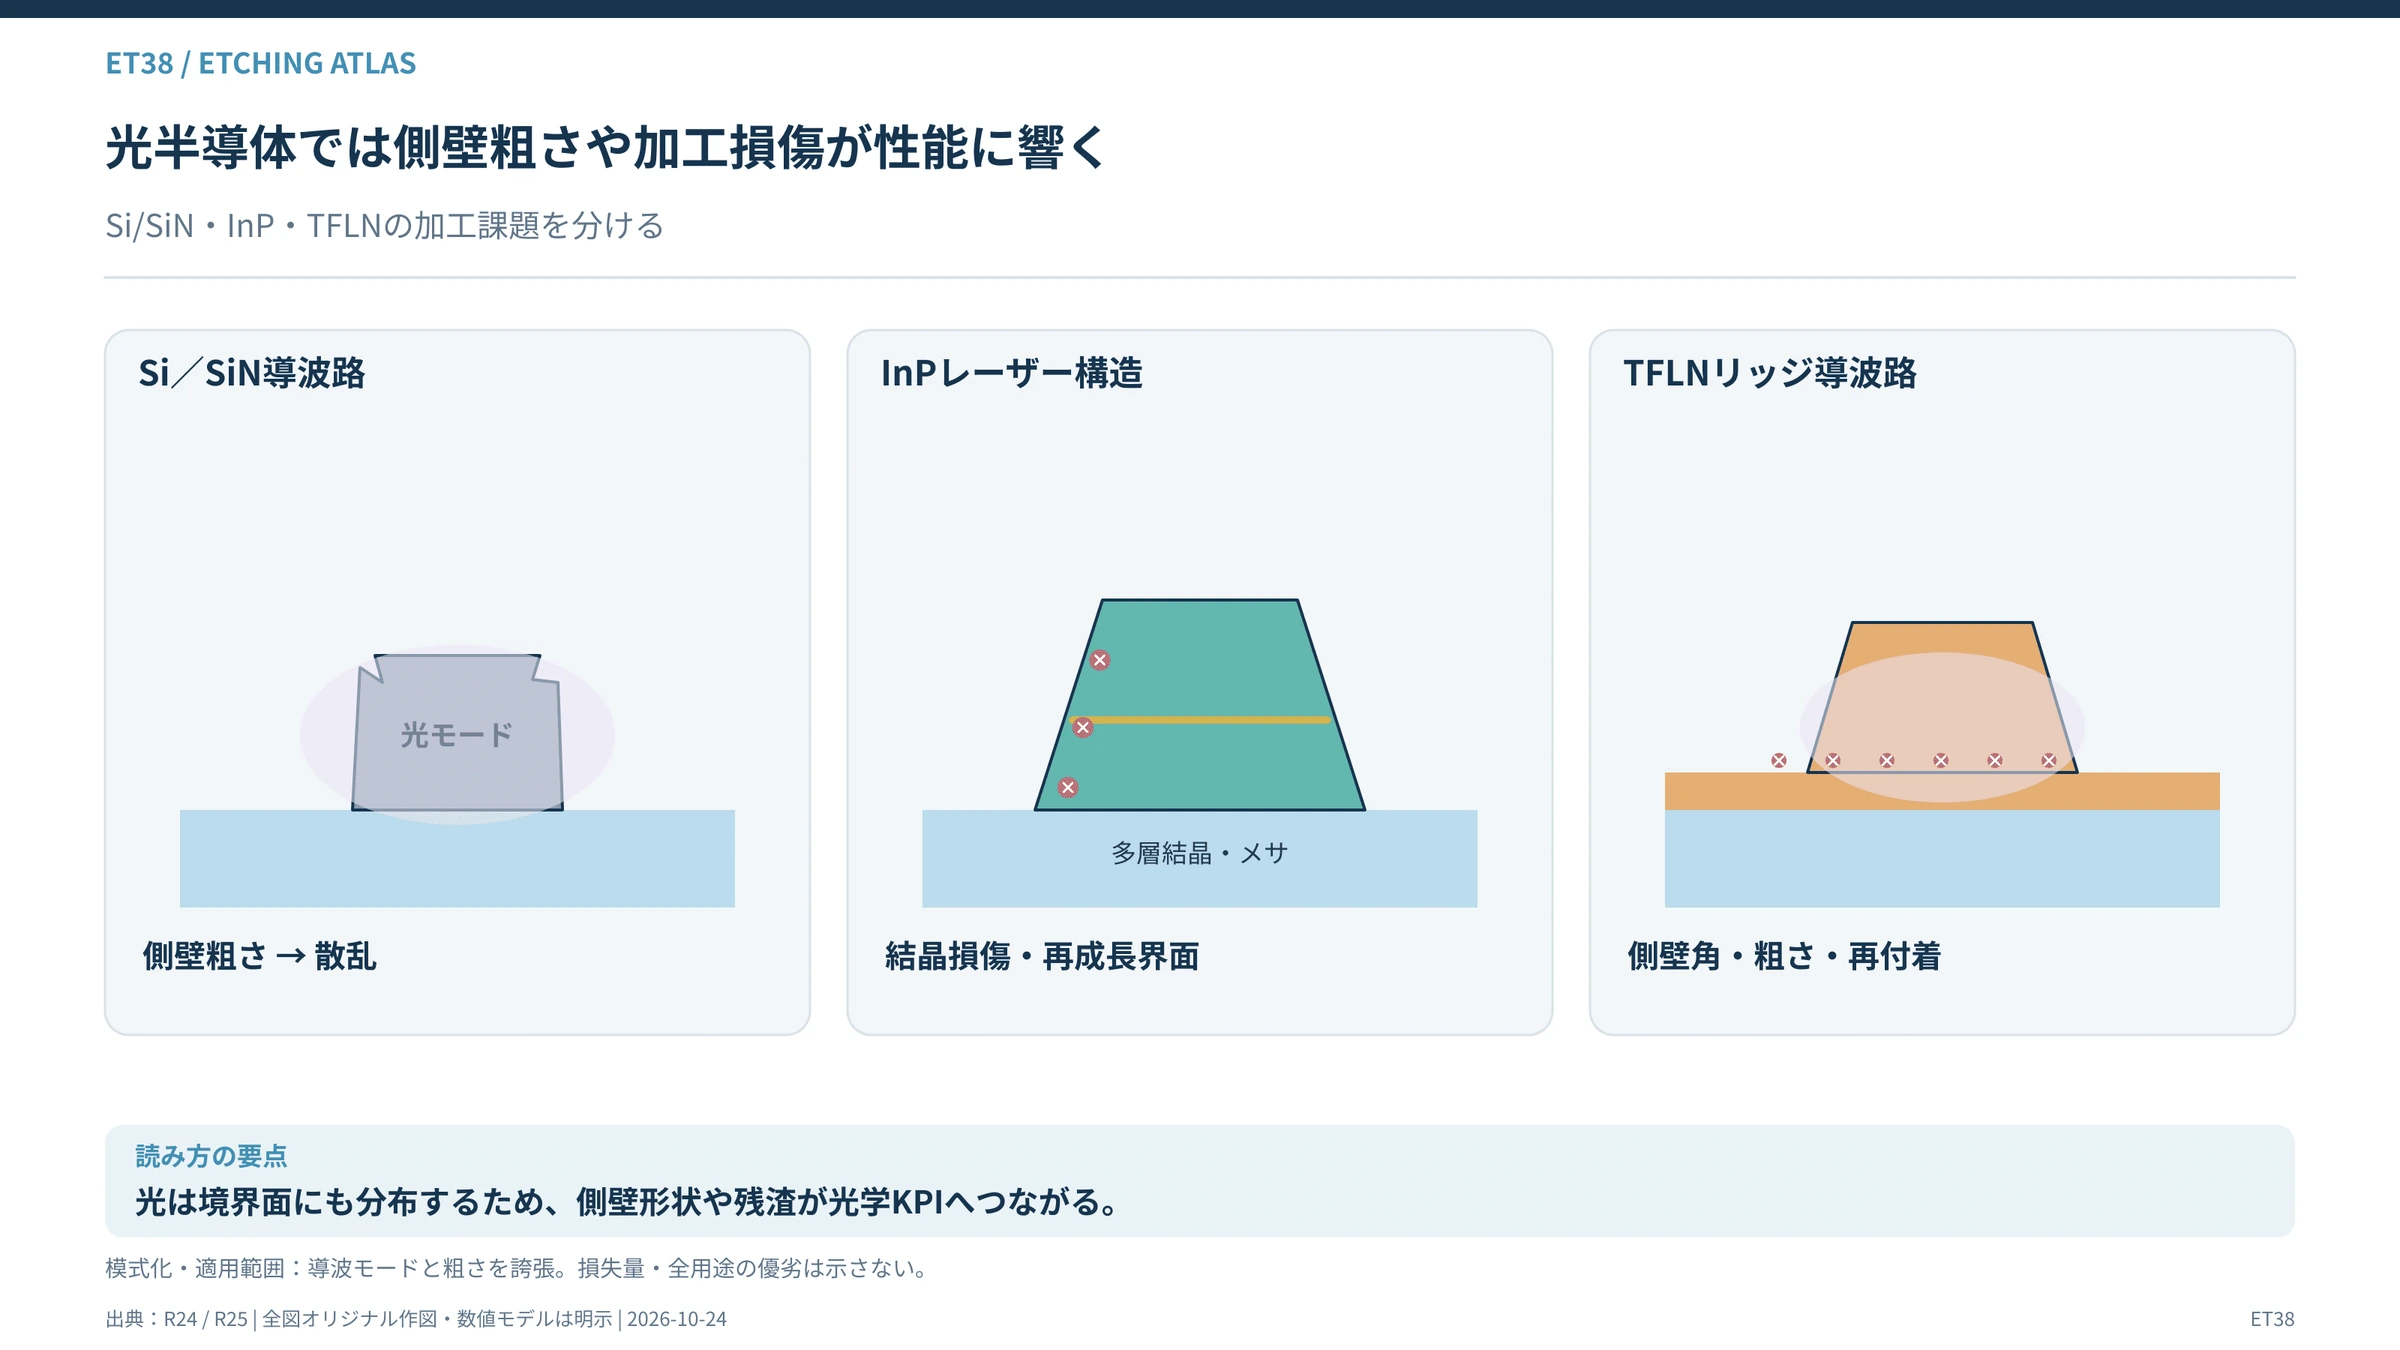
#SiPhでは、シリコンやSiNの光導波路を形成する。
#ここでは、導波路の幅、高さ、側壁粗さが光の伝搬特性に影響する。
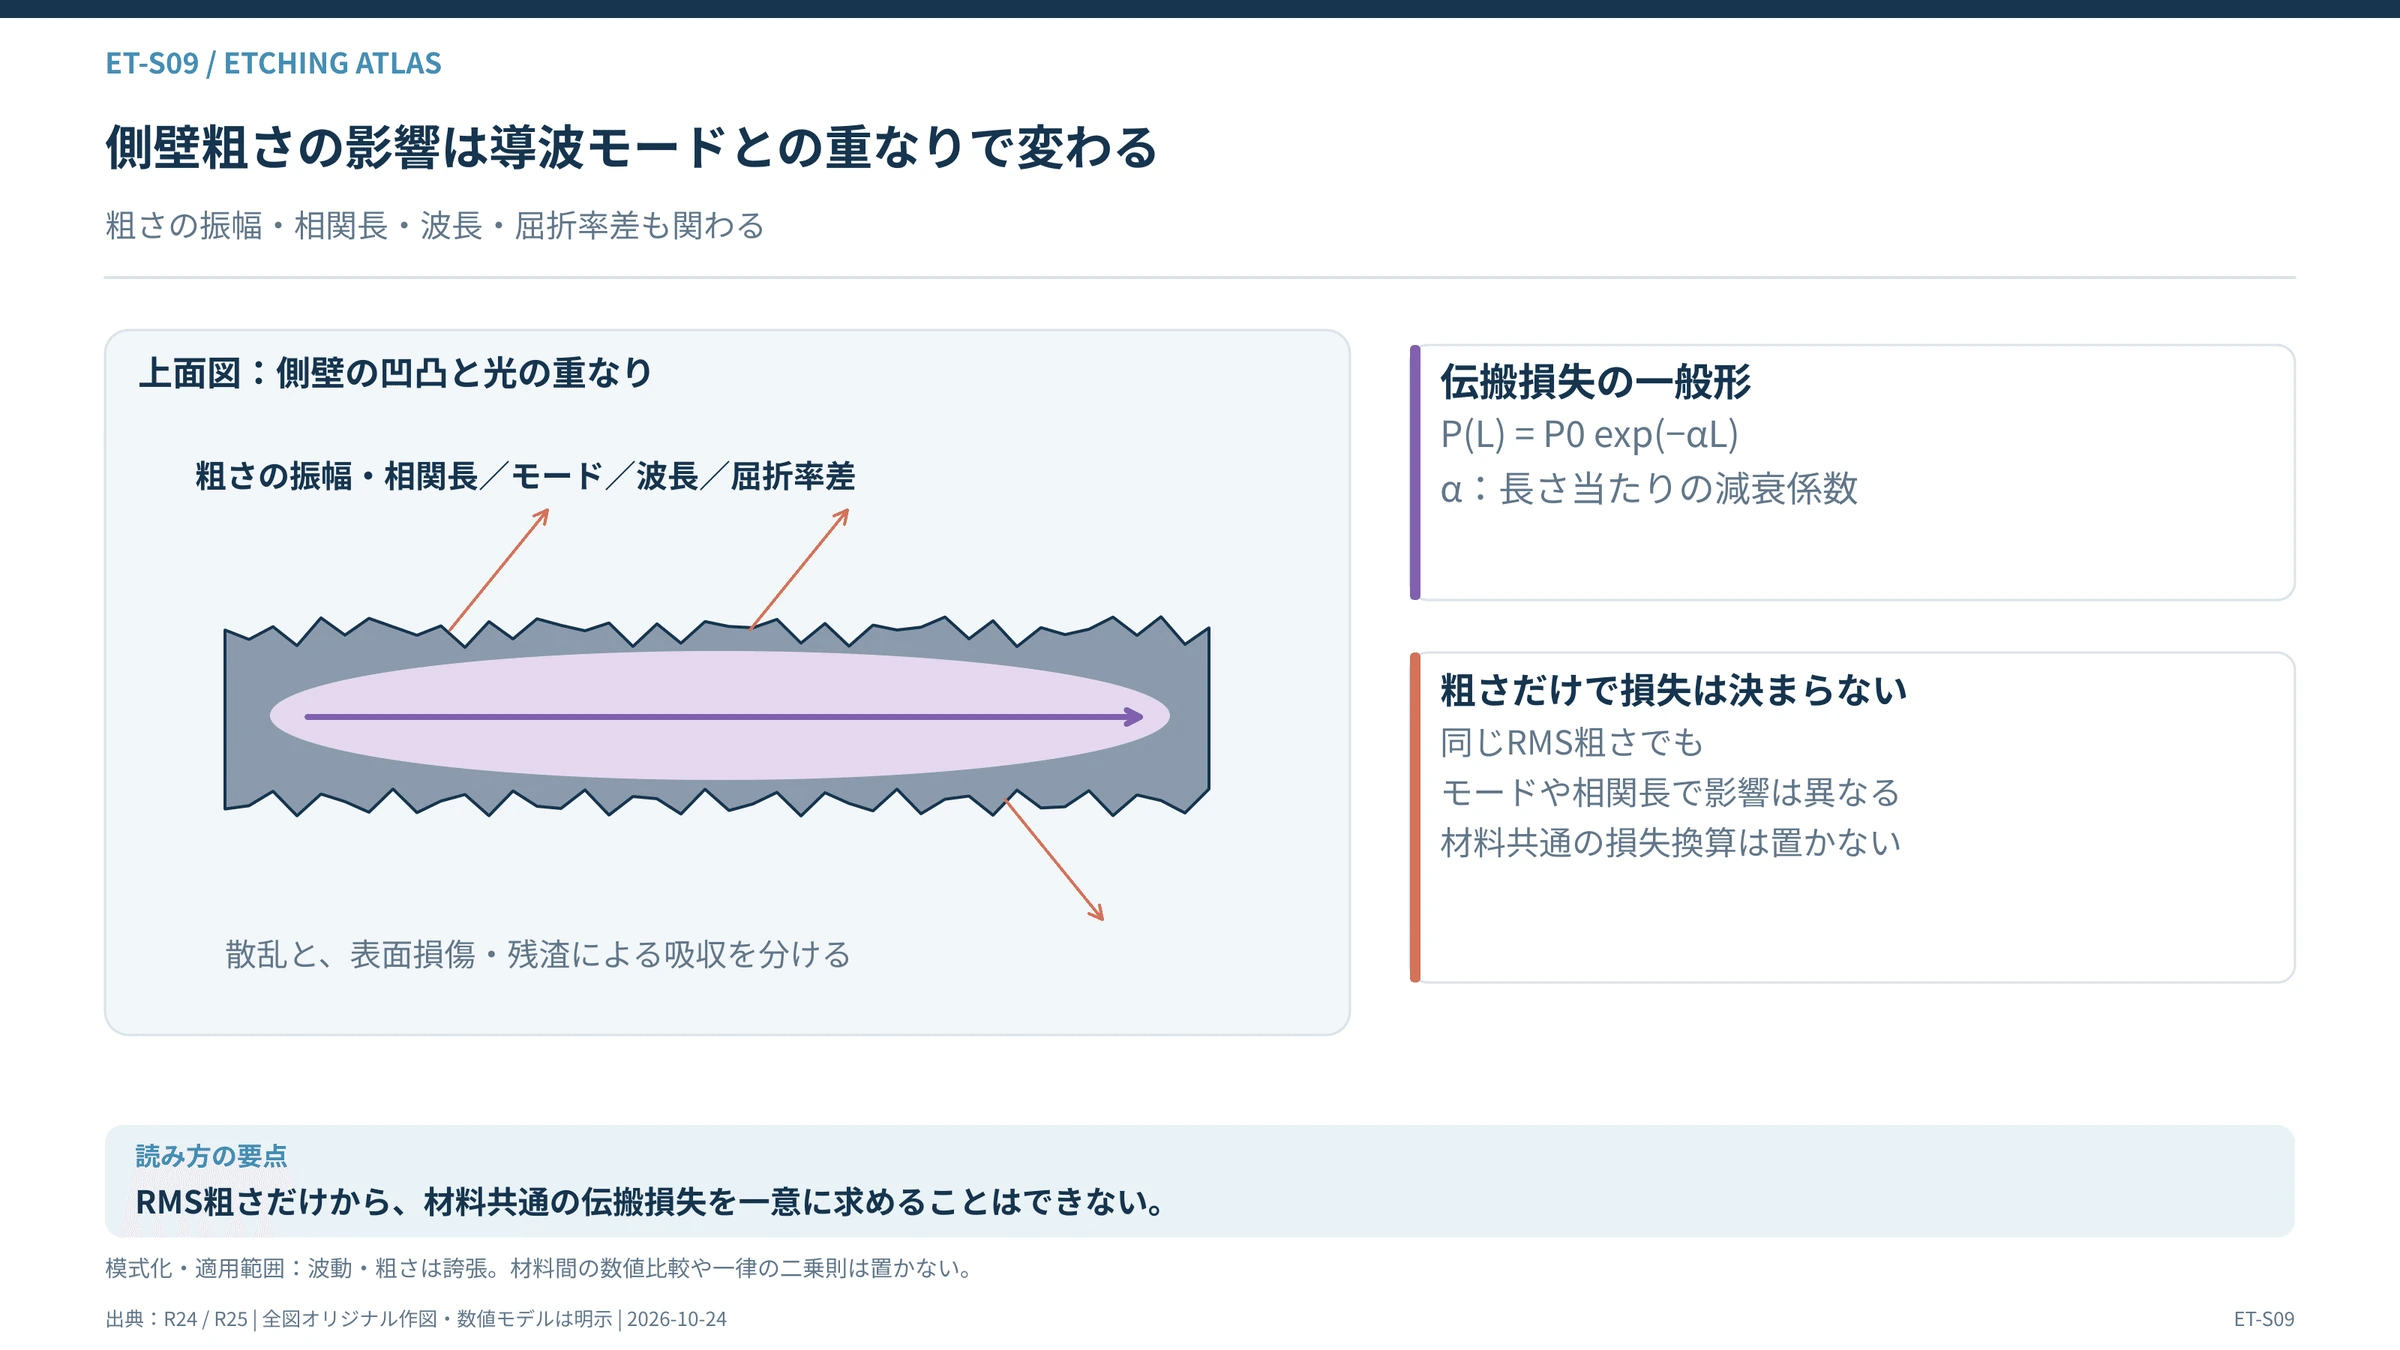
#側壁に微小な凹凸が残れば、光が散乱し、伝搬損失が増える可能性がある。
#このため、単純なCD精度だけでなく、線端粗さ、側壁粗さ、加工損傷などが重要になる。
#InPレーザー・EML
#InP系レーザーでは、光導波路やメサ構造、DFB回折格子などを加工する。
#また、必要に応じて加工後の表面へ再び結晶を成長させる工程もある。
#この場合、エッチング後の表面汚染や欠陥が、後続のエピタキシャル成長へ影響する可能性がある。
#EMLでは、レーザー領域と電界吸収型変調器の領域で異なる要求が存在し、材料と光学界面の制御が重要になる。
#TFLN
#TFLNは薄膜ニオブ酸リチウムを利用する光変調器技術である。
#一般的なリッジ型TFLN変調器では、薄膜化した単結晶LiNbO₃を部分的に加工して光導波路を作る。
#しかし、LiNbO₃はSiのエッチングと同じ条件で容易に加工できる材料ではない。
#反応生成物の揮発性、再付着、側壁粗さ、結晶表面の損傷が重要になる。
#2024年12月、ULVACとSilicon Austria LabsはTFLNの量産向けプラズマエッチング技術開発で協力を発表した。(出典:ULVAC:TFLNプラズマエッチング)
#ULVACのNLD-5700は、低圧・低電子温度・高密度のプラズマを利用する装置である。
#このように、光半導体の市場拡大はCVDやPVDだけでなく、光導波路向けの精密ドライエッチング装置にも需要を生む可能性がある。
#
主な参照資料:
#- Kamimura / Furuta, ULVAC:Dry Etching Technologies of Optical Device and III-V Compound Semiconductors(2017-02-01)
- Chen et al.:Directional atomic layer etching of lithium niobate using Br-based plasma(2025 / 改訂2026)
主な参照資料:
#- Kamimura / Furuta, ULVAC:Dry Etching Technologies of Optical Device and III-V Compound Semiconductors(2017-02-01)
- Chen et al.:Directional atomic layer etching of lithium niobate using Br-based plasma(2025 / 改訂2026)
#
第9節 世界の装置企業と供給網――誰が何を担当しているのか
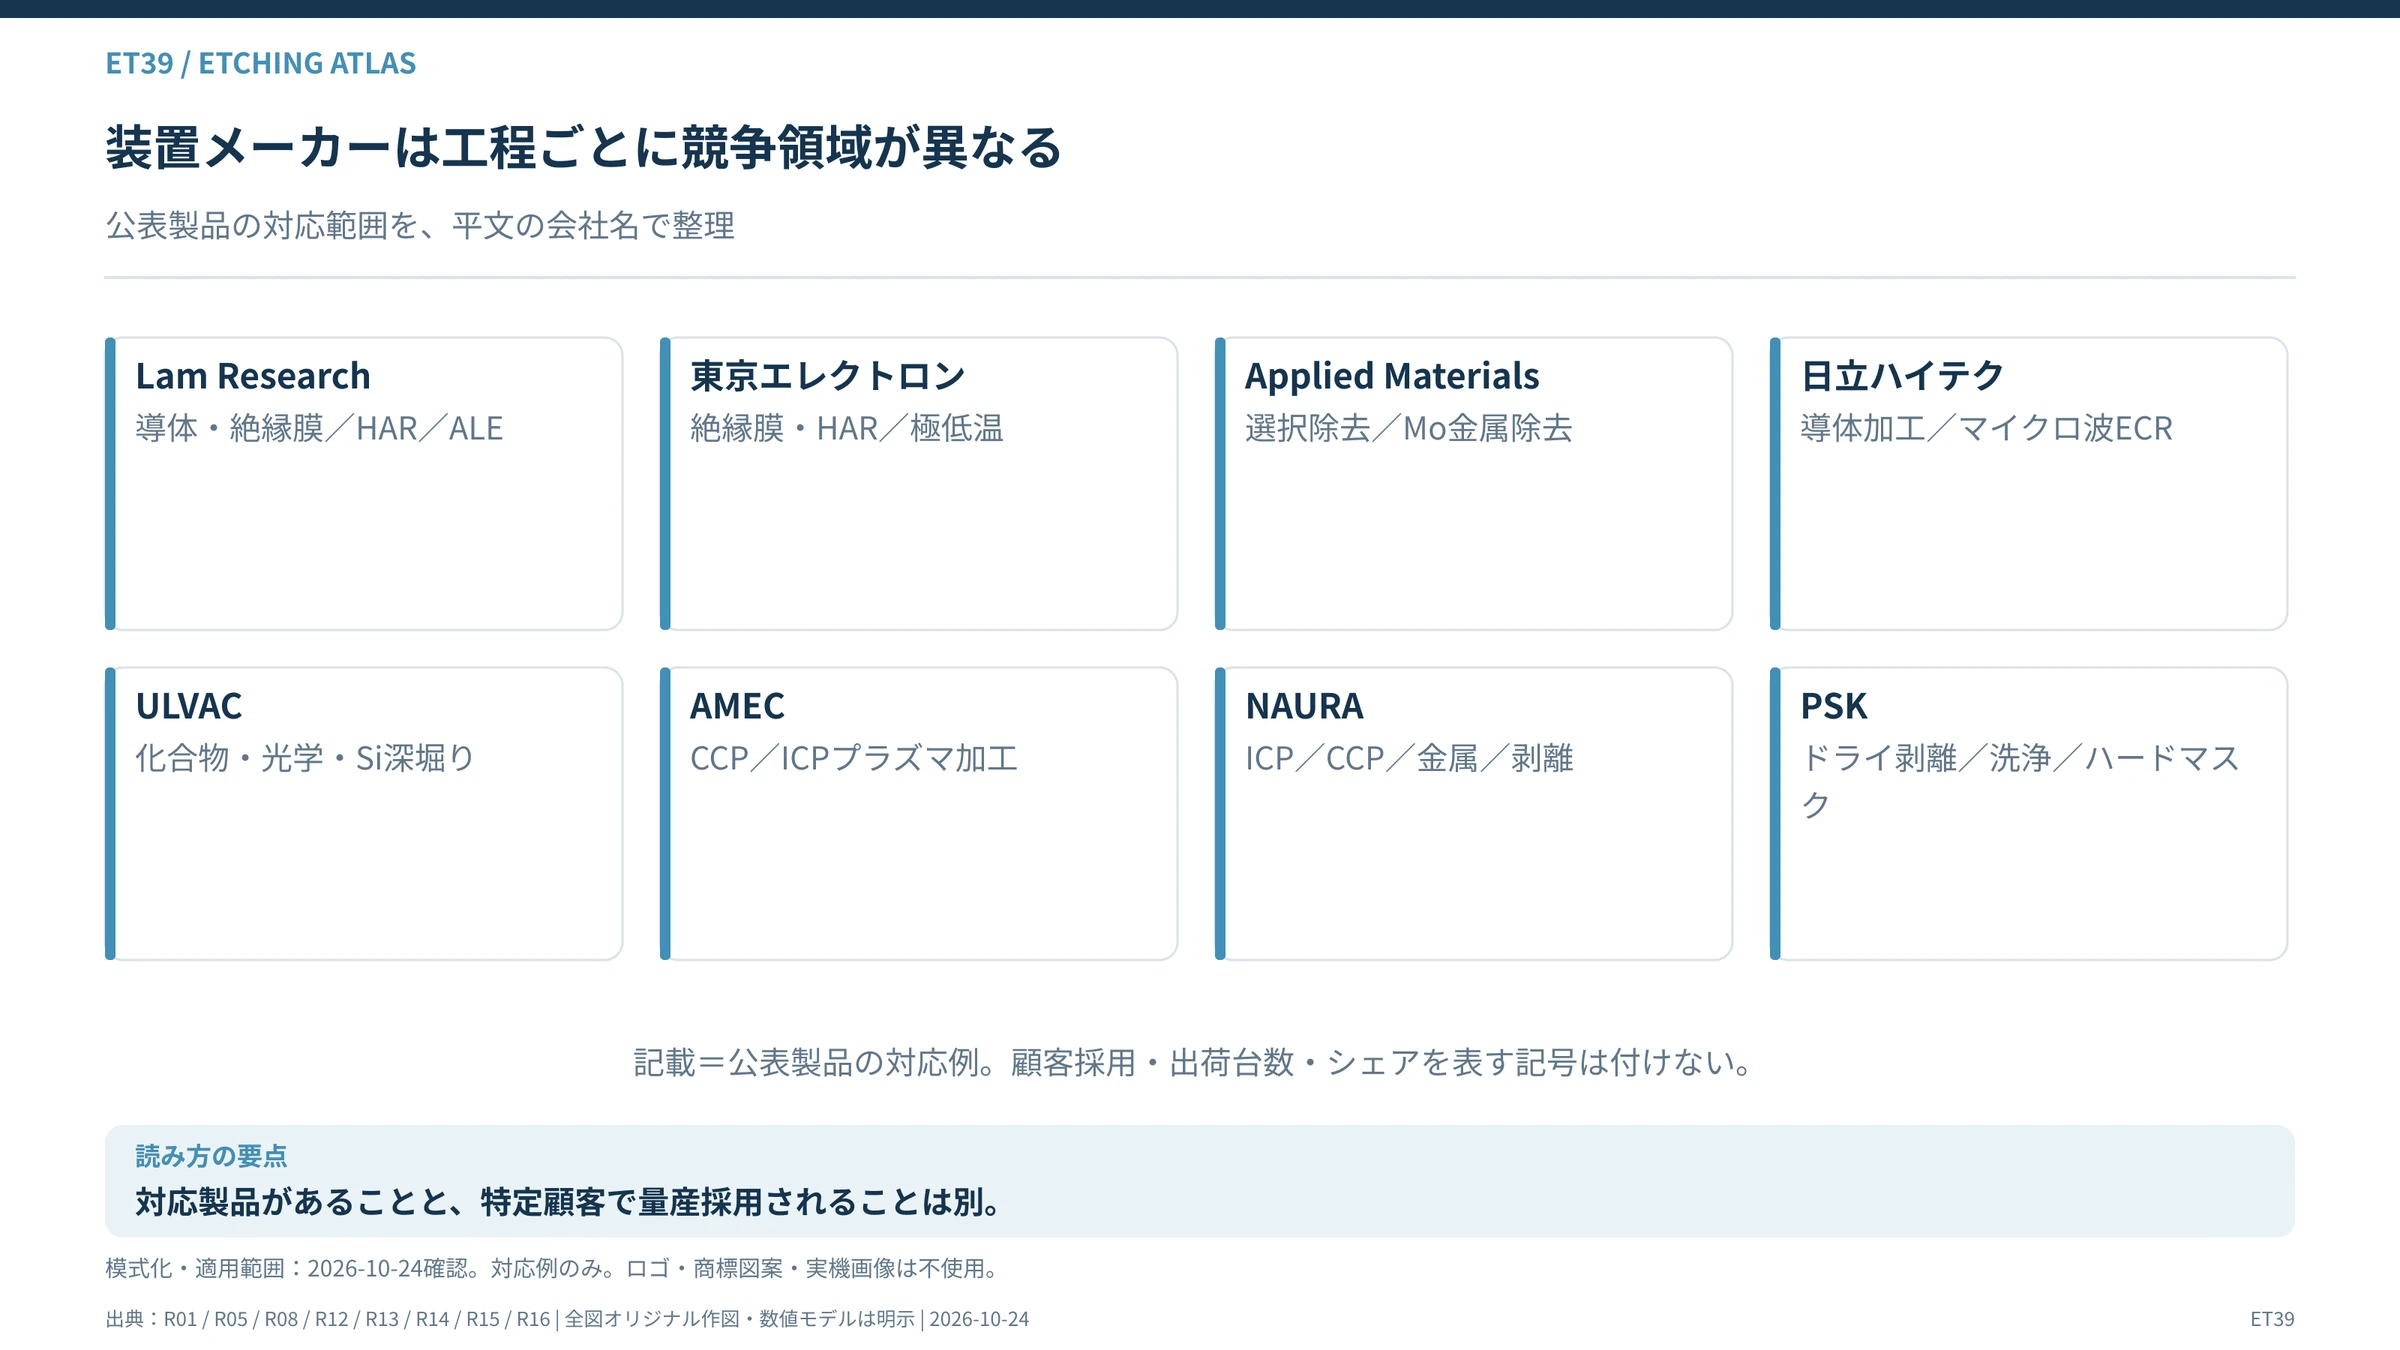
#9-1 主要な完成装置メーカー
#ここで注意したいのは、すべての企業が同じ工程で直接競争しているわけではないことである。
#
主な参照資料:
#- Lam Research:Etch Essentials: The Building Blocks of AI Era Microchips(2024-06-12)
- 東京エレクトロン:400層超3D NAND向けメモリチャネルホール加工技術(2023-06-09)
- Applied Materials:Deposition and Selective Etch Systems to Advance 3D Chip Scaling(2026-06-15)
- PSK:Products overview / dry strip / hard mask strip(閲覧 2026-10-24)
- 日立ハイテク:Microwave ECR Plasma Etch Chamber(閲覧 2026-10-24)
- ULVAC:Featured Systems / etching and optical applications(閲覧 2026-10-24)
- NAURA:Compound semiconductors / plasma etch product list(閲覧 2026-10-24)
- AMEC:Environmental, Social Responsibility and Governance Report(2025)
例えばLam Researchや東京エレクトロンは、大規模なロジック・メモリ製造向けに多様なエッチング装置を展開している。
#一方、PSKはドライ剥離やドライ洗浄など、特定の除去工程に重点を置いている。
#ULVACは光デバイスやMEMS向けの特殊材料加工でも重要な製品を持つ。
#9-2 Lam Research
#Lam Researchは、絶縁膜HAR、導体エッチング、ALE、極低温加工など幅広い分野を扱う。(出典:Lam Research:エッチング技術・製品)
#代表的な製品として、Flex、Vantex、Akaraなどがある。
#同社は、Lam Cryo 3.0を400層超の3D NANDに対応する技術として展開している。
#また、Akaraではミリ秒レベルのプラズマ制御によって、加工精度と生産性の向上を目指している。
#重要なのは、これらが同じ加工対象を持つとは限らないことである。
#絶縁膜HARと導体加工では、反応条件も装置要求も異なる。
#9-3 東京エレクトロン
#東京エレクトロンは、エッチング装置を主要事業の一つとしている。
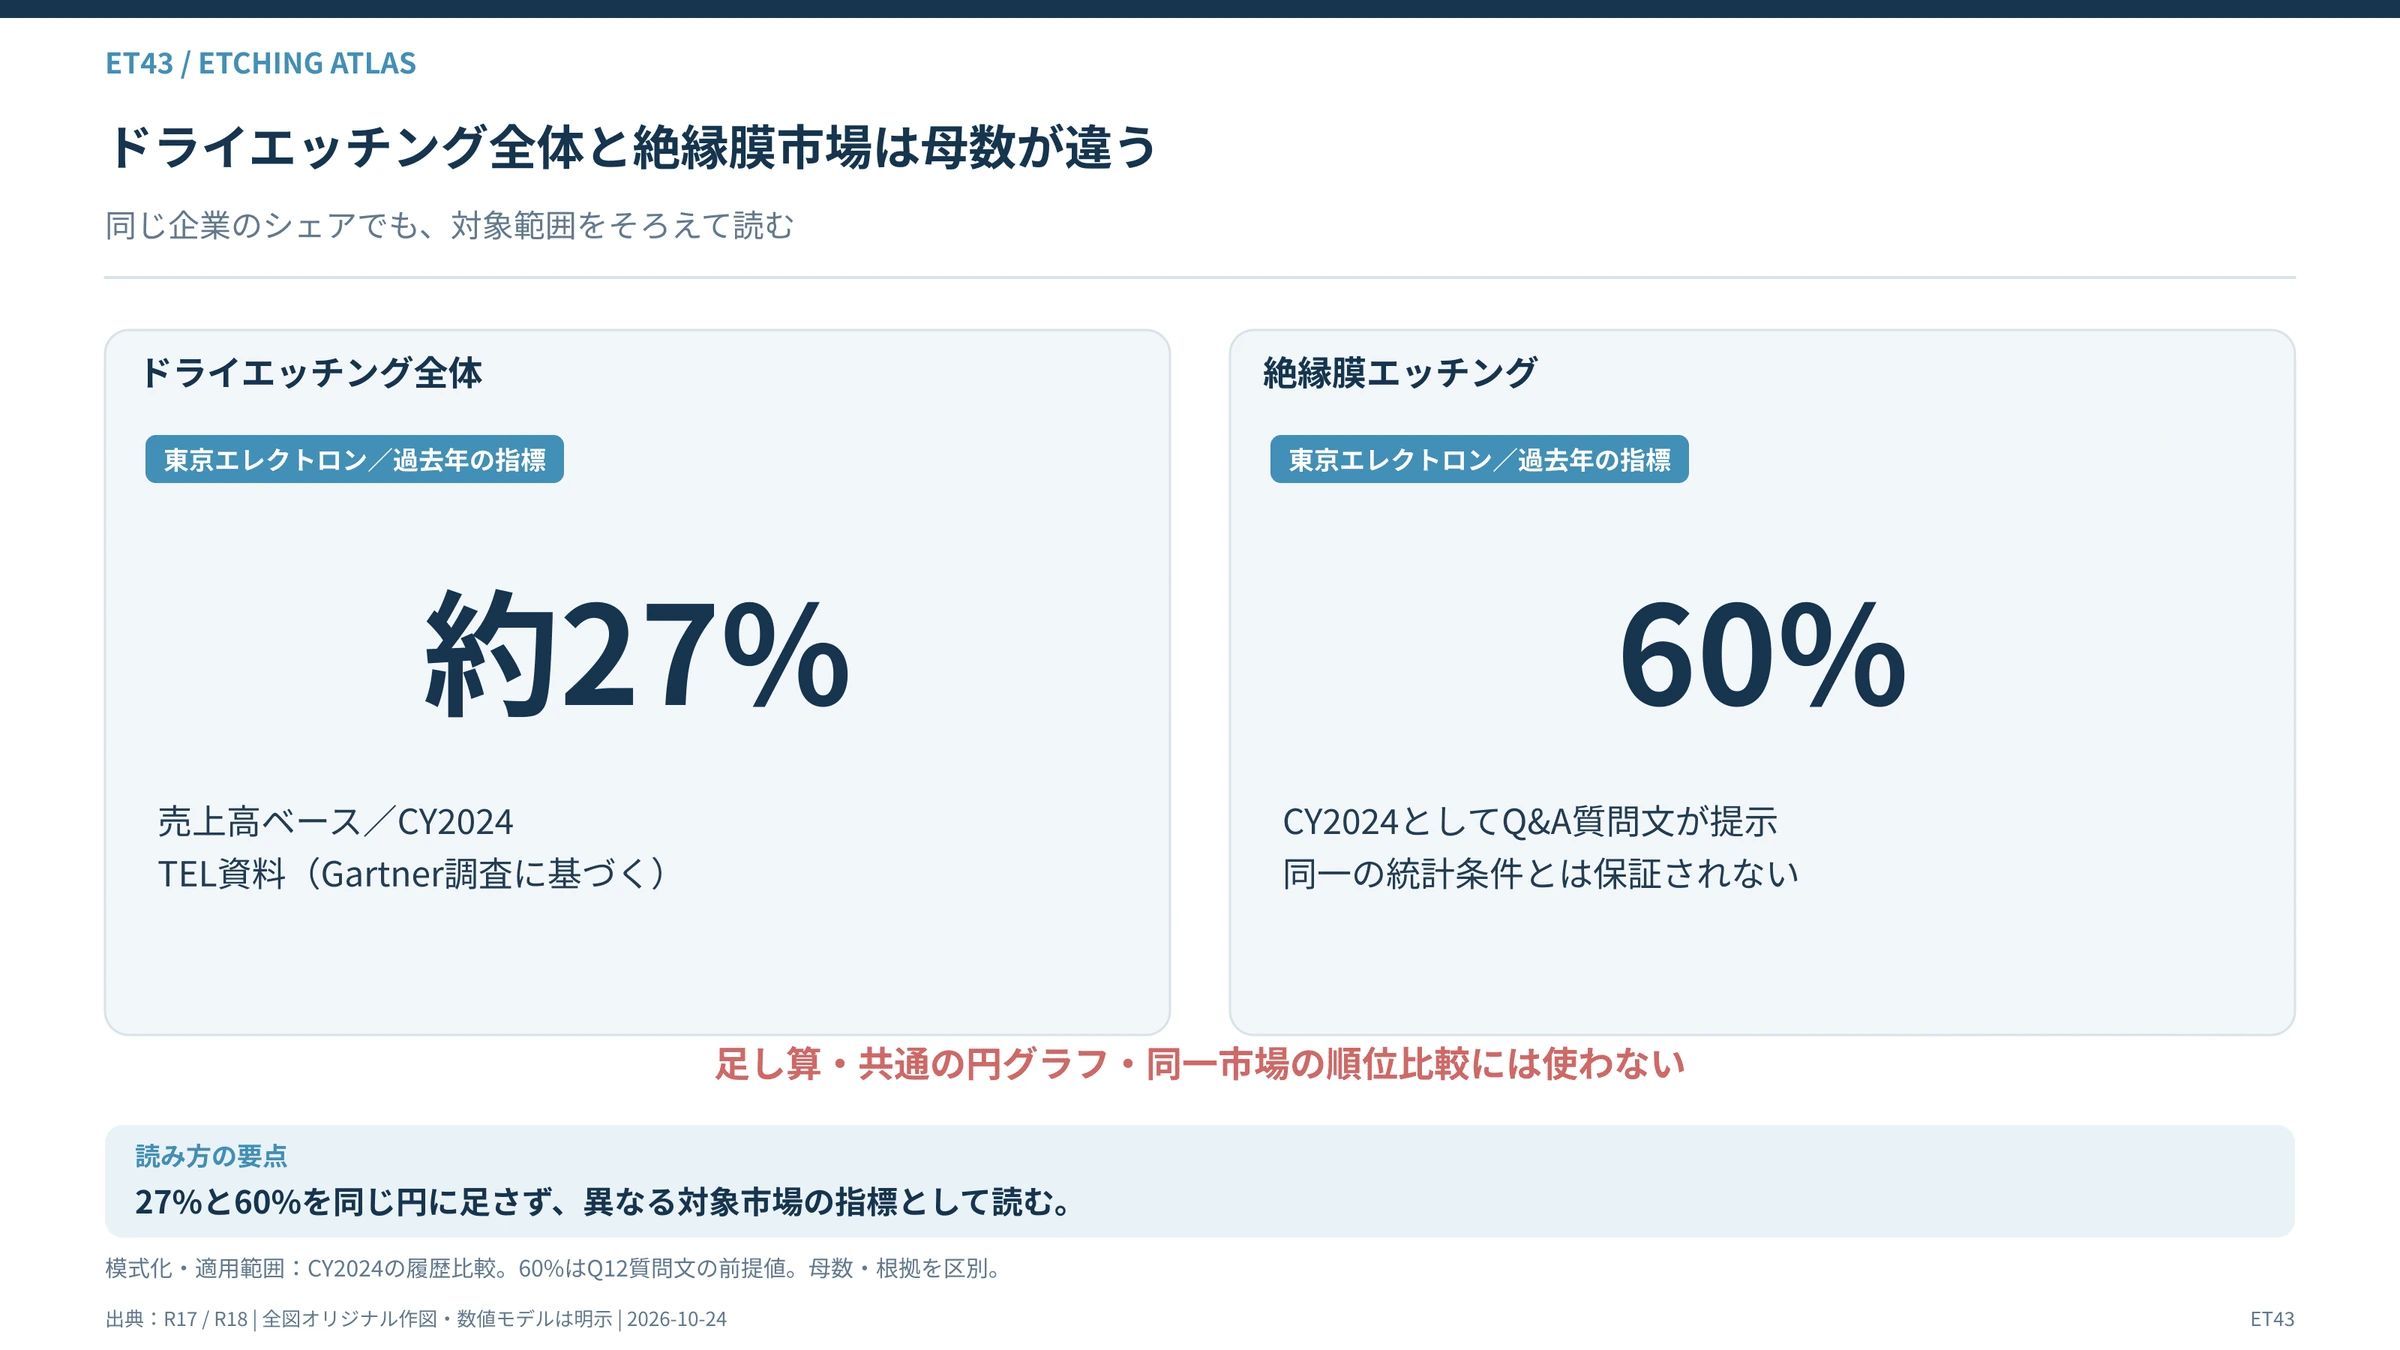
#同社の2025年4月公表資料では、2024年の世界ドライエッチング装置市場シェアを約27%としている。(出典:東京エレクトロン:2025年4月決算資料)
#これは同社が引用する市場調査に基づく、出荷装置売上高ベースの数値である。
#また、同社の決算説明では2024年の絶縁膜エッチング市場シェアが約60%に達したと説明されている。(出典:東京エレクトロン:決算Q&A)
#両者は対象市場が異なり、単純に同じ数字として扱うことはできない。
#東京エレクトロンの成長機会として重要なのは、3D NANDの極低温HARや、DRAMキャパシタ、先端実装などの工程である。
#9-4 Applied Materials
#Applied Materialsは、Sym3などの導体エッチング装置、Selectra選択除去技術、Viva表面改質装置などを展開している。
#特徴的なのは、エッチング単独ではなく、成膜や表面処理との組み合わせを重視していることである。
#例えばGAAでは、ナノシートを形成し、不要な犠牲膜を除去し、表面を整えたあと、ゲート材料を形成する。
#また、3D NANDでは新しい金属材料を形成し、不要な部分を選択的に除去する必要がある。
#このため、材料形成と除去を組み合わせる技術が重要になる。
#9-5 日立ハイテク
#日立ハイテクは、次世代の三次元構造に対応するドライエッチング技術を展開している。
#DCR 9060シリーズは、原子レベルの等方性加工を重視する装置である。
#これは垂直加工だけでは成立しないGAAや三次元メモリの製造で重要な技術分野になる。
#9-6 中国・韓国メーカー
#中国では、AMECやNAURAがプラズマエッチング装置の製品領域を拡大している。
#NAURAのNMC612Eシリーズは、12インチ向けICPエッチング装置であり、ゲート、STI、スペーサ、金属ハードマスクなどの加工用途を公表している。
#また、同社は高速ガス切替を利用する原子層エッチング系のプロセス機能も説明している。
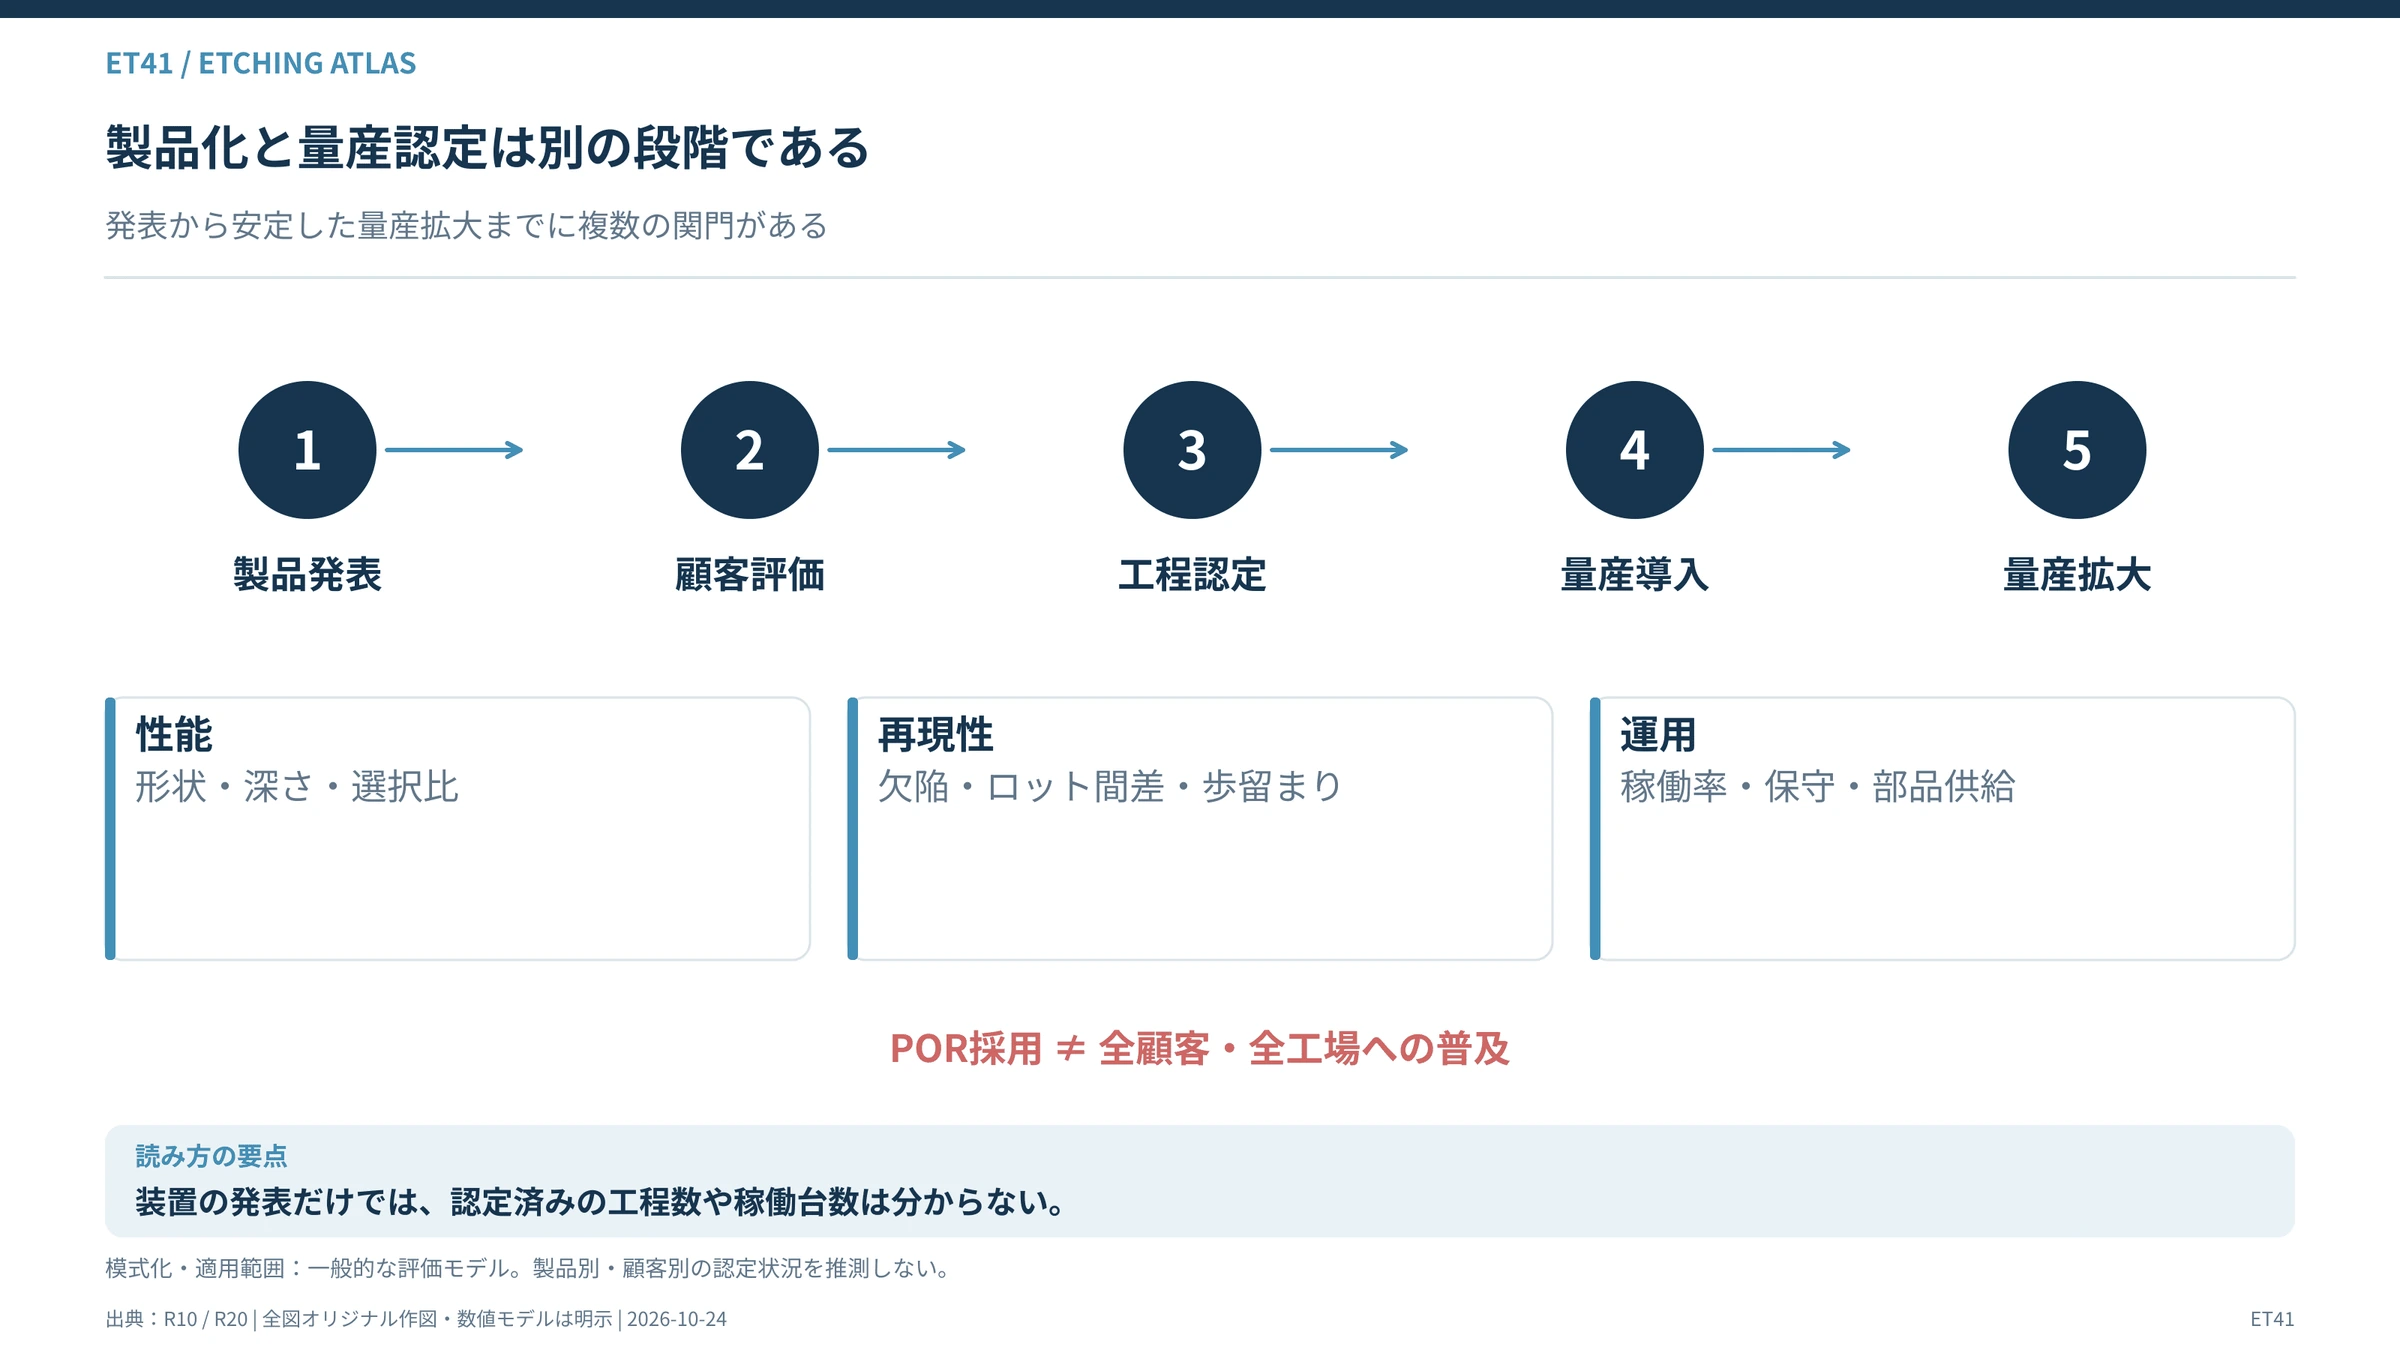
#ただし、製品が存在することと、すべての先端ロジック・メモリ工程で量産認定されていることは異なる。
#AMECも先端メモリ・ロジック向けエッチング装置を展開しており、国内量産への採用を拡大している。
#韓国PSKは、ドライレジスト剥離や特殊なハードマスク除去、ドライ洗浄などの製品を持つ。
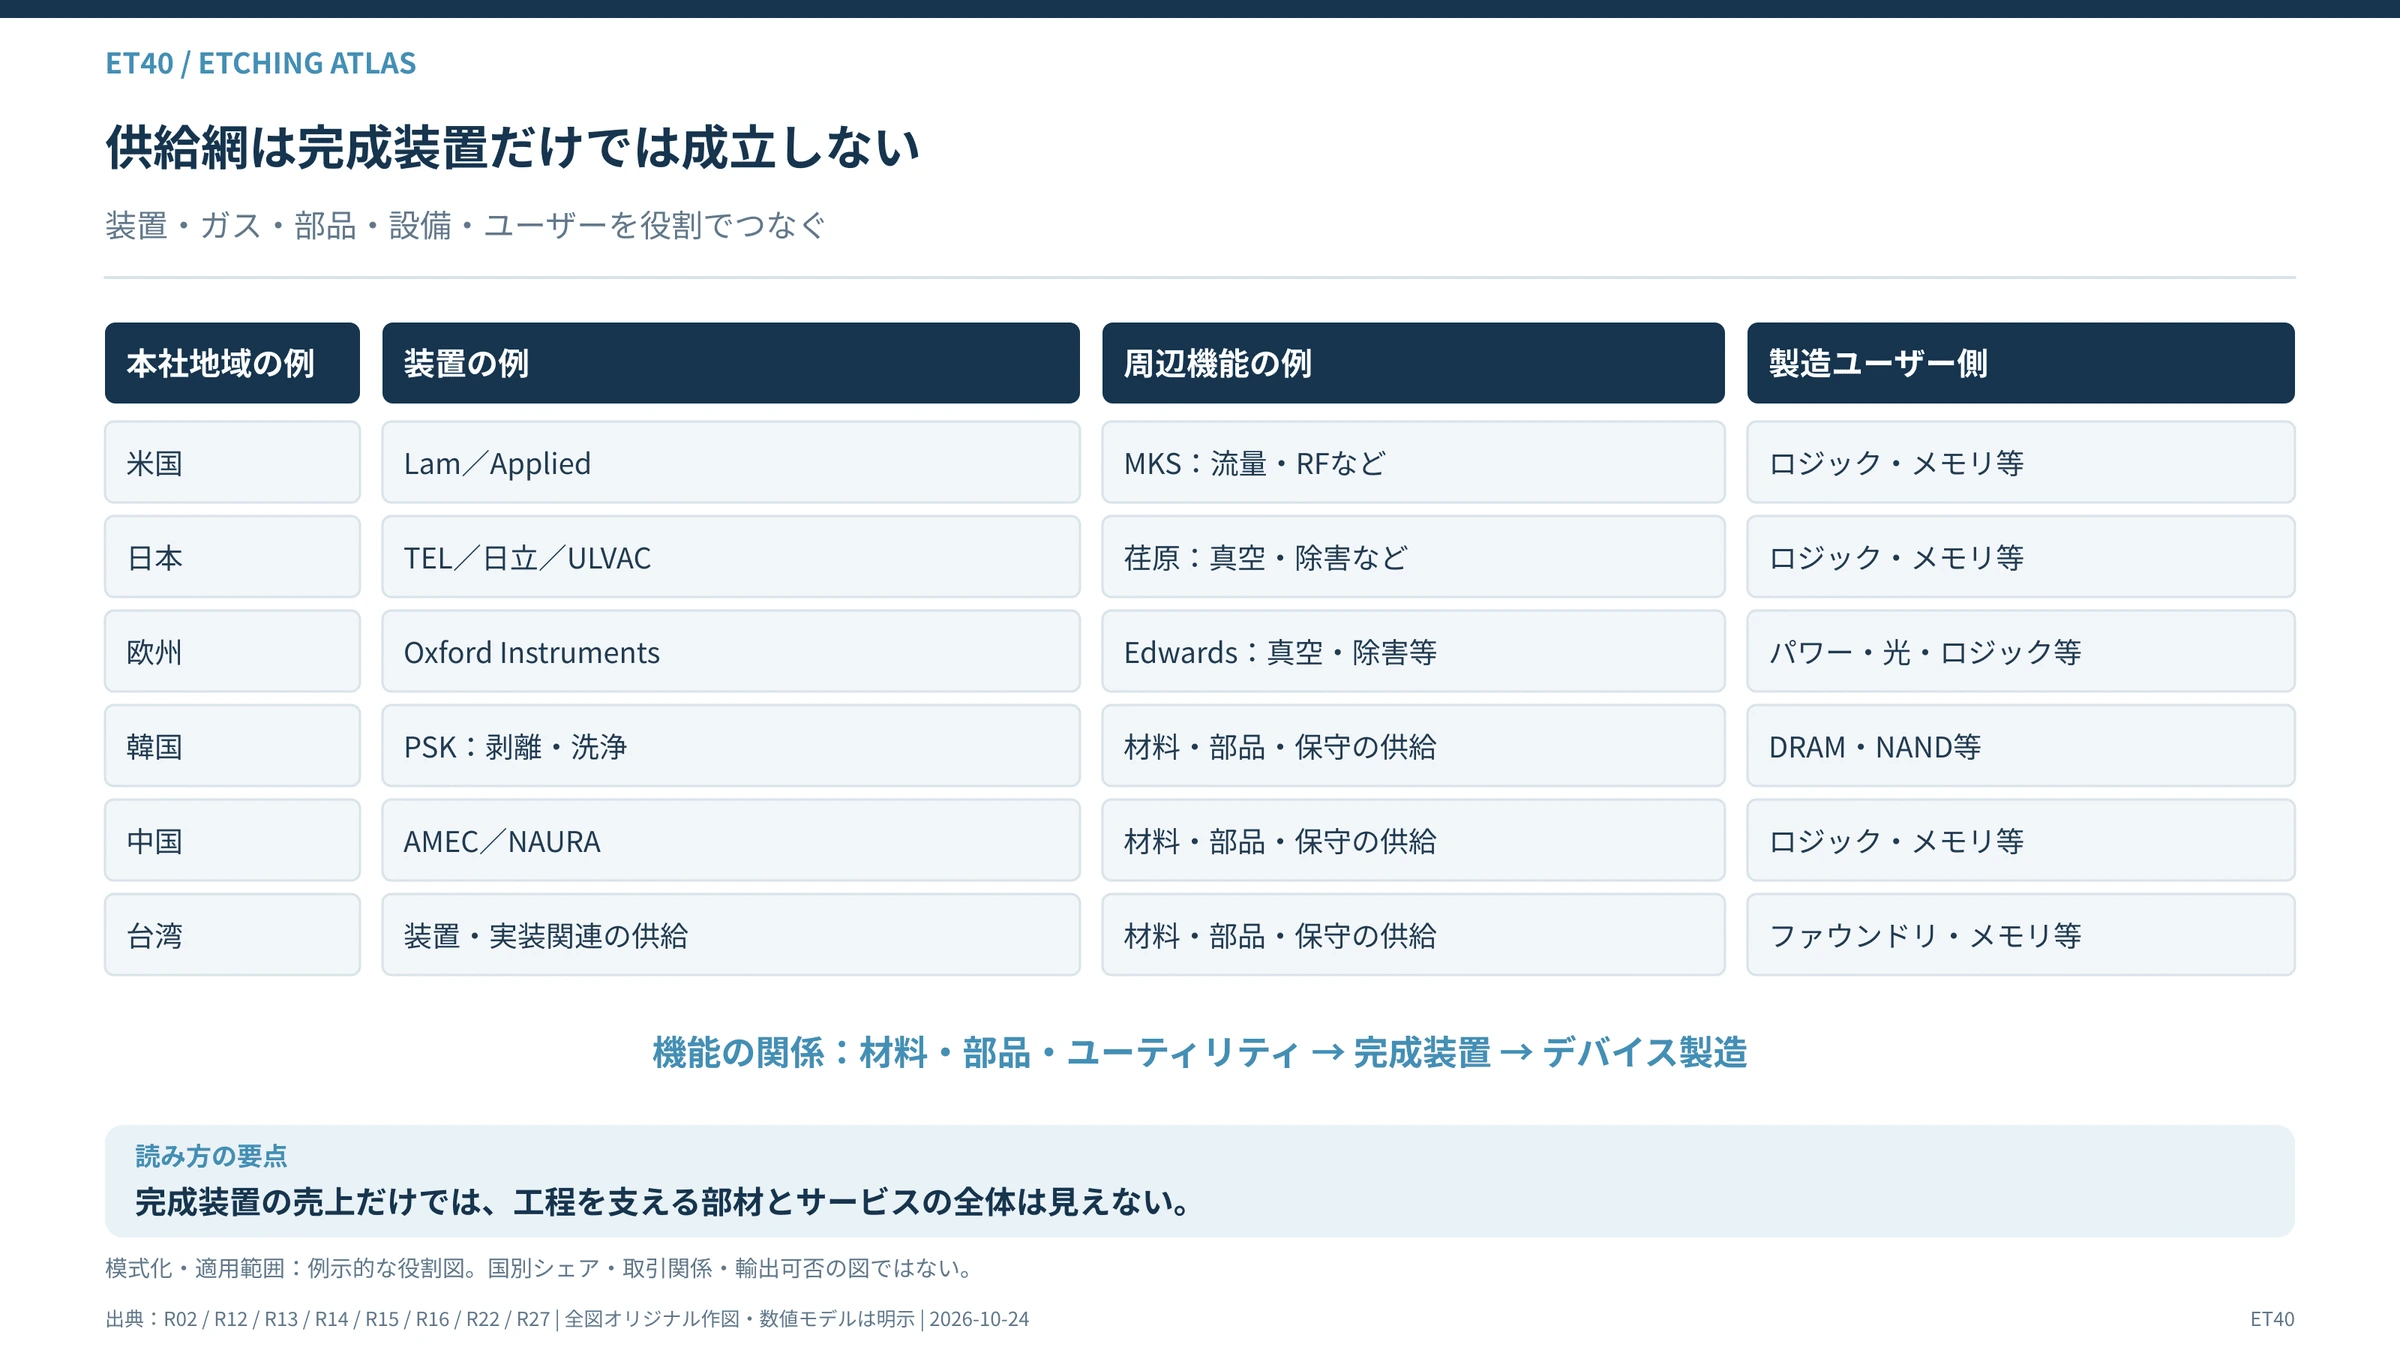
#装置産業を比較する際には、単純なエッチング装置の総売上だけでなく、対象材料、形状、ウエハ口径、装置認定、量産稼働を区別する必要がある。
#
主な参照資料:
#- MKS:Semiconductor Etching Solutions / MKS Handbook(閲覧 2026-10-24)
- PSK:Products overview / dry strip / hard mask strip(閲覧 2026-10-24)
- 日立ハイテク:Microwave ECR Plasma Etch Chamber(閲覧 2026-10-24)
- ULVAC:Featured Systems / etching and optical applications(閲覧 2026-10-24)
- NAURA:Compound semiconductors / plasma etch product list(閲覧 2026-10-24)
- AMEC:Environmental, Social Responsibility and Governance Report(2025)
- Edwards Vacuum:Semiconductor vacuum and abatement solutions(閲覧 2026-10-24)
- 荏原製作所:New Dry Vacuum Pump and Plasma Abatement System(2025-12-17)
主な参照資料:
#- Applied Materials:Selective molybdenum etch product description(閲覧 2026-10-24)
- Lam Research:Dry Photoresist Selected as Production Tool of Record(2025-01-29)
#
第10節 市場規模・シェア・量産能力――エッチング市場をどう測るか
#10-1 エッチング市場の定義
#エッチング装置市場には複数の区分がある。
#絶縁膜エッチング、導体エッチング、シリコンエッチング、HAR、ALE、選択除去、ドライ洗浄、レジスト剥離などである。
#また、前工程向けと先端実装向けでは、同じ装置技術でも対象市場が異なる場合がある。
#したがって、市場規模を比較する際には、対象年、装置分類、用途、集計方法を固定する必要がある。
#10-2 2026年の半導体設備投資市場
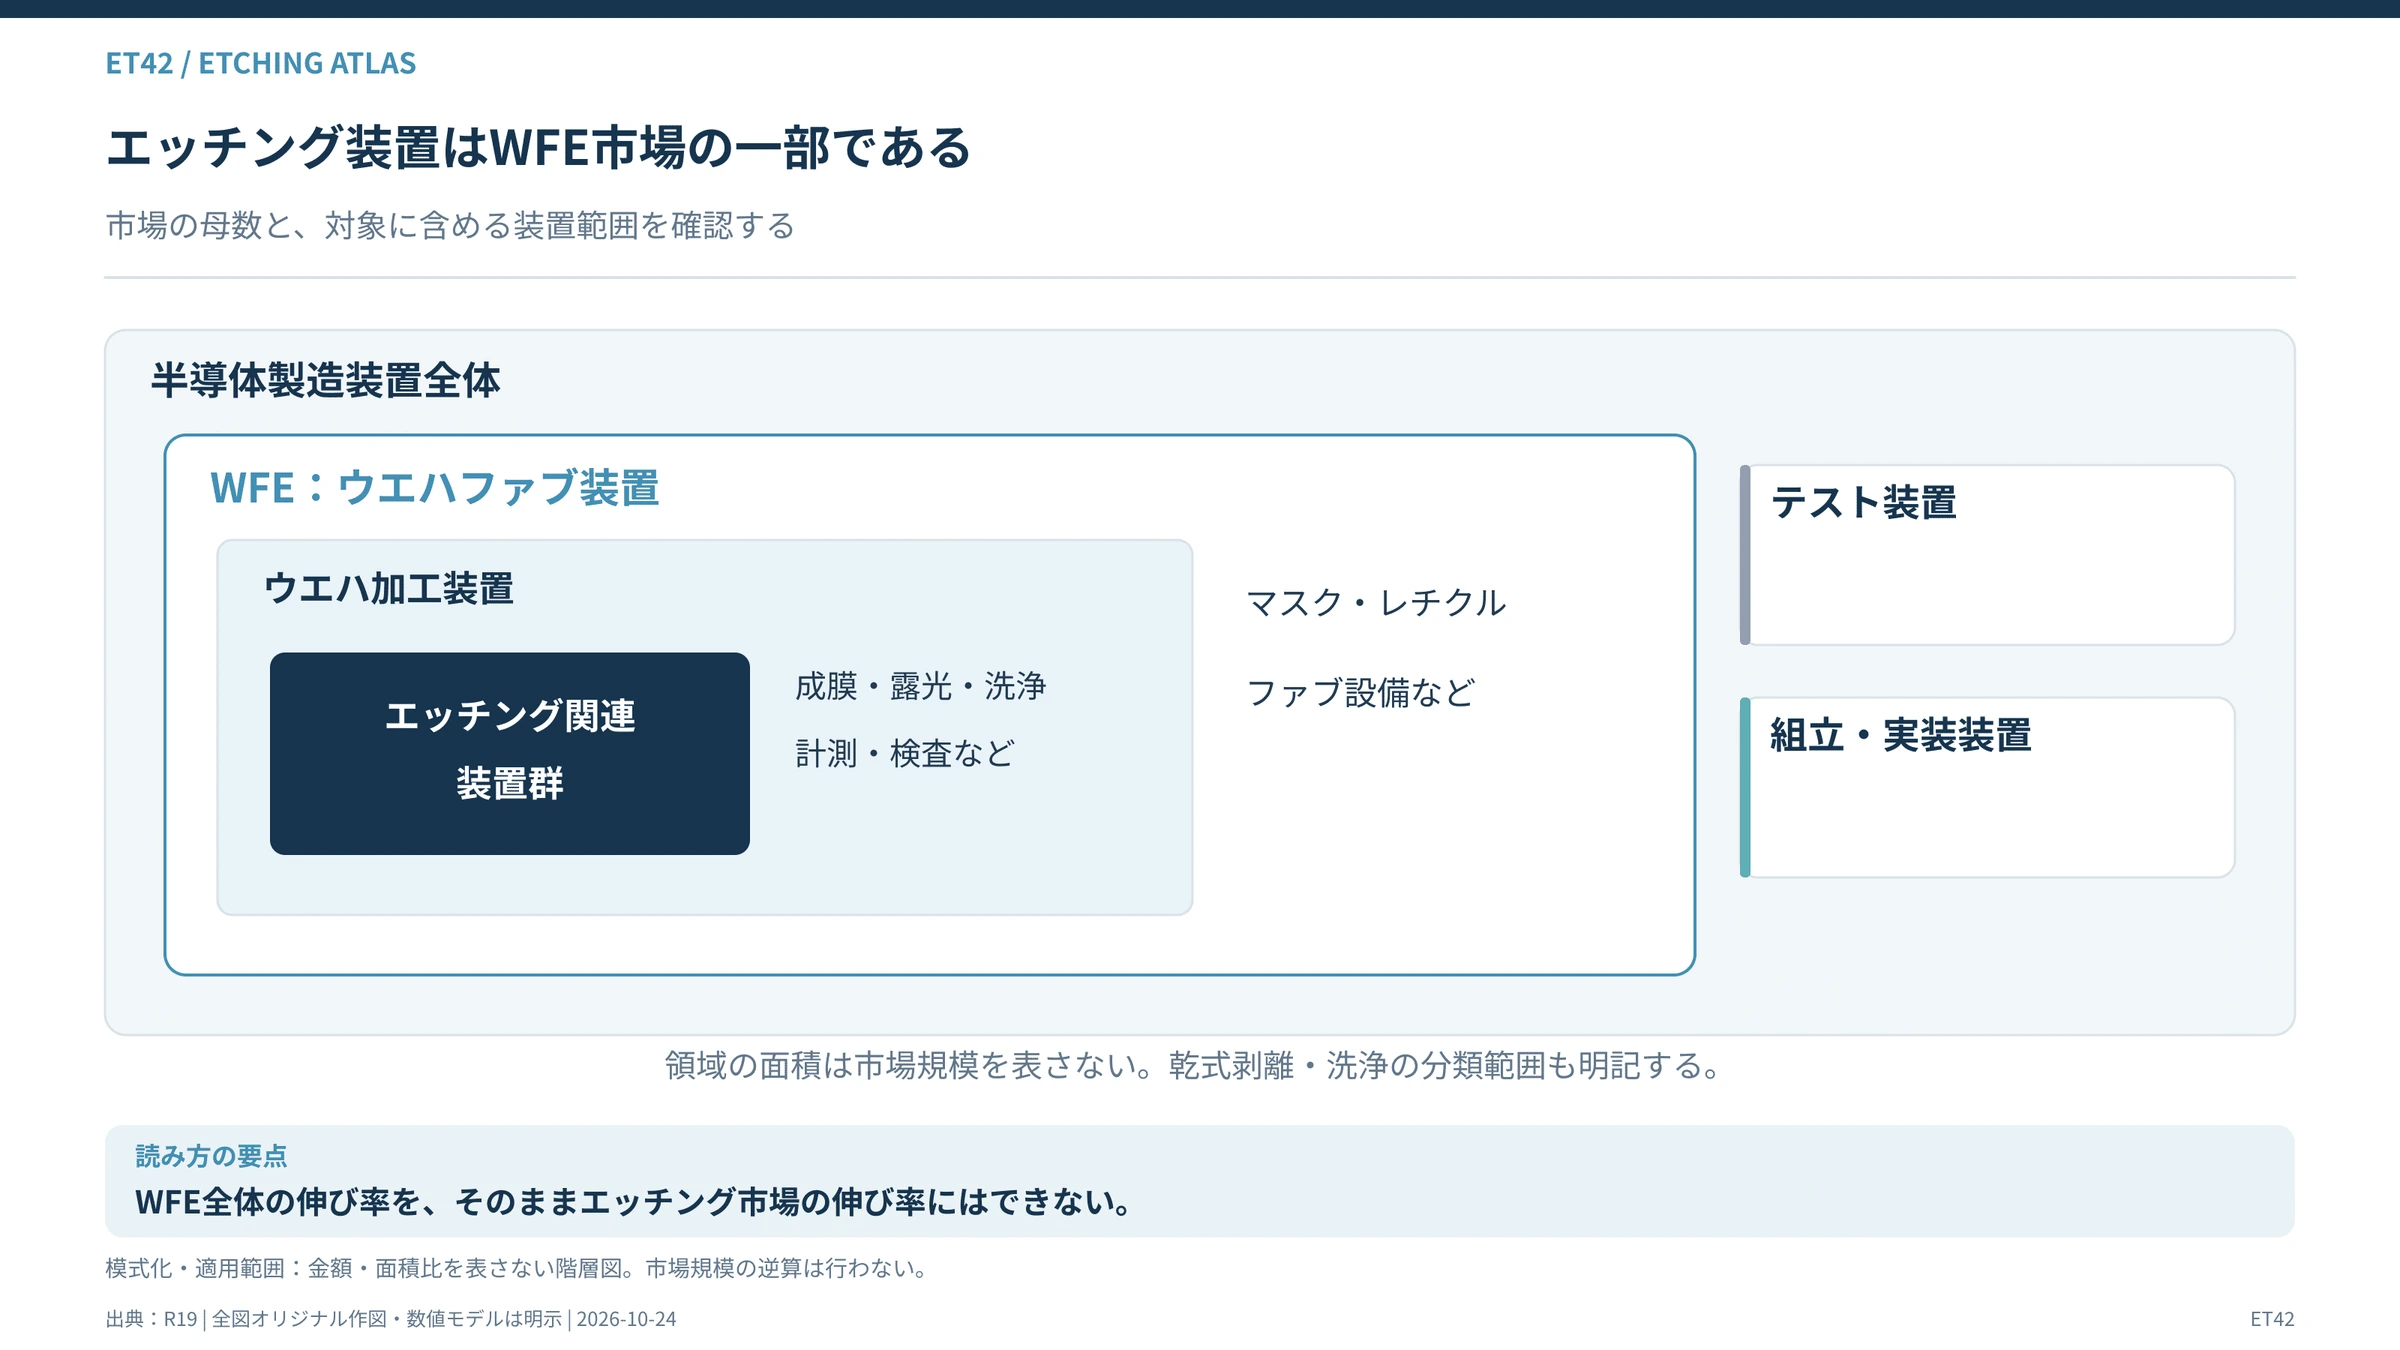
#SEMIが2026年7月に公表した予測では、2026年の世界のウェーハファブ装置売上は1,439億ドルと見込まれている。(出典:SEMI:2026年7月製造装置予測)
#また、同予測では次の数字が示されている。
#これらの数字はエッチング装置単独の市場規模ではない。
#対象には成膜、露光、計測・検査、洗浄などの関連設備も含まれる。
#また、セグメントの分類上、表の数字だけでWFE市場全体が構成されるわけではない。
#
主な参照資料:
#- SEMI:Market Outlook / equipment market definitions(2025-09)
10-3 シェア比較の注意
#これらの数字は、対象市場も比較条件も異なる。
#
主な参照資料:
#- 東京エレクトロン:FY2025 Financial Announcement / CY2024 world market share(2025-05-02)
- 東京エレクトロン:Q4 FY2025 Earnings Briefing Q&A, Q12(2025-05-02)
例えば、TELの27%と60%は異なる市場区分である。
#また、極低温エッチングの加工速度は、膜構成、深さ、CD、温度、マスクなどの条件が異なれば単純比較できない。
#装置市場の分析で最も避けるべきことは、異なる母数を持つ数字を同じ市場のシェアとして扱うことである。
#10-4 装置の処理能力
#エッチング装置一台が処理できるウエハ枚数は、加工レシピによって変わる。
#例えば、深い穴を加工する場合、浅い溝を加工する場合よりも時間が長くなる可能性がある。
#また、ALEではサイクル数とパージ時間が重要になる。
#さらに、チャンバーの清掃、消耗部品の交換、搬送時間も処理能力に影響する。
#装置メーカーの年間出荷台数と、装置一台の処理能力も区別しなければならない。
##
第11節 ボトルネックと経済性――何が不足すると量産できなくなるのか
#11-1 エッチング装置の量産KPI
#11-2 必要装置台数の計算
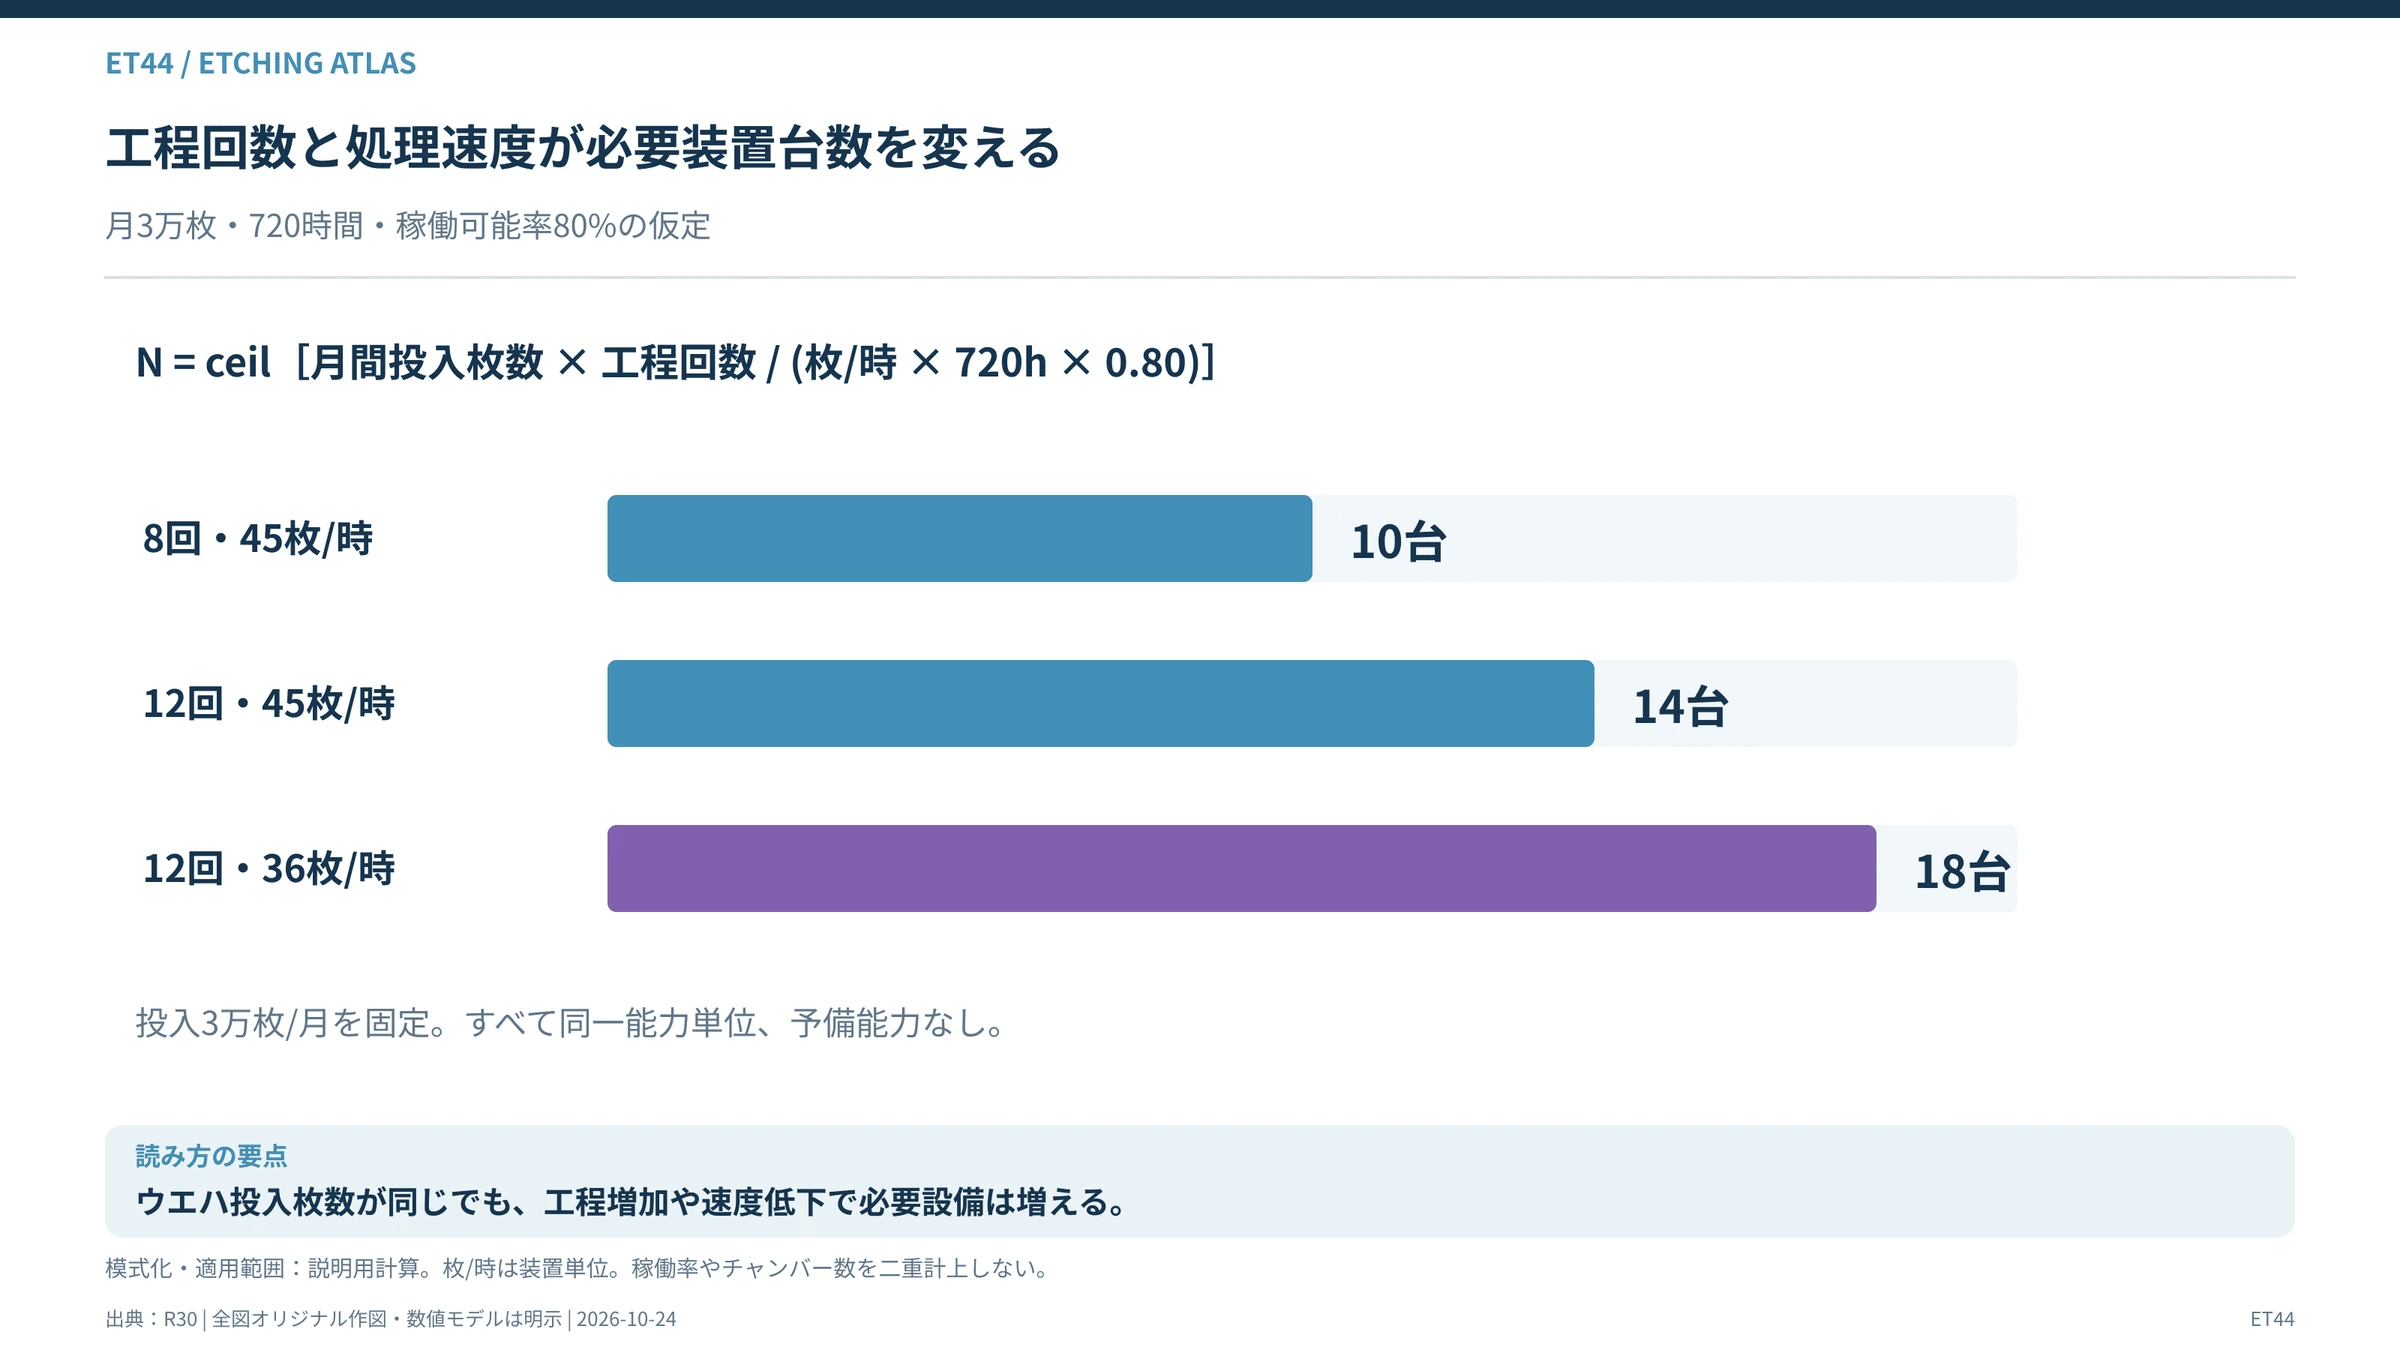
#月間30,000枚のウエハを投入する工場を考える。
#対象エッチング装置群を、ウエハ一枚が平均8回通過すると仮定する。
#月間延べ処理枚数は、
#となる。
#装置一台の実効処理速度を45枚/時、月間時間を720時間、稼働可能率を80%と仮定する。
#一台の月間処理能力は、
#である。
#必要装置台数は、
#となり、最低10台が必要になる。
#ここで、対象工程の通過回数が8回から12回へ増えたとする。
#延べ処理枚数は360,000枚・回となり、最低14台が必要になる。
#さらに、難しい加工レシピへの移行で処理速度が45枚/時から36枚/時に低下すれば、同じ12回通過でも最低18台が必要となる。
#
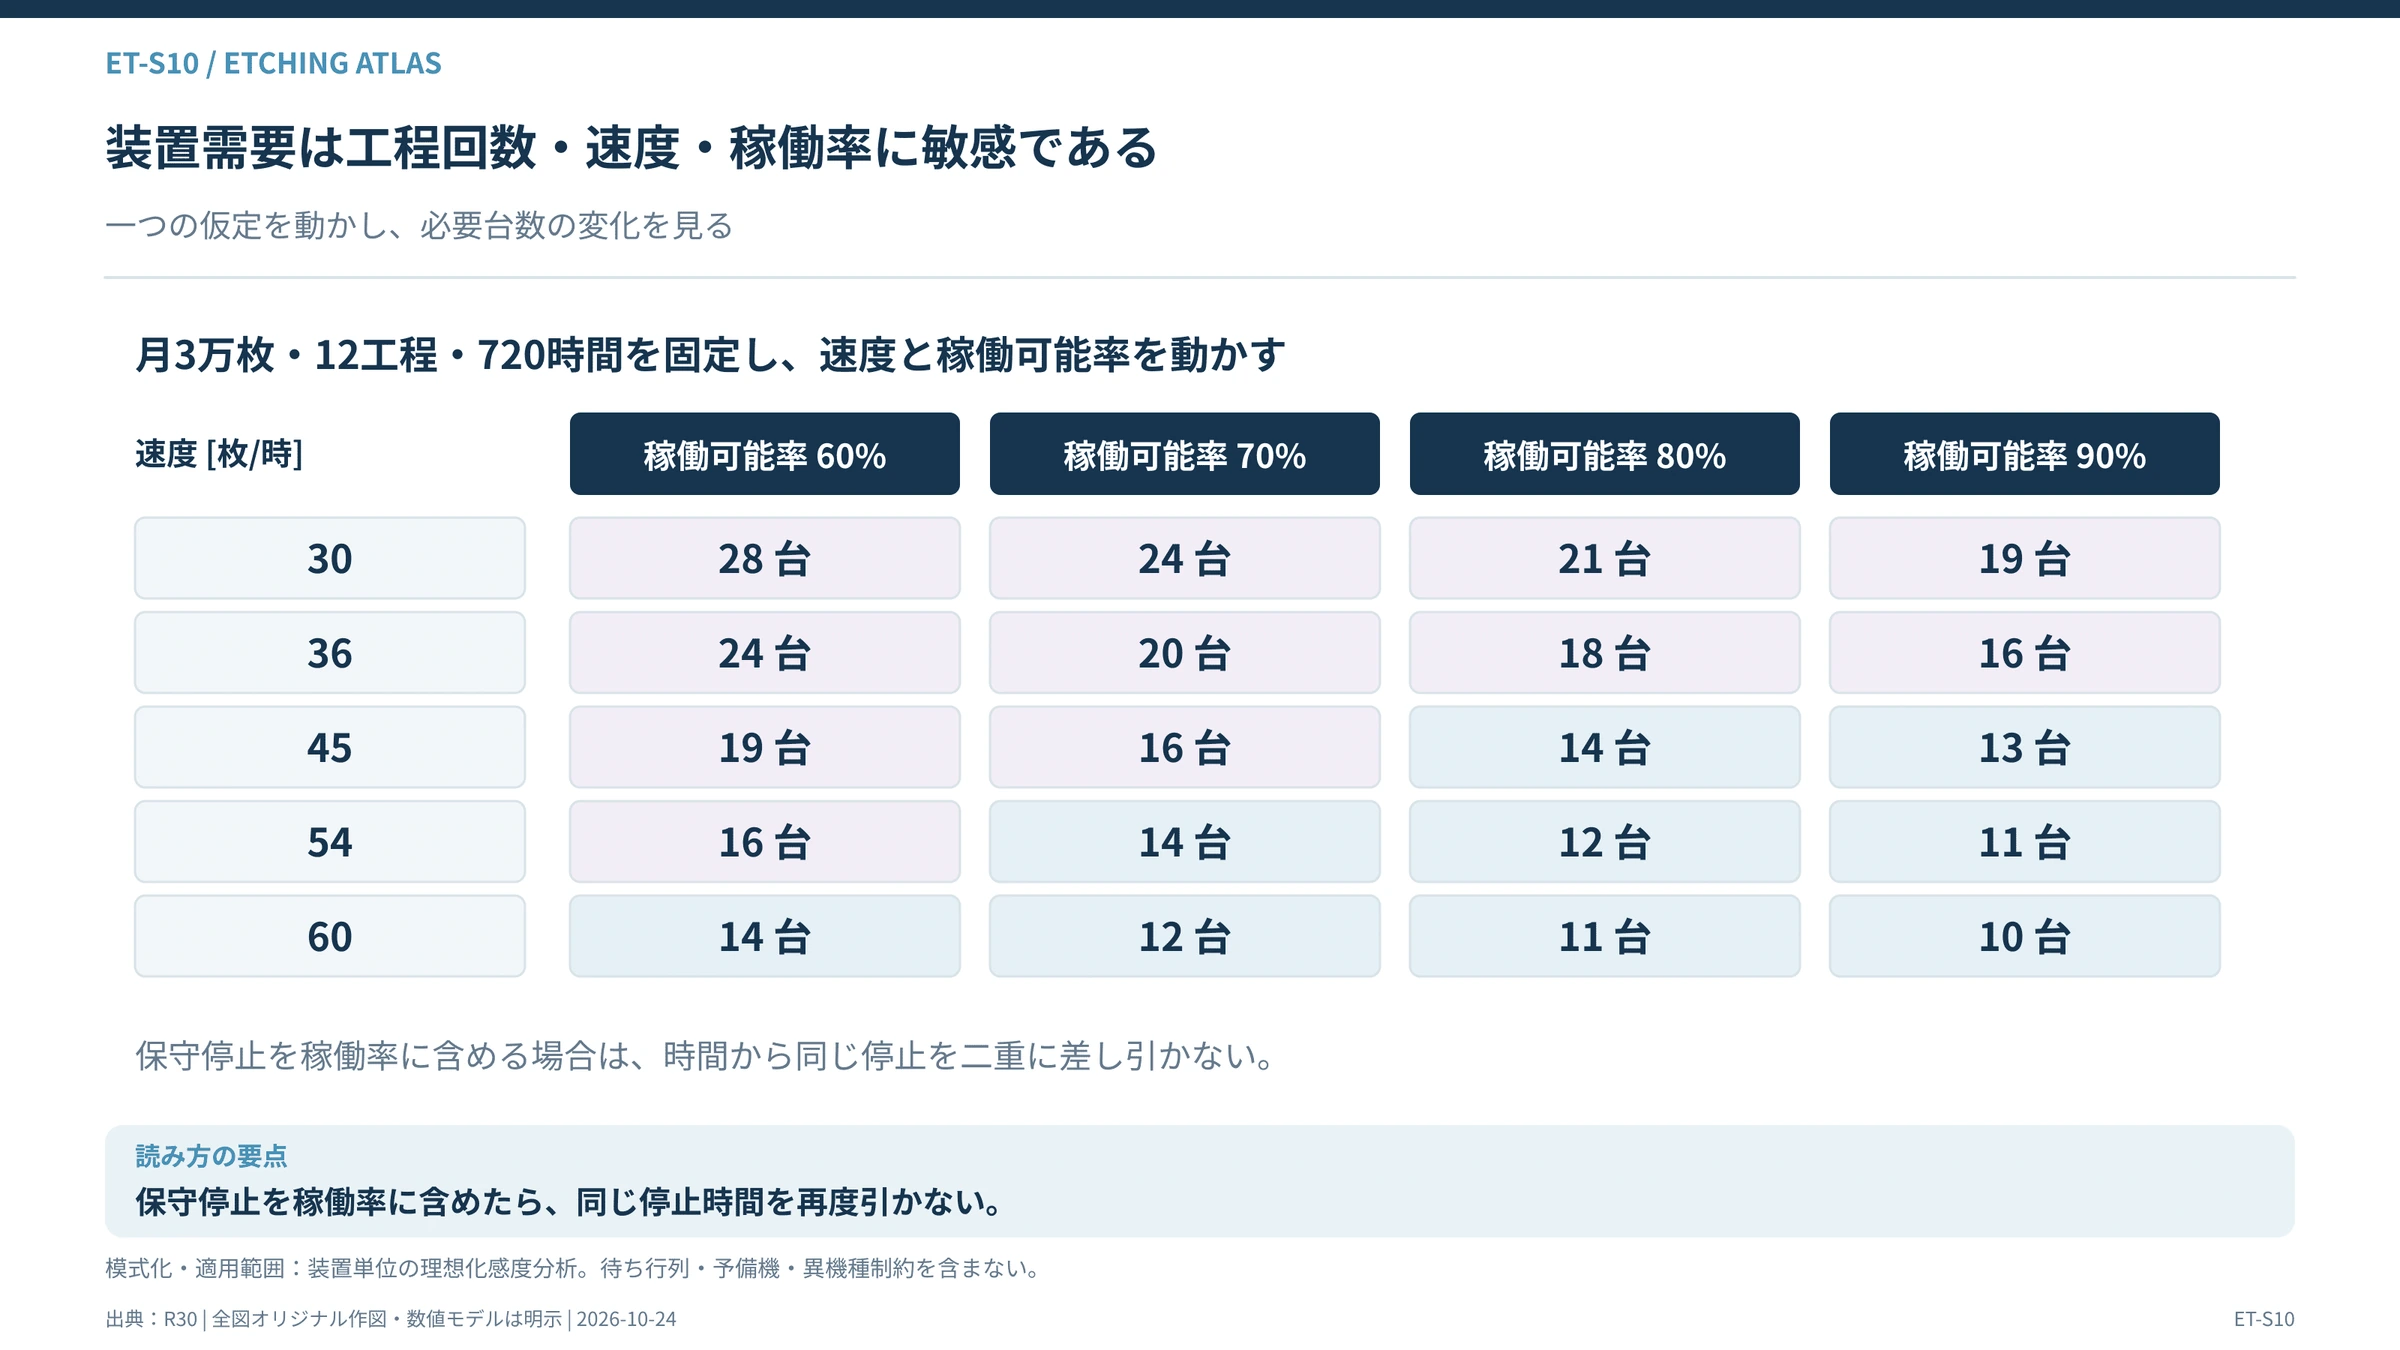
ただし、これは説明用の仮定計算である。
#実際には、複数工程が同じチャンバーへ対応しているとは限らず、汚染区分、レシピ適合、装置間ばらつき、予備能力などが関わる。
#装置需要を左右する四つの要因
#ウエハ投入枚数の増加。
#工程通過回数の増加。
#加工時間の長期化。
#新技術による加工時間・工程回数の短縮。
#これらを分けなければならない。
#例えば3D NANDの多層化はHARの加工時間を長くする可能性がある。
#一方、極低温エッチングによって加工速度が向上すれば、同じ深さの加工に必要な装置占有時間を減らせる可能性がある。
#また、ALEで加工精度を高めた結果、後工程の修正や不良を減らせる場合もある。
#装置需要は、単純な工程数だけでは決まらないのである。
#11-3 材料・部品不足による停止
#エッチング装置の稼働には、特殊ガス、RF電源、真空ポンプ、静電チャック、フォーカスリング、耐プラズマ部材などが必要になる。
#いずれかが不足すれば、装置の組立や稼働に支障が出る可能性がある。
#さらに、別メーカーの部品へ置き換える場合には、粒子汚染、耐久性、プラズマ分布、加工均一性などを確認しなければならない。
#購入可能な代替部品が存在していても、顧客認定が完了していなければ量産に使えない場合がある。
#したがって、装置産業の供給能力を調べる際には、完成装置メーカーの出荷能力だけでなく、主要部品の供給と認定能力も確認する必要がある。
#11-4 歩留まりと良品当たり原価
#エッチング工程で重要なのは、加工速度だけではない。
#処理速度を高めても、粒子や形状不良が増えれば良品数が減る。
#単純なモデルでは、対象工程の良品当たり原価を次のように表せる。
#Fは対象期間の固定費、vは一通過当たりの変動費、Qは処理量、Yは対象工程で定義した有効良品率である。
#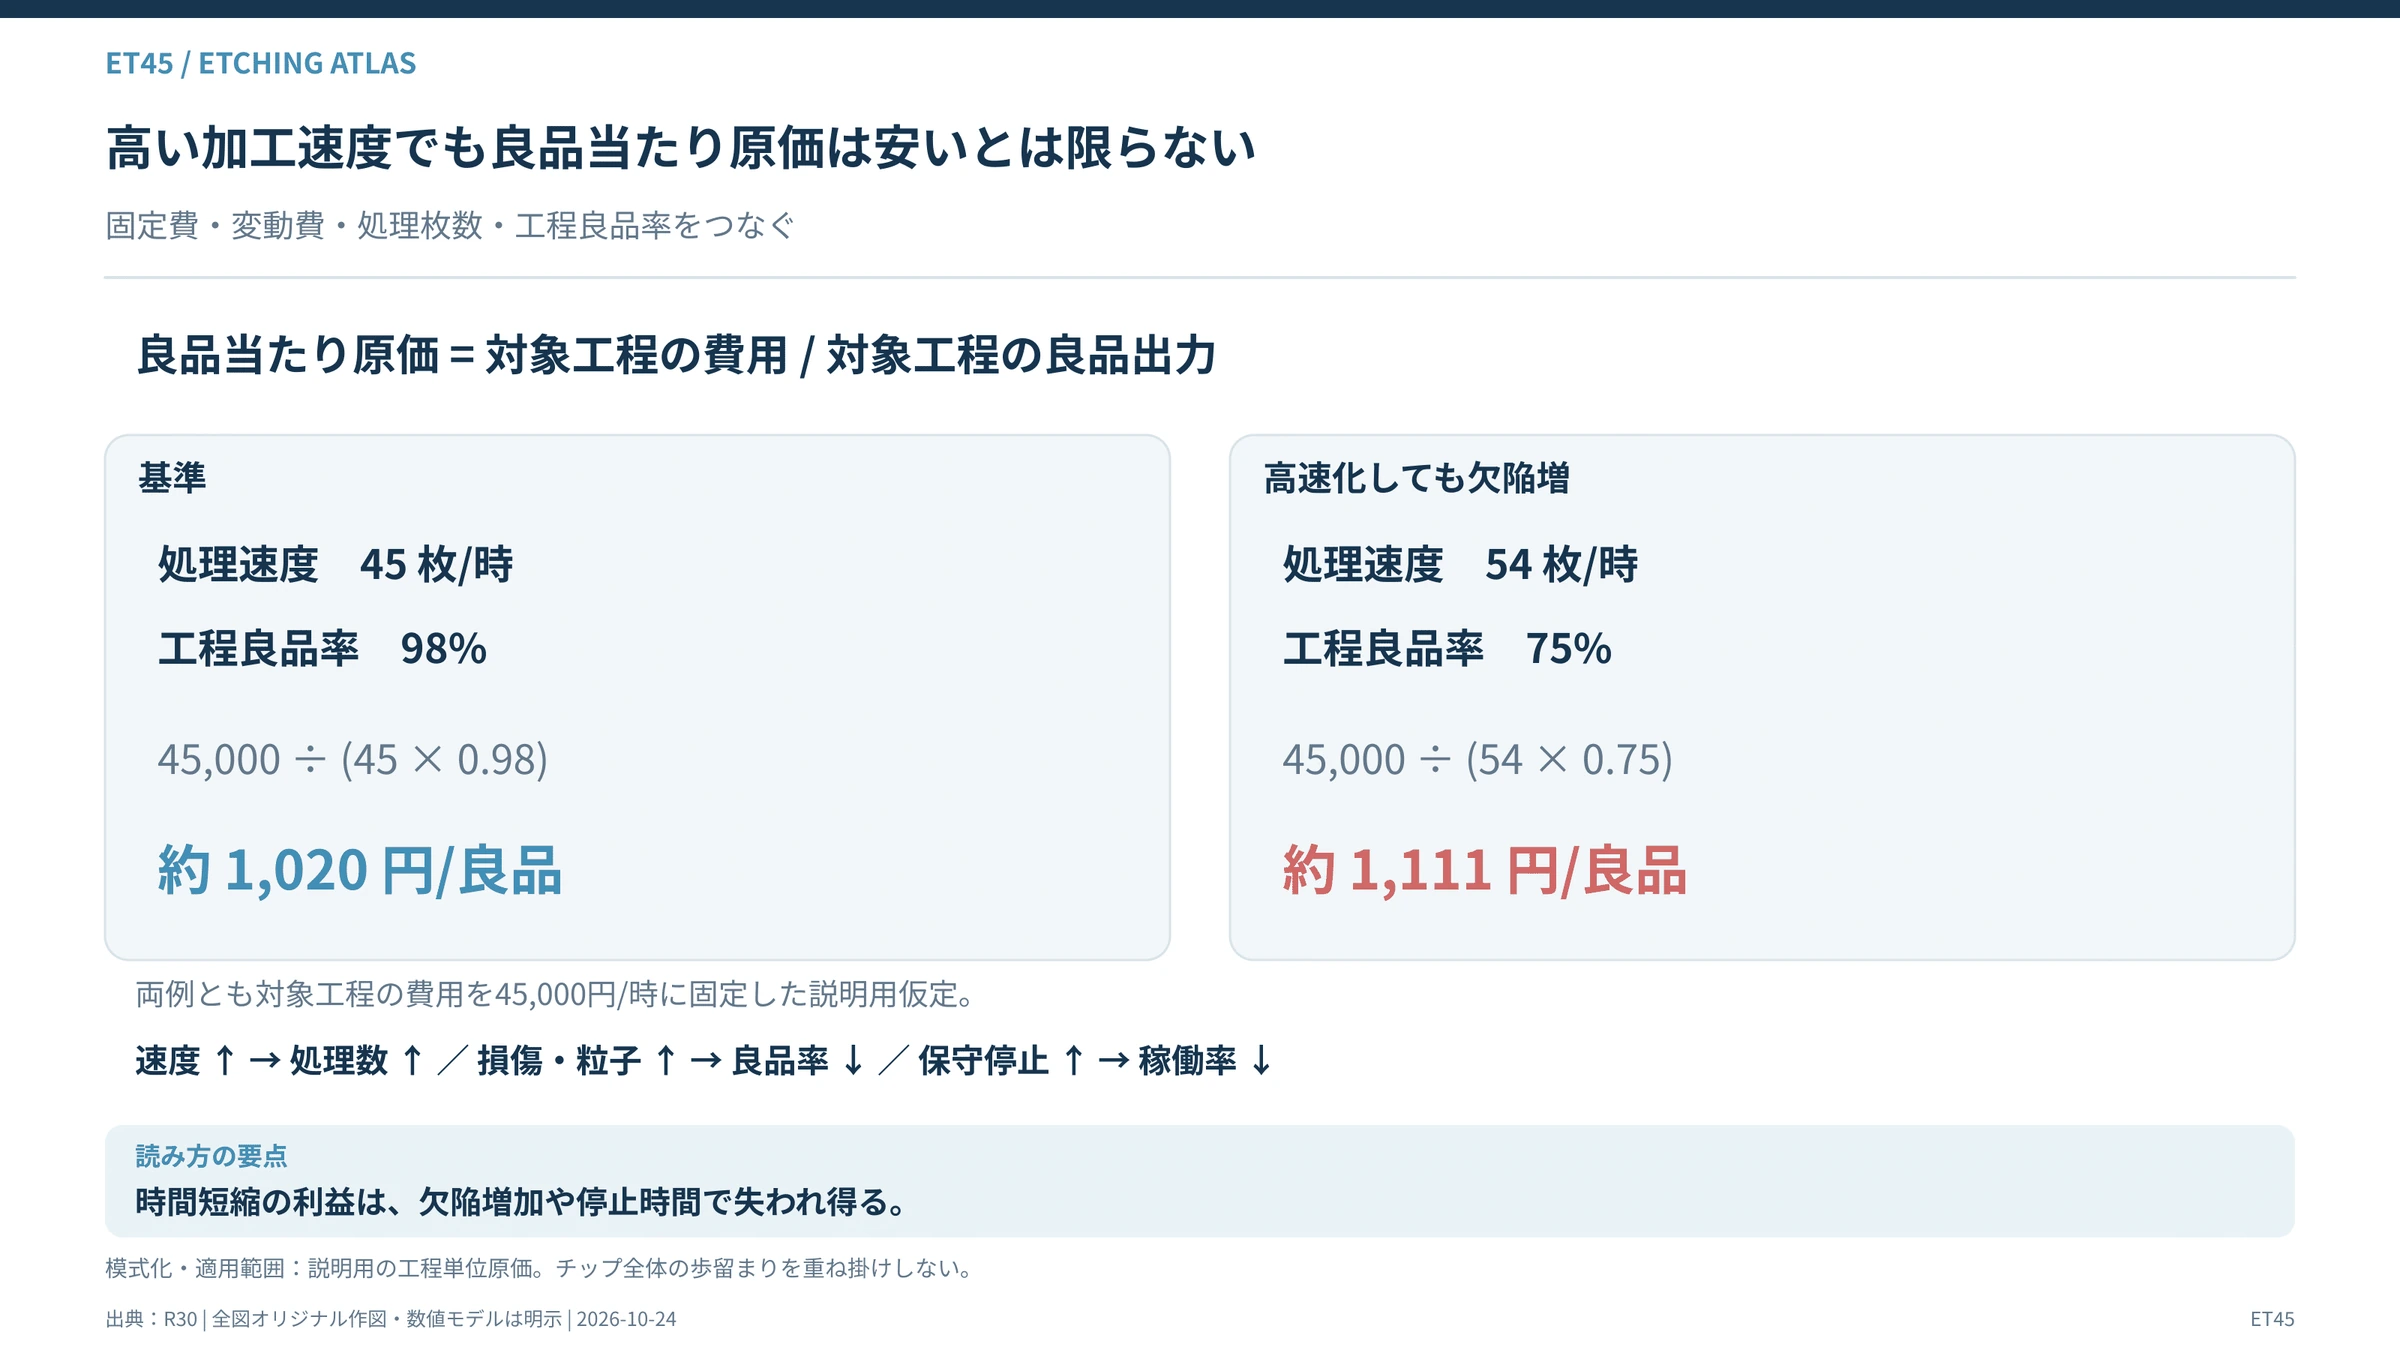
実際の原価計算では、装置償却、ガス、消耗部品、電力、冷却、保守、検査、歩留まりなどを考慮する。
#また、同じ不良を異なる工程で重複して歩留まり損失として計上しないよう、対象範囲を明確にする必要がある。
##
第12節 2026年の技術競争――半導体の構造変化はエッチングをどう変えるのか
#2026年のエッチング産業では、単純な微細化とは異なる複数の構造変化が同時に進んでいる。
#重要なのは、半導体をより細くするだけでなく、より深く、より立体的に作る方向へ進んでいることである。
#12-1 400層級以上の3D NANDと極低温HAR
#3D NANDでは、積層数の増加に伴ってチャネル孔加工が難しくなる。
#極低温エッチングは、この課題へ対応する技術の一つである。
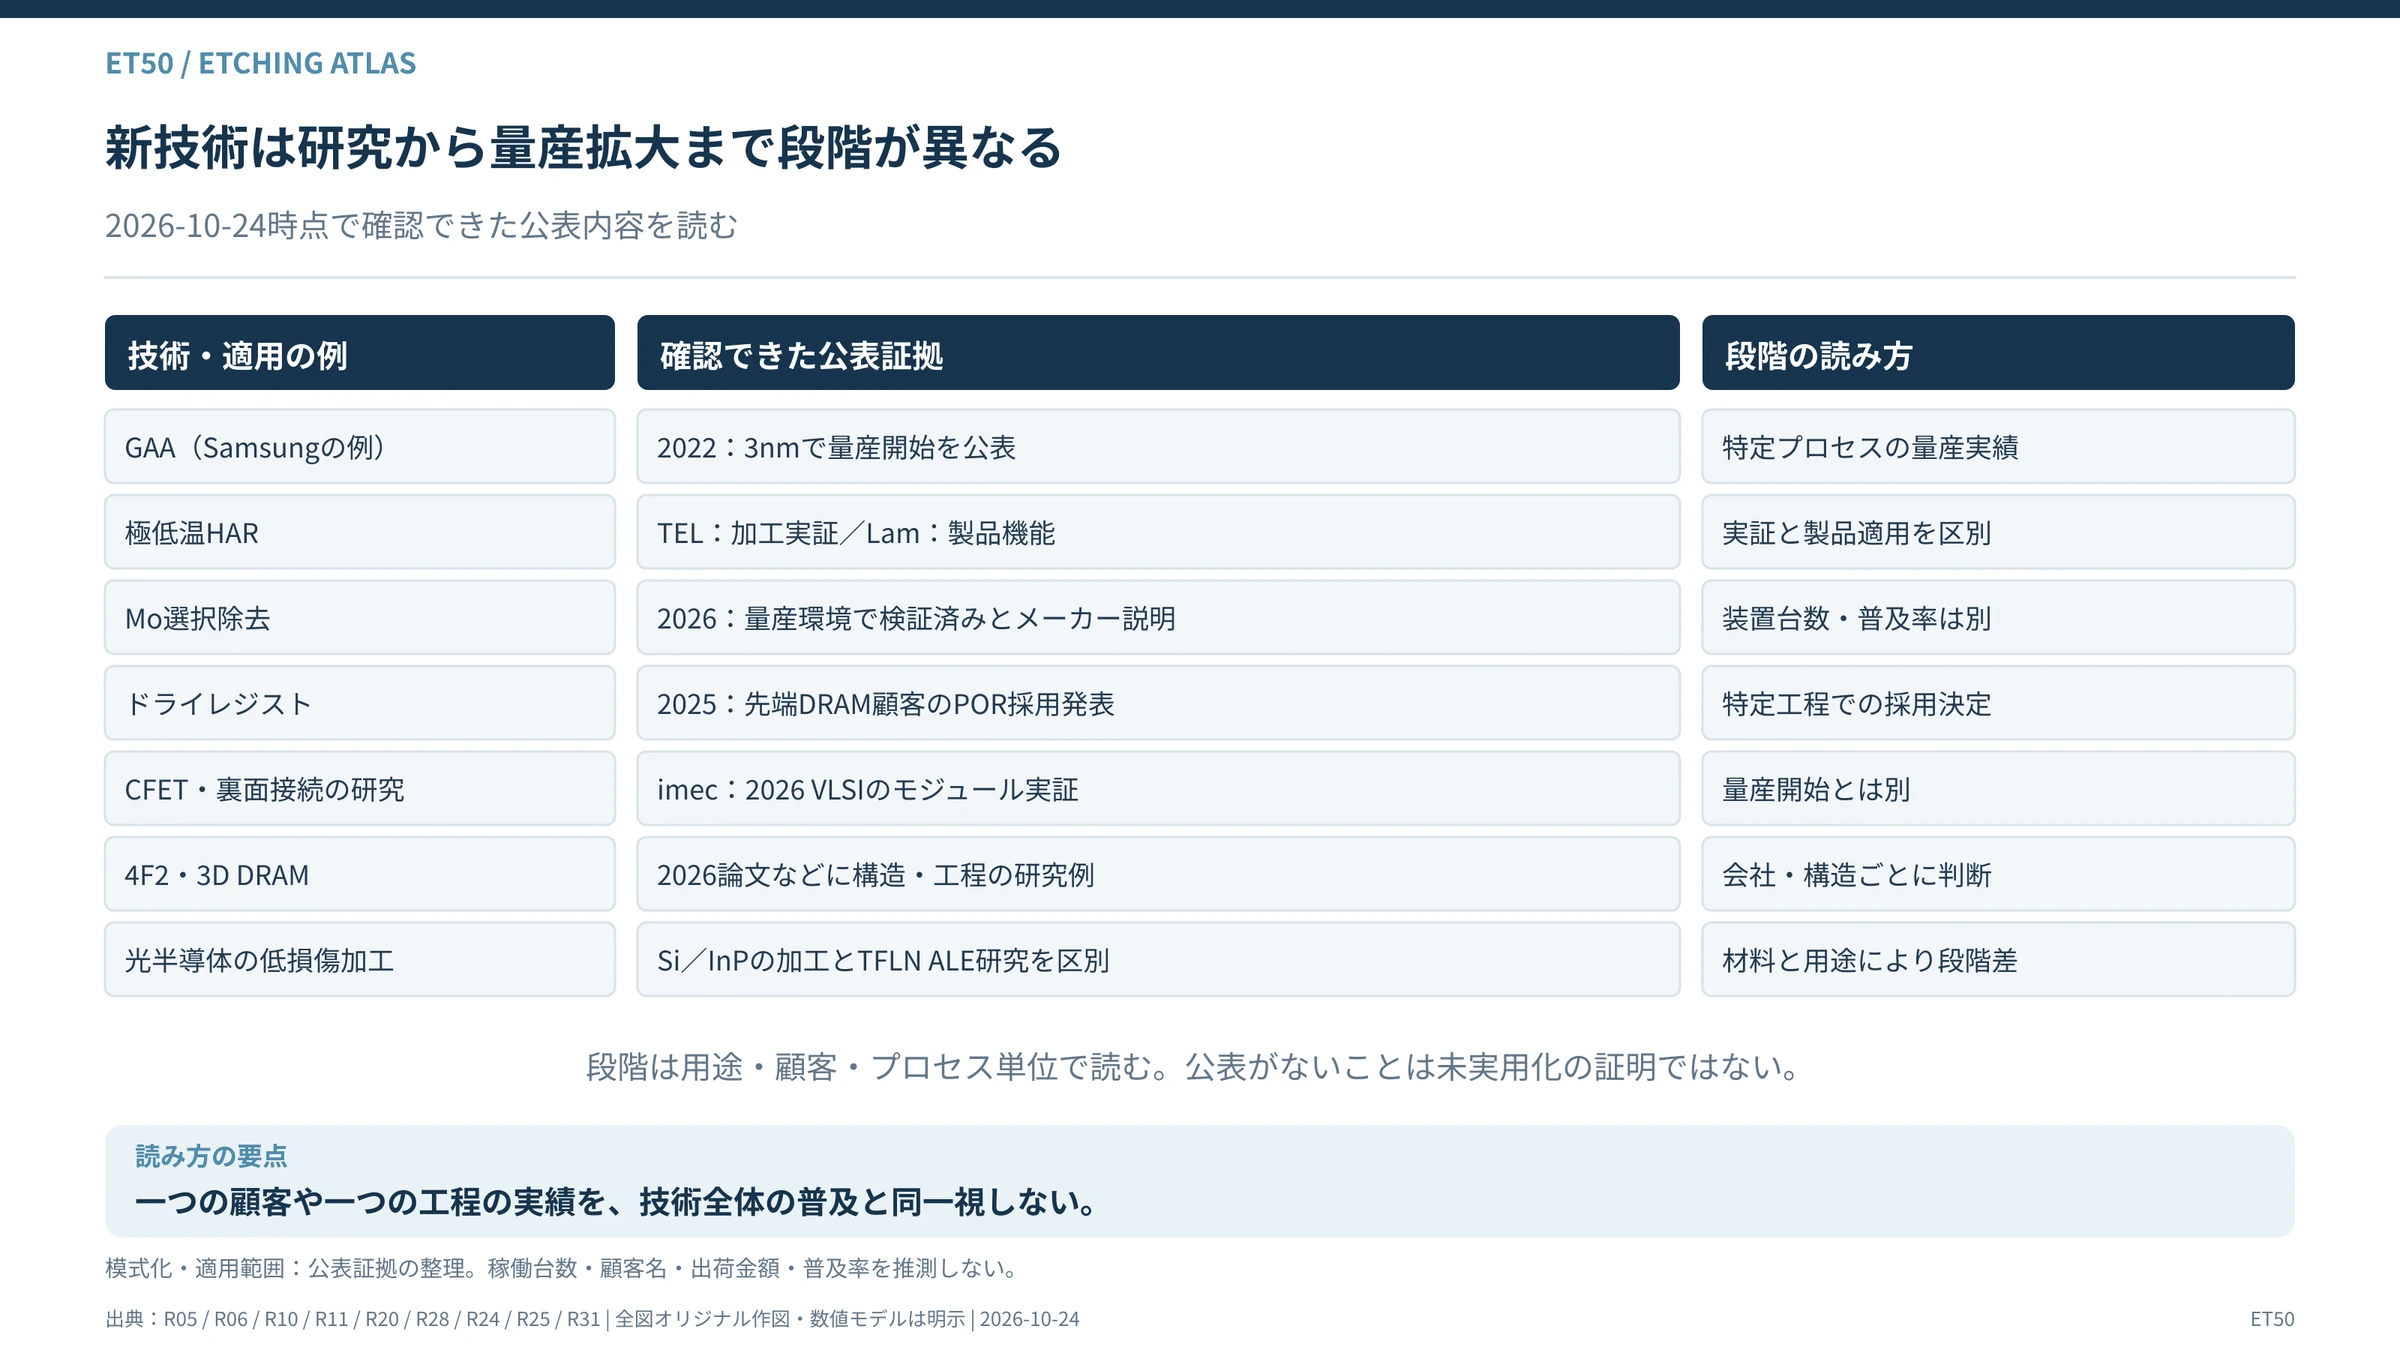
#東京エレクトロンは2025年の決算説明で、400層級3D NANDへの極低温エッチング採用に伴う量産貢献を2026年に見込むと説明した。
#一方Lam Researchも、400層以上を対象とするLam Cryo 3.0を展開している。
#ただし、400層という数字は特定のメーカー・製品がすでに広く量産されていることを一律に意味しない。
#技術対応、顧客採用、実際の量産拡大を区別する必要がある。
#
主な参照資料:
#- 東京エレクトロン:400層超3D NAND向けメモリチャネルホール加工技術(2023-06-09)
- Lam Research:Cryogenic Etching(閲覧 2026-10-24)
12-2 3D NANDの新金属と選択エッチング
#従来の金属材料からモリブデンなどへの移行では、配線抵抗だけでなく加工工程が変わる。
#特にワード線の分離では、新しい金属に適した選択除去技術が必要になる。
#2026年のProducer Selectra Mo Etchは、この変化を示す具体例である。
#ここでは、成膜側で新しい材料を導入したことで、エッチング装置に新たな要求が発生している。
#これは、エッチング市場の技術構成が材料の変化によって変わり得ることを示す。
#
主な参照資料:
#- Applied Materials:Deposition and Selective Etch Systems to Advance 3D Chip Scaling(2026-06-15)
- Applied Materials:Scaling Next-Generation 3D NAND with High-Precision Selective Removal(2026-09-24)
- Applied Materials:Selective molybdenum etch product description(閲覧 2026-10-24)
12-3 GAA・CFETと原子レベルの加工
#GAAでは、ナノシートの寸法、界面品質、横方向の犠牲膜除去が重要になる。
#CFETでは、上下に積み重ねたトランジスタを異なる領域から加工し、接続する必要がある。
#このため、ALE、選択除去、等方性加工、ドライ洗浄の重要性が増す可能性がある。
#ただし、すべての工程がALEへ置き換わるわけではない。
#通常のRIEで効率よく加工できる部分と、原子レベルの制御が必要な部分を分けることが経済的に重要になる。
#
主な参照資料:
#- Applied Materials:Logic Master Class Prepared Remarks(2021)
- imec:Advancing the CFET-based device roadmap, Part 1(2026-09-07)
12-4 4F² DRAM・3D DRAMの研究
#従来のDRAMキャパシタ加工に加え、垂直トランジスタのHAR、金属ゲートの選択リセス、深部接続の形成が新たな要求となる。
#また、3D DRAMでは積層構造に対応する新しい材料・加工方式の研究が進んでいる。
#ただし、2026年時点で3D DRAMの製造工程が業界全体で標準化されたわけではない。
#装置メーカーによる研究開発、試作、顧客評価と、量産認定を分けて評価する必要がある。
#12-5 High-NA EUVとドライレジスト――露光工程と除去加工の統合
#もう一つの大きな構造変化が、EUVの微細化とドライレジスト技術である。
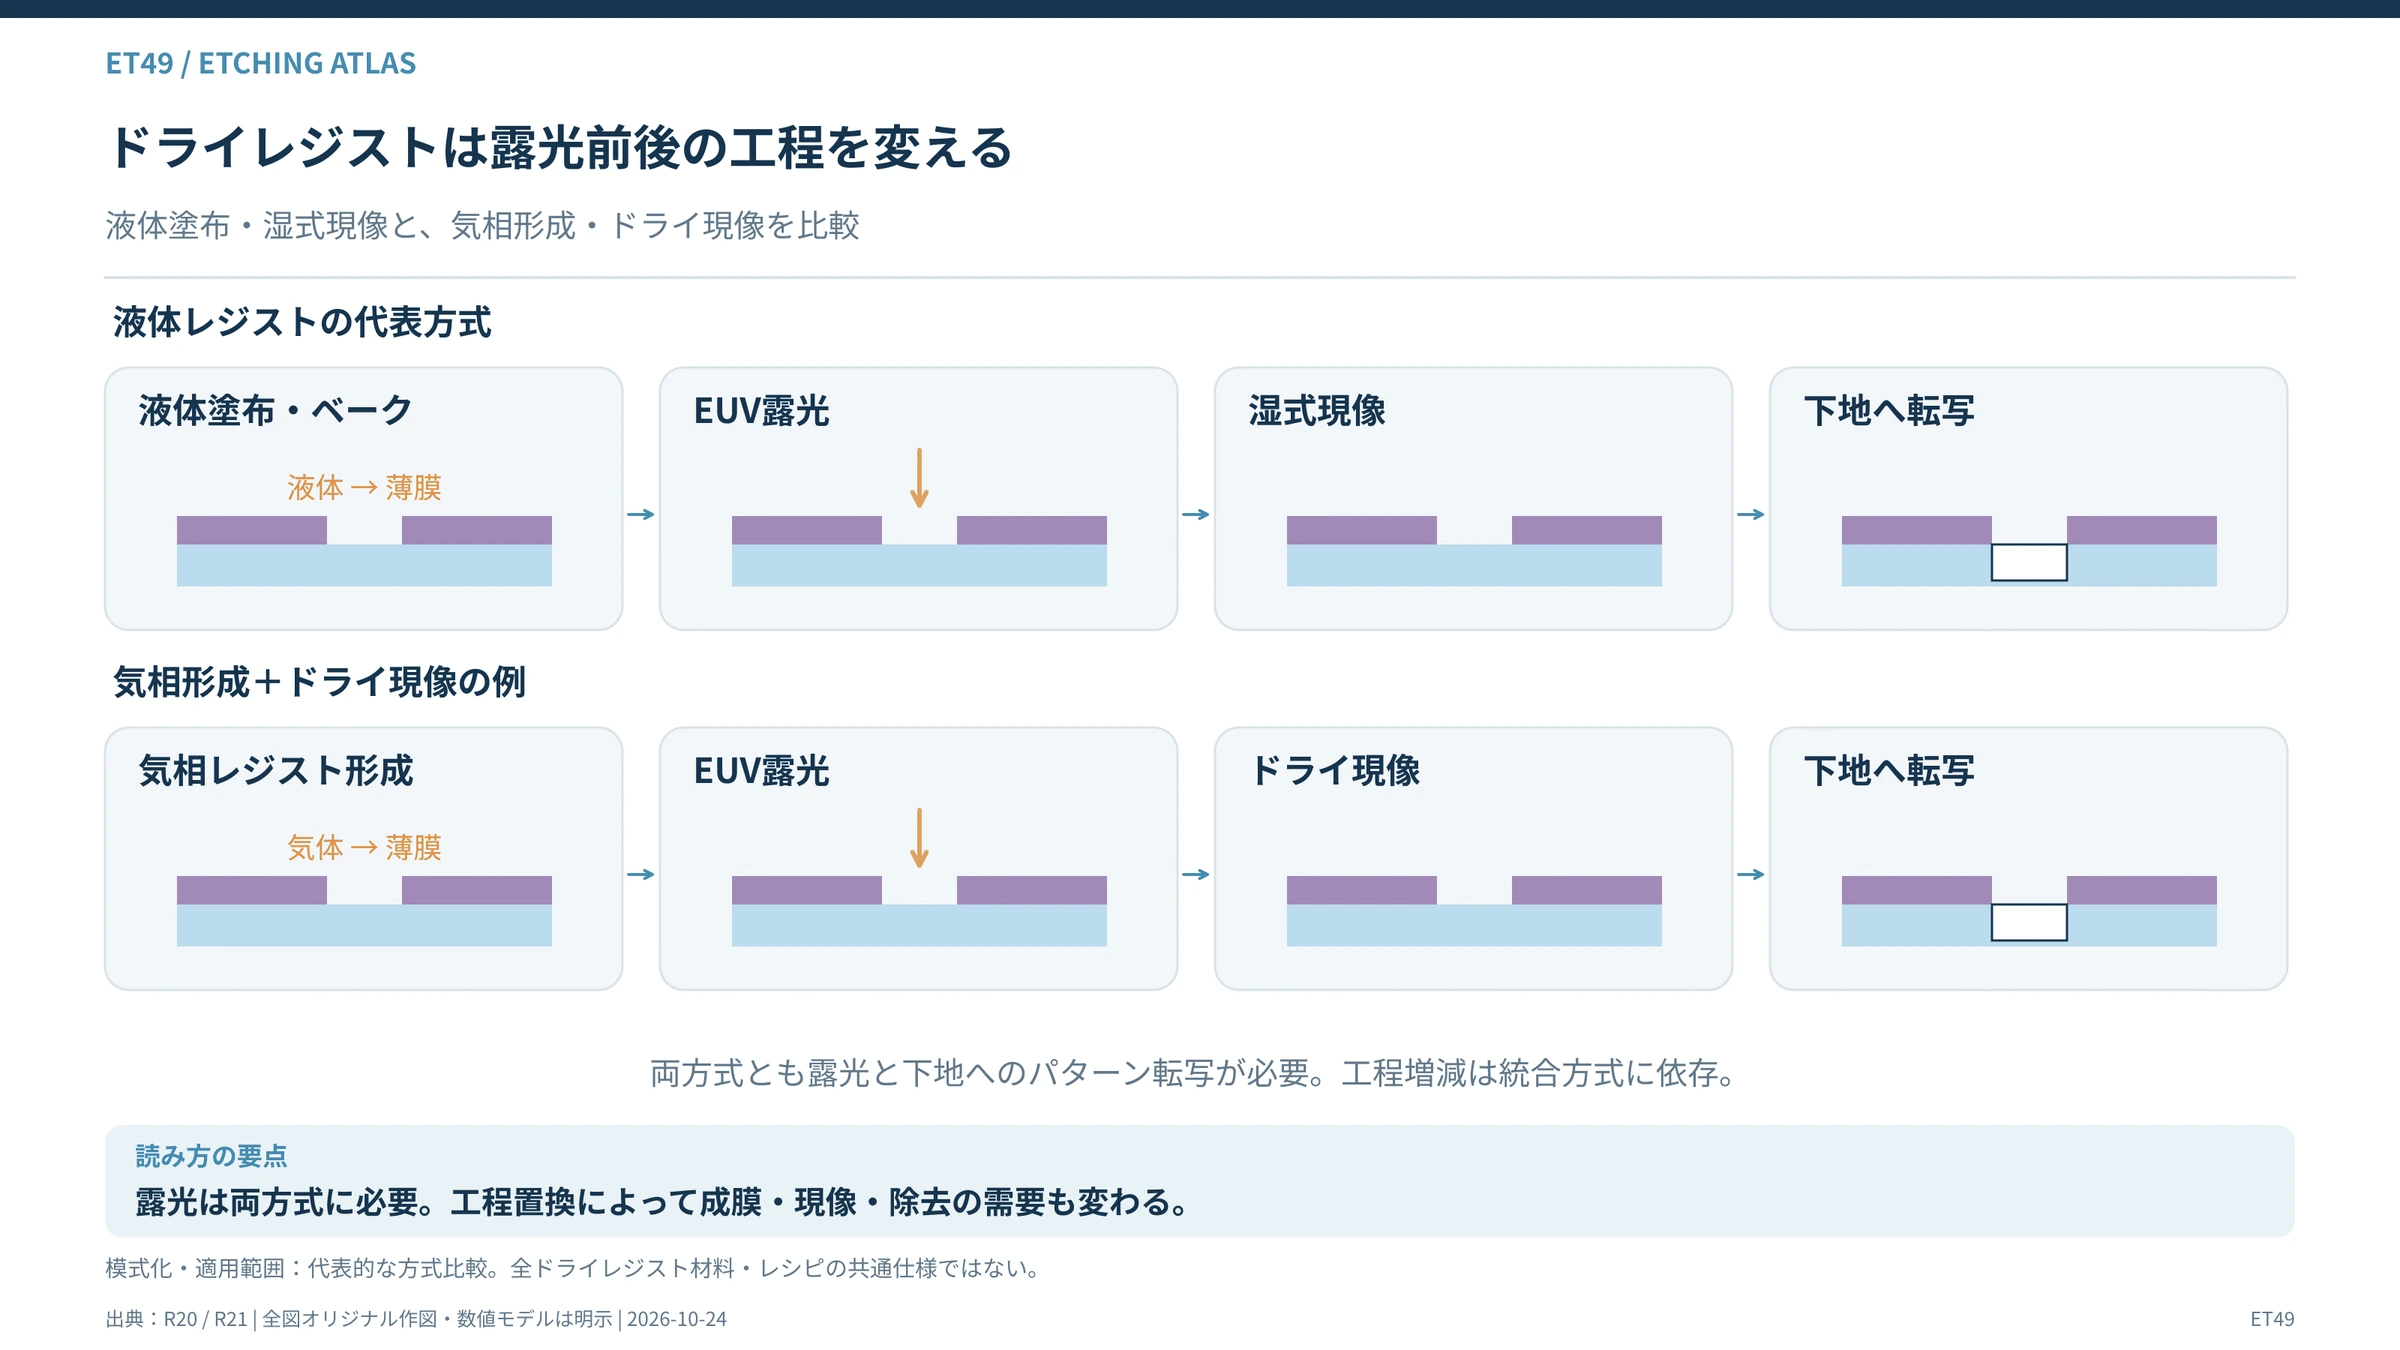
#従来のリソグラフィでは、液体のレジストを塗布し、露光後に液体の現像液でパターンを形成する方法が広く使われてきた。
#しかし、非常に細いレジストパターンでは、現像・乾燥時の毛細管力などによるパターン倒壊が問題になる場合がある。
#そこで、レジストを気相で形成し、現像もドライ工程で実行する方法が開発されている。
#Lam ResearchのAetherは、こうしたドライレジスト技術である。
#2026年にはLam Research、ASML、imecが、High-NA EUVとドライレジストを組み合わせたパターニング研究で、20nmピッチのRu金属配線を単一露光で形成する実証を公表した。(出典:Lam Research:High-NA EUV・ドライレジスト)
#これは次世代の高解像パターニング技術として重要だが、すべての量産ラインで同じRu工程が採用されているという意味ではない。
#ドライレジストの導入が広がれば、成膜、露光、ドライ現像、パターン転写、剥離を組み合わせる工程構成が変化する可能性がある。
#ここで重要なのは、露光装置の進化が必ずしもエッチング工程数の増加につながるわけではないことである。
#多重露光を減らせれば、一部の成膜・加工工程を削減できる場合もある。
#
主な参照資料:
#- Lam Research:Dry Photoresist Selected as Production Tool of Record(2025-01-29)
- Lam Research:What Is Dry Resist? / Semi 101(2026-06-18)
12-6 光半導体と特殊材料加工
#SiPhやTFLNでは、エッチング装置に求められる性能がロジック・メモリと異なる。
#例えばTFLNでは、結晶を損傷させず、低粗さの光導波路を形成する必要がある。
#InPレーザーでは、光導波路や回折格子の加工後に、必要に応じてエピタキシャル再成長を行う場合がある。
#したがって、加工による結晶損傷や残渣は、後工程の光学特性へ影響する。
#光半導体の需要が拡大すると、汎用のエッチング装置だけでなく、特殊材料向けのプラズマ源、イオンビーム、洗浄、光学計測にも需要が及ぶ可能性がある。
#12-7 環境性能――ガスと電力も競争条件になる
#ドライエッチングでは、温室効果の大きいフッ素系ガスを使用する場合がある。
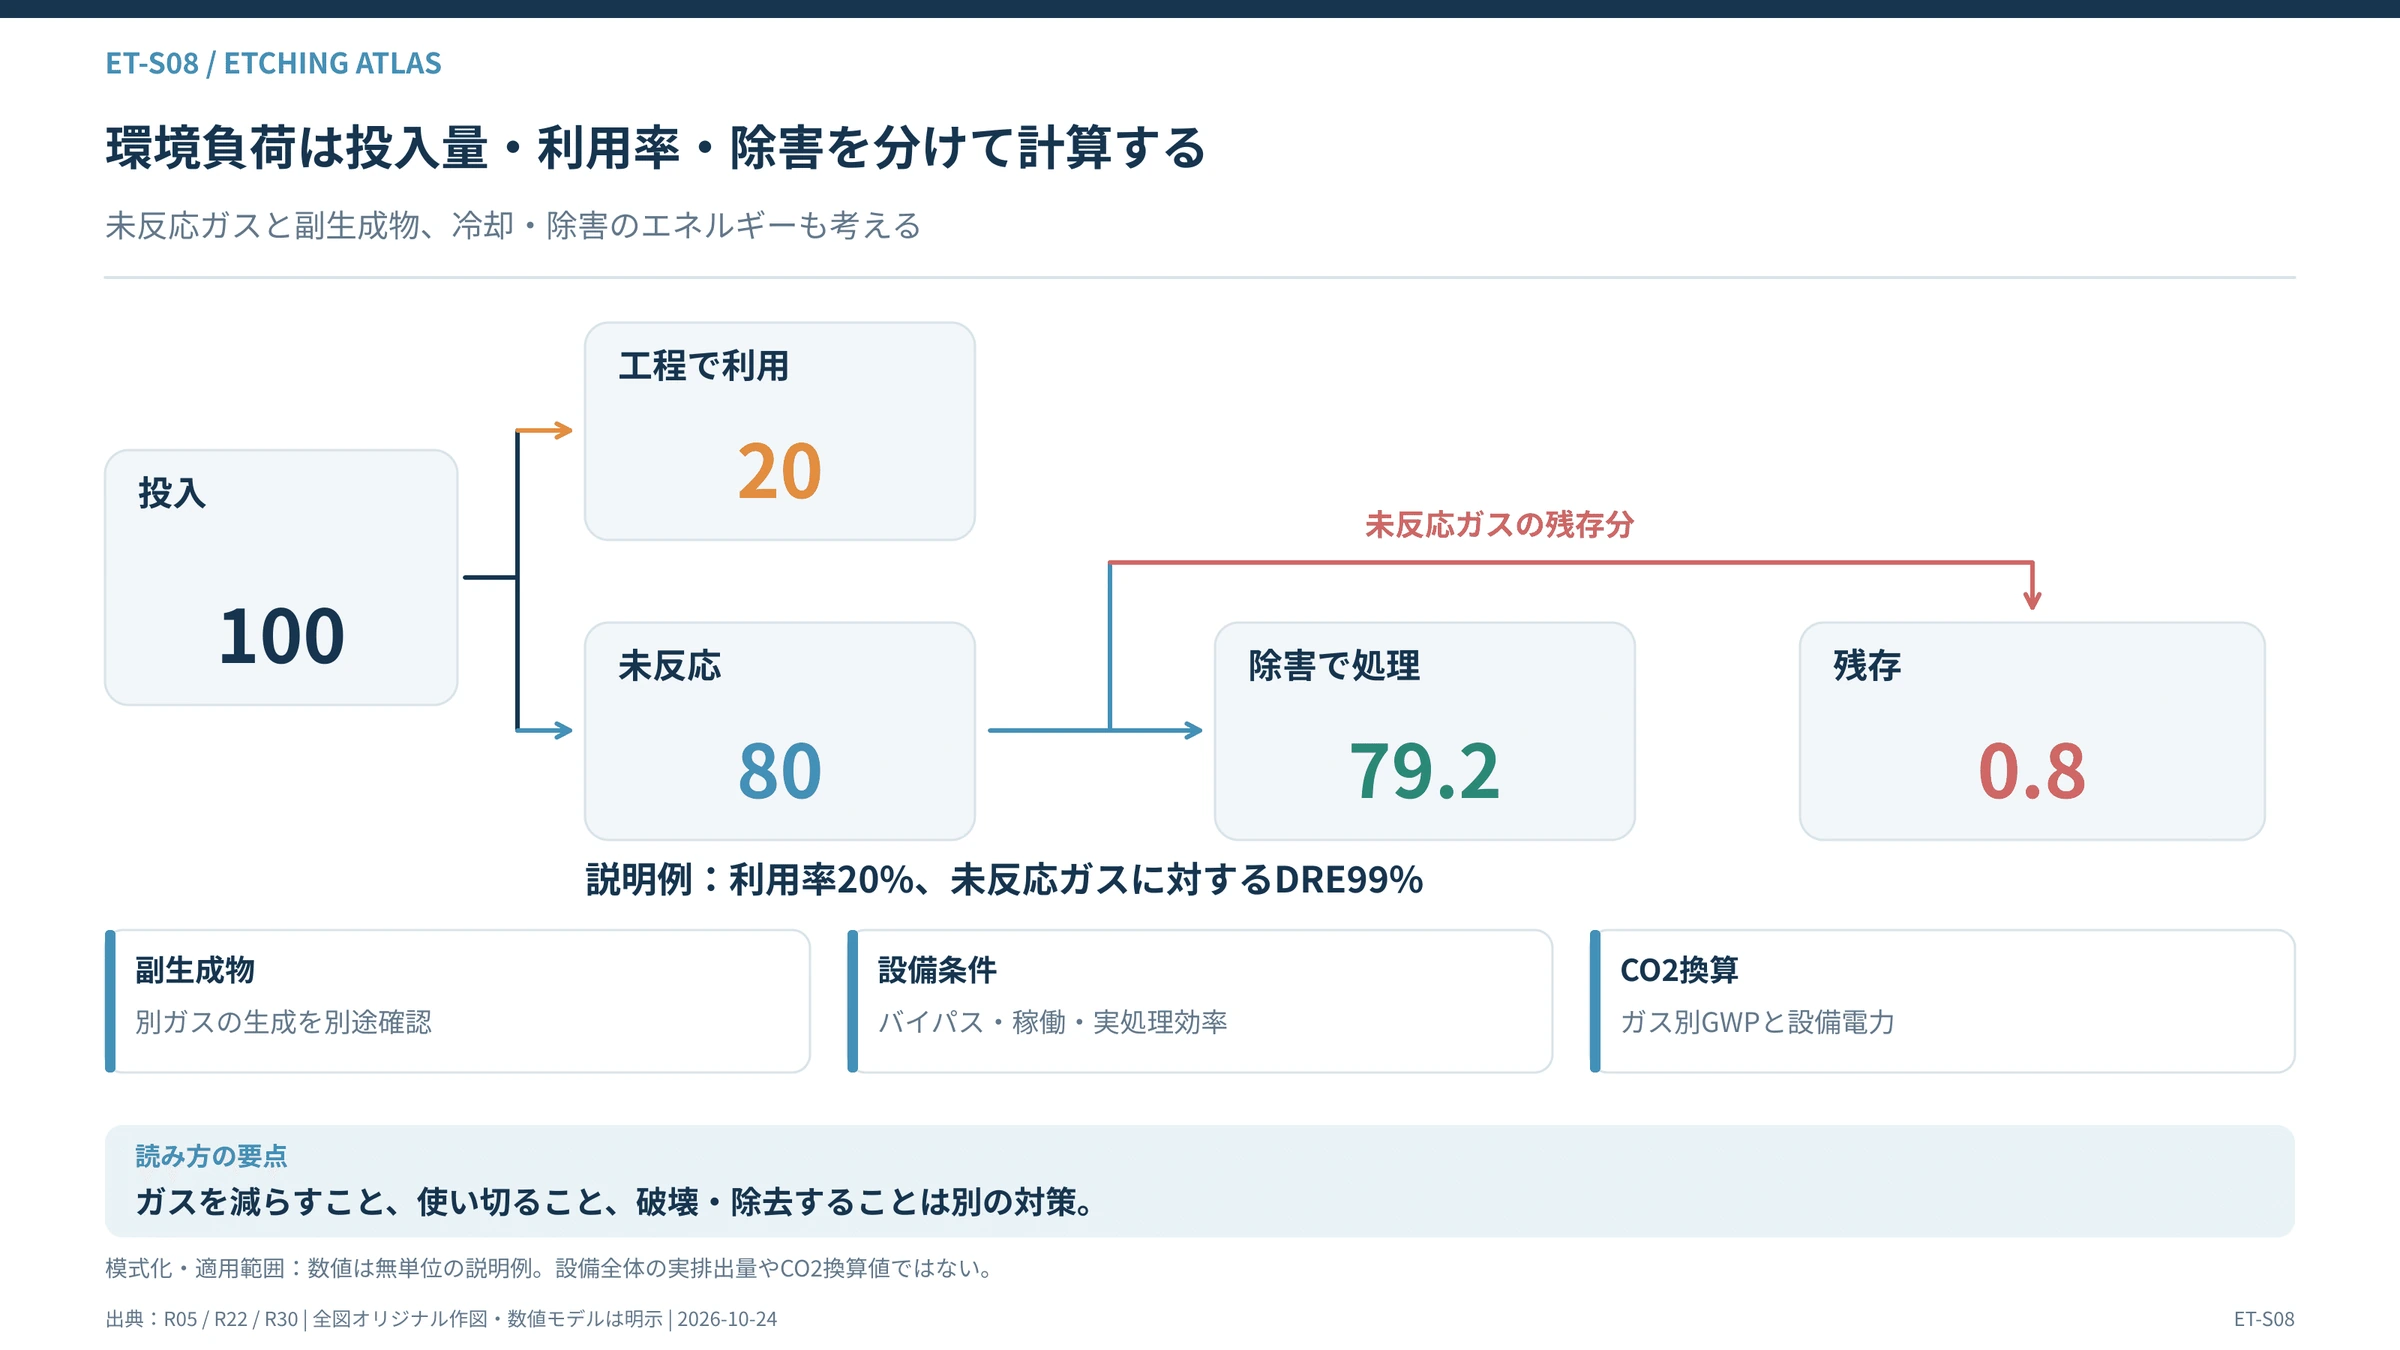
#そのため、ガス消費量、排気処理、温室効果ガスの排出削減が重要になる。
#極低温エッチングなどの新しい方式では、使用するガスや加工時間の変更によって環境負荷を減らせる可能性がある。
#ただし、工程単体の温室効果の削減率と、装置・冷却・除害を含めた工場全体の排出量は同じではない。
#新しい加工方式を評価する際には、電力、冷却負荷、使用ガス、除害効率、装置稼働率などを合わせて評価する必要がある。
#
主な参照資料:
#- 東京エレクトロン:400層超3D NAND向けメモリチャネルホール加工技術(2023-06-09)
- Lam Research:Cryogenic Etching(閲覧 2026-10-24)
- Applied Materials:Selective molybdenum etch product description(閲覧 2026-10-24)
- imec:Advancing the CFET-based device roadmap, Part 1(2026-09-07)
- Lam Research:Dry Photoresist Selected as Production Tool of Record(2025-01-29)
- Liu et al.:Flip DRAM / vertical channel transistor and 3D DRAM(2026-09 / 研究論文)
- Kamimura / Furuta, ULVAC:Dry Etching Technologies of Optical Device and III-V Compound Semiconductors(2017-02-01)
- Chen et al.:Directional atomic layer etching of lithium niobate using Br-based plasma(2025 / 改訂2026)
- Samsung Semiconductor:Logic Node / GAA production record(閲覧 2026-10-24)
#
結論――削る技術は、半導体の三次元化によって新しい供給制約を生む
#ドライエッチング、HAR、ALE、選択除去、ドライ洗浄、剥離。
#これらは半導体から材料を取り除くための技術である。
#しかし、役割はそれぞれ異なる。
#ドライエッチングは、気体やプラズマを利用して材料を加工する。
#HARエッチングは、細く深い構造を高精度に形成する。
#ALEは、自己制限的な表面反応を利用し、除去する厚さを原子スケールで制御する。
#選択エッチングは、特定の材料を優先的に除去する。
#ドライ洗浄は、後工程を成立させるために表面を整える。
#剥離は、加工に必要だった保護材料を除去する。
#重要なのは、こうした技術が単純に古い方式から新しい方式へ置き換わる関係ではないことである。
#深く削る工程では、高い加工速度が必要になる。
#一方、GAAの犠牲膜除去では、横方向への選択性と低損傷性が重要になる。
#3D NANDでは、チャネル孔の極低温HARと、金属ワード線の選択除去が異なる工程として共存する。
#DRAMでは、キャパシタの加工に加え、垂直トランジスタの形成が新しい装置要求を生む可能性がある。
#CPU・GPU・AI ASIC・DPUでは、GAA、裏面電源配線、将来的なCFETが加工方式の変化を促す。
#光半導体では、微細な加工形状だけでなく、光損失や結晶損傷を抑えることが重要になる。
#そして、これらの加工を量産で成立させるためには、プラズマ装置だけでなく、特殊ガス、RF電源、真空ポンプ、静電チャック、耐プラズマ部材、流量制御、排気・除害設備などが必要になる。
#装置メーカーの競争力を評価する際には、単なる装置出荷台数や加工速度だけでなく、膜質・加工形状・選択比・歩留まり・稼働率・顧客認定まで見る必要がある。
#また、半導体の三次元化によって加工工程が増える場合もあれば、新しい加工技術によって工程を短縮できる場合もある。
#そのため、AI半導体需要が増加することを理由に、すべてのエッチング装置需要が同じ割合で伸びるとは限らない。
#半導体の除去加工で最も重要なのは、材料を速く削ることではない。必要な場所から、必要な材料だけを、必要な量で取り除き、残された構造の性能と信頼性を維持したまま量産する能力である。
#そして、その能力を成立させる装置・材料・部品の供給網が、次世代半導体の高度化を支える重要な産業基盤となっている。
#特定銘柄の推奨・勧誘を目的とするものではありません。投資判断はご自身の責任でお願いいたします。
#